Хранение и прокалка сварочных электродов и проволоки на объекте: режимы сушки, термопеналы и защита от пор
Отсыревшие сварочные электроды и окисленная проволока мгновенно приводят к порам, шлаковым включениям и холодным водородным трещинам в сварных швах. Разбираем требования к сухому складу, режимы повторной прокалки электродов марок УОНИ-13/55 и МР-3, правила раб...
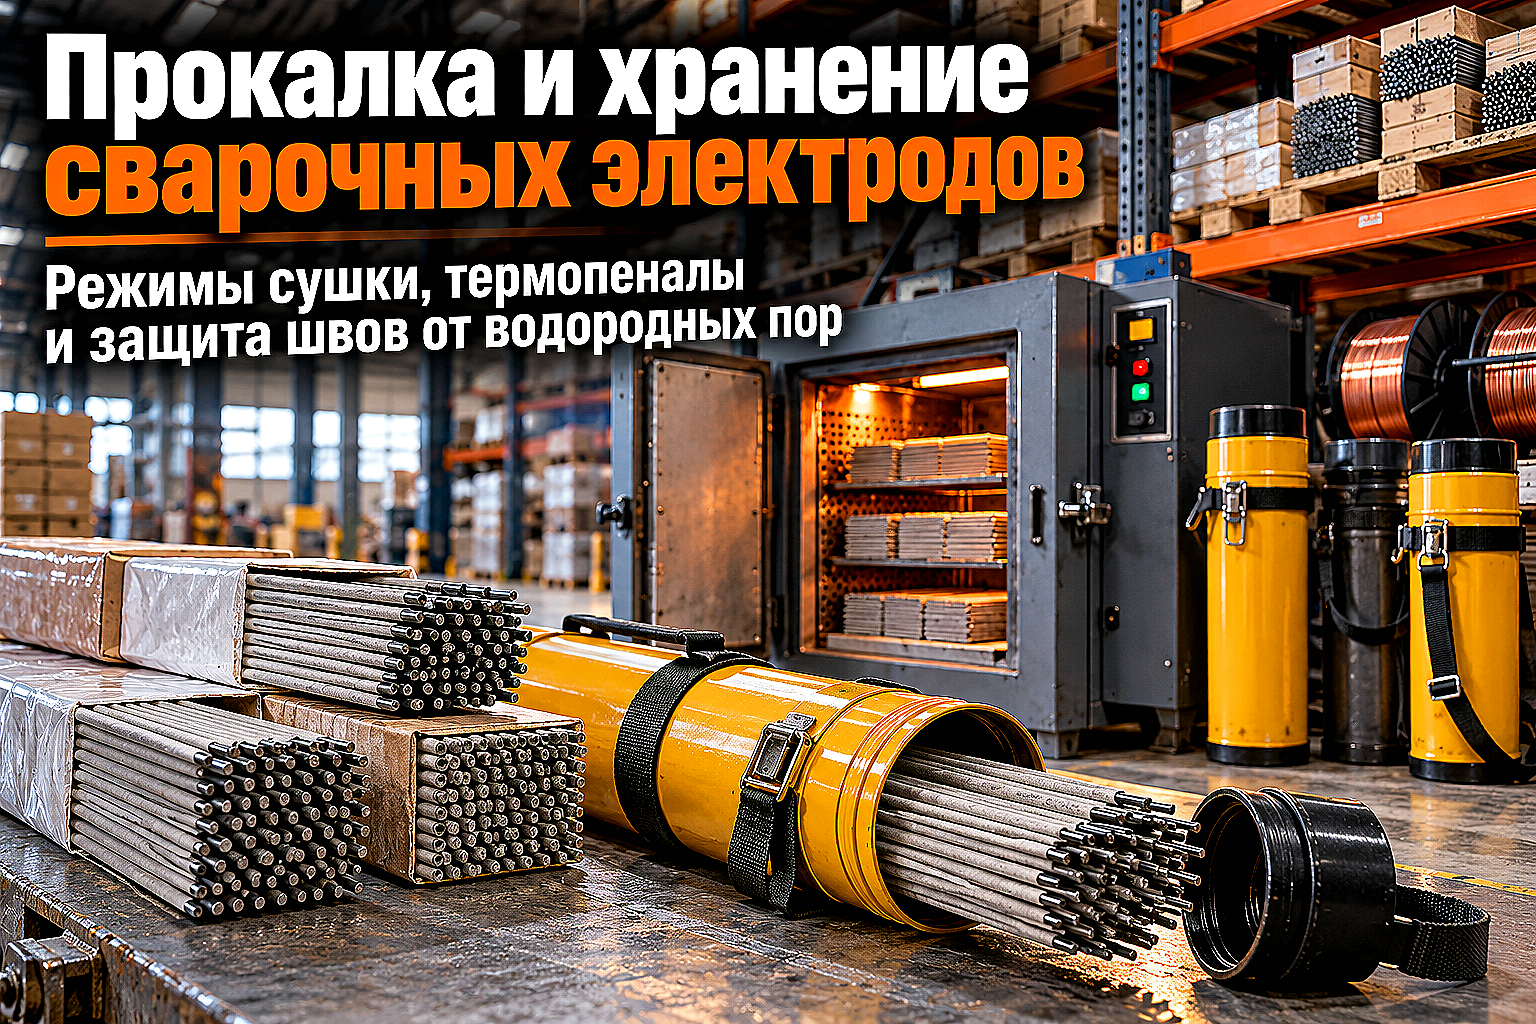
На строительных объектах и в цехах металлоконструкций Алматы сварочные материалы часто хранят по остаточному принципу. Пачки электродов бросают на холодный бетонный пол, вскрытые коробки оставляют под навесом во время затяжных осенних дождей, а кассеты со сварочной проволокой покрываются конденсатом в неотапливаемых бытовках.
В результате даже опытный сварщик с действующим аттестатом НАКС не может получить качественный шов. В процессе горения дуги влага из отсыревшей обмазки разлагается на водород и кислород, насыщая металл шва газовыми порами, вызывая сильное разбрызгивание и провоцируя образование опасных подваликовых холодных трещин.
Для ответственных металлоконструкций, работающих в сейсмоопасных условиях Алматинского региона (9–10 баллов), появление водородных пор в узлах балок, колонн и связей означает гарантированную отбраковку швов лабораторией неразрушающего контроля.
Почему влага в обмазке электрода разрушает сварной шов
Покрытие сварочного электрода состоит из минералов, оксидов металлов, ферросплавов и силикатного связующего — жидкого натриевого или калиевого стекла. Жидкое стекло обладает высокой гигроскопичностью и активно впитывает влагу прямо из окружающего воздуха, особенно при относительной влажности выше 50–60%.
При зажигании дуги температура столба плазмы достигает 5000–6000 °C. Вода в обмазке мгновенно диссоциирует на атомарный водород, который растворяется в жидкой ванне расплавленного металла. В процессе кристаллизации растворимость водорода в стали падает в десятки раз, газ стремится выйти наружу, образуя сквозные свищи и цепочки внутренних пор.
Оставшийся в кристаллической решетке диффузионный водород скапливается в зонах концентрации механических напряжений околошовной зоны. Спустя несколько часов или суток после сварки в металле происходит холодное водородное растрескивание (эффект замедленного разрушения), что особенно критично для низколегированных сталей марок 09Г2С и С345.
Требования к помещению склада сварочных материалов
Хранение сварочных материалов регламентируется требованиями ГОСТ 9466-75, технологическими инструкциями и строительными нормами Республики Казахстан. Основная задача кладовщика и снабженца — полностью исключить выпадение точки росы на поверхности упаковок.
- Температурный режим: температура воздуха на складе должна быть не ниже +15 °C в любое время года;
- Влажность воздуха: относительная влажность в помещении не должна превышать 50% (при превышении включают канальные осушители или электрокалориферы);
- Стеллажное хранение: электроды и кассеты с проволокой складируют на деревянных настилах или металлических стеллажах на высоте не менее 200 мм от пола и не ближе 1 метра от отопительных батарей;
- Защита от сырости стен: расстояние от пачек до наружных капитальных стен склада должно составлять минимум 500 мм.
Категорически запрещается хранить электроды навалом на земляном или бетонном полу, а также складировать материалы в одном помещении с кислотами, щелочами и открытыми емкостями с водой.
Сравнение чувствительности к влаге и режимов прокалки электродов
Электроды с разным типом обмазки (основным, рутиловым, целлюлозным) по-разному поглощают влагу и требуют строго индивидуальных температурных режимов сушки и повторной термообработки перед выдачей в работу.
| Марка электрода | Тип покрытия | Допустимая влажность обмазки | Температура прокалки | Время выдержки | Склонность к порам при отсыревании |
|---|---|---|---|---|---|
| УОНИ-13/55 | Основное (карбонатно-фтористое) | не более 0,3% | 350–400 °C | 60–120 мин | Критически высокая (поры, водородные трещины) |
| МР-3 / АНО-21 | Рутиловое (двуокись титана) | не более 0,7% | 150–180 °C | 60 мин | Средняя (сильное разбрызгивание, шлакование) |
| LB-52U | Основное низководородное | не более 0,2% | 300–350 °C | 60–90 мин | Критически высокая (свищи в корне шва) |
| ЦЛ-11 / ОЗЛ-6 | Основное (для нержавейки) | не более 0,3% | 300–330 °C | 60 мин | Высокая (поры, выгорание хрома) |
| ОЗС-12 | Рутил-карбонатное | не более 0,5% | 160–190 °C | 60 мин | Умеренная (нестабильность дуги) |
Электроды с основным покрытием (УОНИ-13/55, LB-52U) нельзя прокаливать при температуре ниже +300 °C: при низком нагреве кристаллогидратная связанная вода не испаряется из структуры жидкого стекла. При правильном выборе сварочных материалов важно заранее ознакомиться с общими рекомендациями статьи как выбрать сварочные электроды под задачу.
Регламент прокалки: печи, шкафы и ограничение циклов
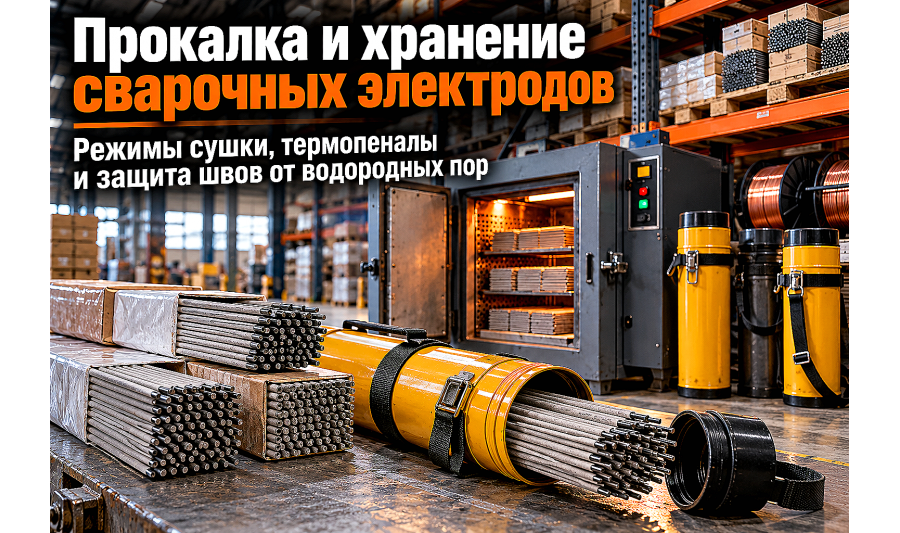
Прокалку электродов проводят в специализированных стационарных прокалочных электропечах с принудительной циркуляцией воздуха и ступенчатой регулировкой температуры. Загружать пачки в раскаленную печь запрещено: резкий термический удар приводит к отслоению и осыпанию обмазки со стержня.
Электроды укладывают на полки печи слоем не более 50–70 мм, чтобы обеспечить равномерный прогрев всего объема. Нагрев ведут плавно, поднимая температуру со скоростью 100–150 °C в час до проектного значения (например, +380 °C для УОНИ-13/55), после чего выдерживают заданное время и остужают вместе с печью до +100 °C.
Важнейшее правило технологии: электроды допускается прокаливать повторно не более 2–3 раз за весь срок их службы. При многократных циклах высокотемпературного нагрева связующее силикатное стекло спекается и теряет прочность, обмазка начинает трескаться и осыпаться при малейшем изгибе стержня сварщиком.
Термопеналы и термосы-пеналы на рабочем месте сварщика
После извлечения прокаленных электродов из сушильного шкафа при комнатной температуре они сохраняют низководородные свойства в течение 2–4 часов. На открытой строительной площадке при сырой погоде или тумане электроды с основным покрытием напитывают критическую влажность уже через 45–60 минут.
Для доставки прокаленных материалов к месту сварки и их сохранения в течение рабочей смены применяют индивидуальные переносные термопеналы:
- Термос-пенал без подогрева: герметичный тубус с термоизоляцией из базальтового волокна, сохраняющий остаточное тепло электродов до 2–3 часов;
- Термопенал с электрическим подогревом (ТП): подключается к сварочному аппарату (на напряжение 36–60 В) или сети 220 В, непрерывно поддерживая температуру стержней на уровне +100...+150 °C прямо на лесах или в траншее;
- Раздача под роспись: сварщику выдают электроды в количестве, необходимом максимум на 2–3 часа непрерывной работы.
Неиспользованные в конце смены электроды из термопеналов возвращаются на склад и сдаются кладовщику для повторной маркировки и последующей сушки перед следующей выдачей.
Особенности хранения и защиты сварочной проволоки
В отличие от штучных электродов, сварочная проволока для полуавтоматов MIG/MAG не имеет силикатной обмазки, однако не менее чувствительна к условиям складской логистики. Попадание сырости на поверхность проволоки вызывает появление микроскопических очагов ржавчины под слоем омеднения.
Даже легкий налет коррозии действует как абразив: ржавчина забивает направляющую спираль горелки, истирает медный токоподводящий наконечник и приводит к рывкам при подаче проволоки из механизма протяжки. Это дестабилизирует горение дуги и загрязняет металл шва окислами железа. О нюансах подбора марок и настройки полуавтомата читайте в статье о выборе и режимах омедненной проволоки СВ-08Г2С.
Кассеты и рядные катушки D200/D300 поставляются заводами в запаянных полиэтиленовых пакетах с гранулами силикагеля внутри. Вскрывать герметичный пакет разрешается только непосредственно перед установкой кассеты в сварочный полуавтомат. Если механизм подачи остается на стройплощадке на ночь, катушку снимают и убирают в теплый сухой ящик либо закрывают чехлом с подогревом.
Журнал прокалки и сдача швов технадзору в Казахстане
При строительстве сейсмостойких каркасов, резервуаров и магистральных трубопроводов в Алматы инспекторы государственного архитектурно-строительного контроля (ГАСК) и технадзор заказчика требуют документального подтверждения подготовки сварочных материалов. Отсутствие записей в журнале прокалки является основанием для запрета сварочных работ.
В журнале сушки и прокалки сварочных материалов фиксируют следующие обязательные данные:
- Дата и точное время загрузки электродов в прокалочную печь;
- Марка электродов, номер партии и завод-изготовитель по сертификату качества;
- Диаметр стержней и масса загруженной партии в килограммах;
- Фактическая температура прокалки и продолжительность выдержки при рабочей температуре;
- Номер сушильного шкафа или прокалочной печи;
- Подпись ответственного лица (мастера сварочного участка или кладовщика) и отметка о выдаче в термопеналы.
Своевременное ведение документации гарантирует беспрепятственное подписание актов освидетельствования ответственных конструкций и прохождение ультразвукового или радиографического контроля сварных соединений. Порядок проверки заводских паспортов подробно разобран в руководстве по приемке металлопроката и документов на объекте, а правила выполнения ответственных соединений — в статье о сварке металлоконструкций на стройплощадке.
Комплектация сварочных постов от АТЛАНТ Snab City
Компания АТЛАНТ Snab City поставляет сертифицированный сортовой, фасонный и трубный металлопрокат, а также осуществляет комплексное снабжение строительных площадок и промышленных предприятий Алматы сварочными материалами и крепежом. На крытых отапливаемых складах компании поддерживается постоянный температурно-влажностный режим, гарантирующий заводское качество обмазки электродов и омеднения проволоки.
Специалисты компании помогут рассчитать точный объем сварочных материалов под проектную спецификацию металлоконструкций, предоставят паспорта качества на каждую плавку и партию, а также организуют оперативную доставку материалов собственным автотранспортом по Алматы и Алматинской области.
FAQ
Можно ли использовать электроды сразу после вскрытия заводской упаковки без прокалки?
Если пачка электродов упакована в герметичный металлический тубус или вакуумную пленку без повреждений, а с момента заводской упаковки не истек гарантийный срок, электроды допускается использовать без предварительной прокалки. Если же упаковка картонная, нарушена герметичность пленки или материалы хранились на неотапливаемом складе, прокалка перед сваркой обязательна.
Что делать, если электроды упали в воду или сильно промокли?
Сильно намокшие электроды, у которых размокла или вздулась обмазка, прокаливать и использовать для ответственных несущих конструкций запрещено. При интенсивной сушке такое покрытие потрескается и осыплется со стержня. Их можно использовать только для второстепенных хозяйственных прихваток после длительной низкотемпературной сушки.
Сколько времени электроды могут находиться в термопенале на объекте?
В подключенном электрическом термопенале при температуре +100...+150 °C электроды могут храниться в течение всей рабочей смены (до 8–10 часов). В термосе-пенале без подогрева электроды сохраняют защитные свойства не более 2–3 часов, после чего остывают и начинают медленно поглощать влагу из воздуха.
Как визуально определить, что сварочный электрод отсырел?
Косвенными признаками отсыревания являются: темные влажные пятна на обмазке, сильное кипение и пенообразование шлака при сварке, нестабильное горение дуги с частыми обрывами, повышенное разбрызгивание металла и характерный треск дуги с обильным выделением белесого дыма.
Почему нельзя прокаливать электроды при температуре выше 450 °C?
При нагреве свыше +420...+450 °C происходит термическая деструкция органических пластификаторов и выгорание легирующих элементов (марганца, кремния, титана), входящих в состав обмазки. В результате покрытие теряет газозащитные свойства, а наплавленный металл становится хрупким и склонным к горячим трещинам.
Вывод
Соблюдение температурно-влажностного режима хранения сварочных электродов и проволоки — не формальность, а базовое условие надежности металлоконструкций в сейсмических условиях Алматы. Грамотная организация сухого склада, регулярная прокалка по регламенту завода и применение индивидуальных термопеналов на высоте сводят к нулю риск образования водородных пор и гарантируют успешную сдачу швов лаборатории контроля качества.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Жаропрочная труба 15Х5М 102 мм ГОСТ 9941-81
Характеристики трубы жаропрочной: способность не терять свою устойчивость и эксплуатационные характе..
Жаропрочная труба 15Х5М 108 мм ГОСТ 9941-81
Характеристики трубы жаропрочной: способность не терять свою устойчивость и эксплуатационные характе..
Жаропрочная труба 15Х5М 114 мм ГОСТ 9941-81
Характеристики трубы жаропрочной: способность не терять свою устойчивость и эксплуатационные характе..
Жаропрочная труба 15Х5М 12 мм ГОСТ 9941-81
Характеристики трубы жаропрочной: способность не терять свою устойчивость и эксплуатационные характе..
Жаропрочная труба 15Х5М 127 мм ГОСТ 9941-81
Характеристики трубы жаропрочной: способность не терять свою устойчивость и эксплуатационные характе..
Жаропрочная труба 15Х5М 133 мм ГОСТ 9941-81
Характеристики трубы жаропрочной: способность не терять свою устойчивость и эксплуатационные характе..
Жаропрочная труба 15Х5М 138 мм ГОСТ 9941-81
Характеристики трубы жаропрочной: способность не терять свою устойчивость и эксплуатационные характе..
Жаропрочная труба 15Х5М 140 мм ГОСТ 9941-81
Характеристики трубы жаропрочной: способность не терять свою устойчивость и эксплуатационные характе..