Круг латунный ЛМцС58-2-2: свойства марганцево-свинцового сплава, антифрикционные узлы и точение на ЧПУ
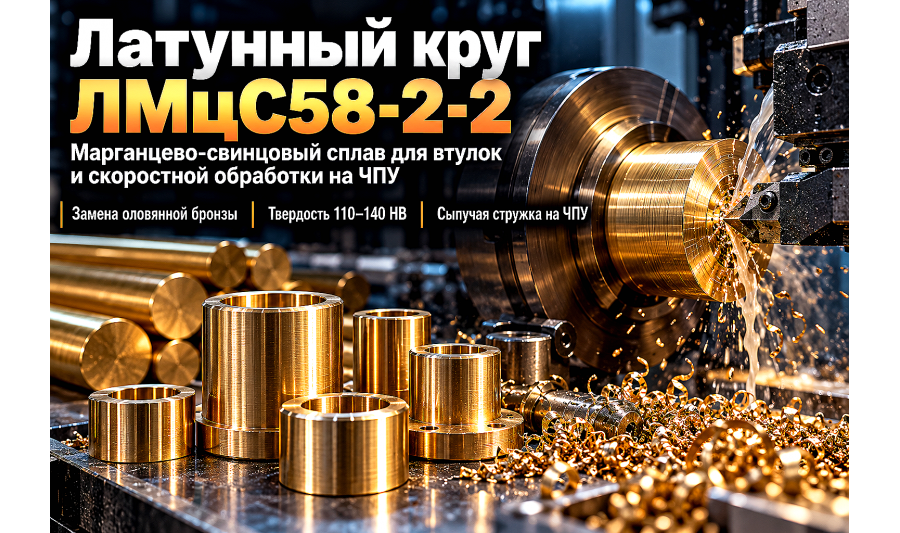
Латунный круг ЛМцС58-2-2 сочетает высокую износостойкость марганцевой основы и превосходную обрабатываемость на станках с ЧПУ благодаря свинцу. Разбираем, как заменить дорогую оловянную бронзу в направляющих втулках, избежать задиров валов и выстроить скоростн...
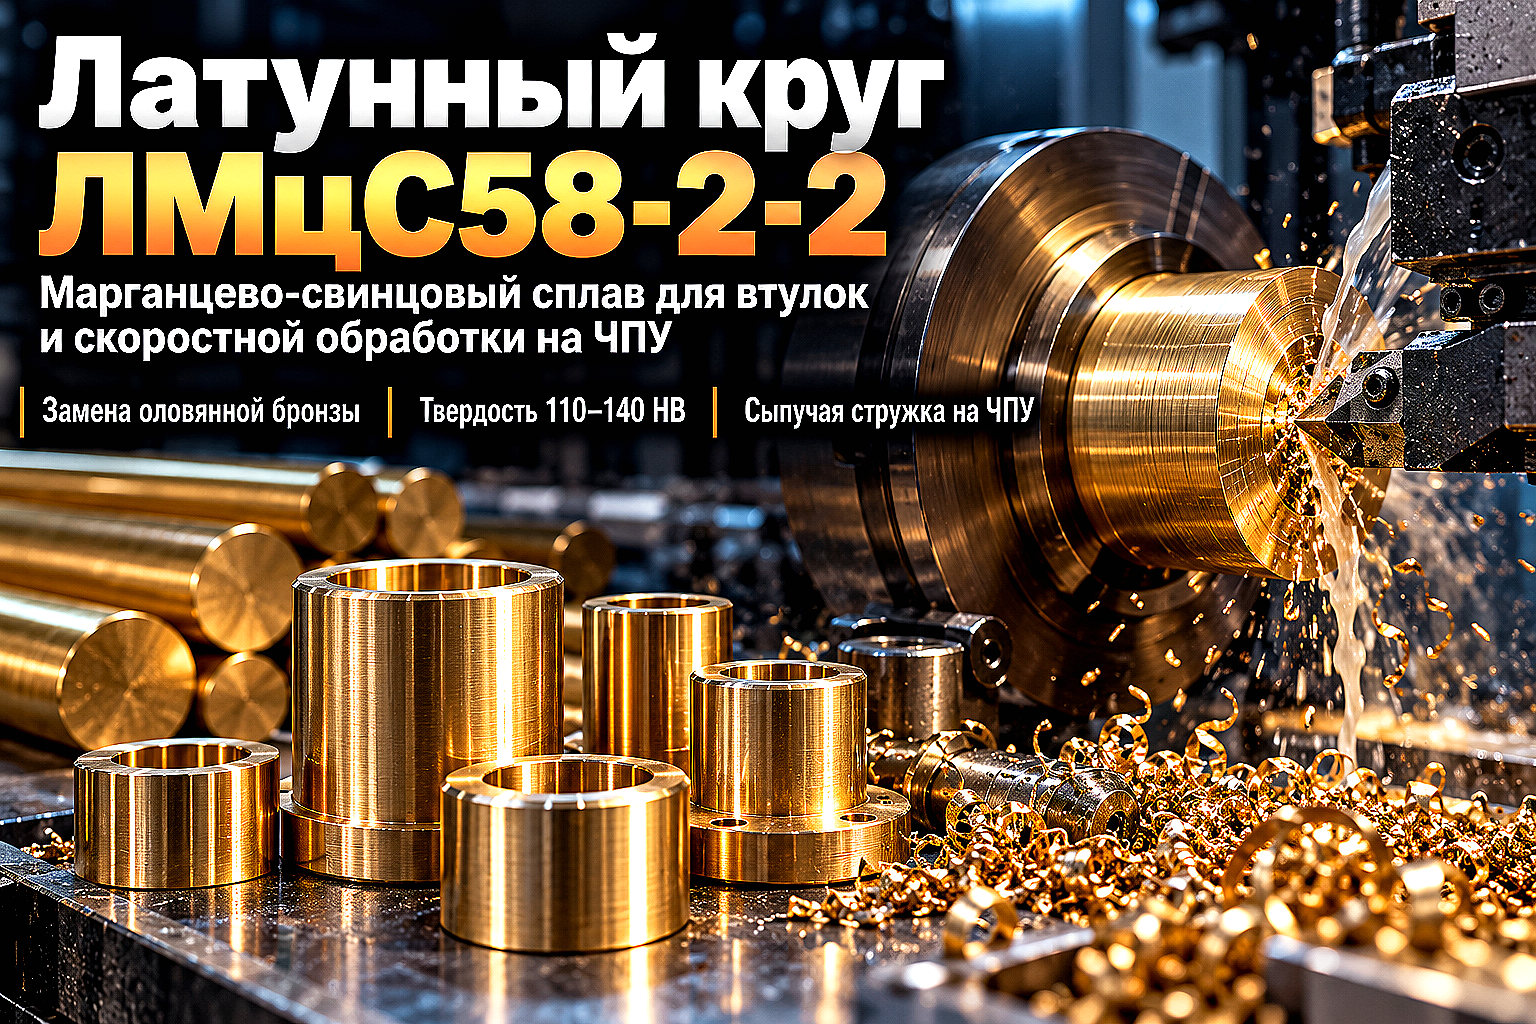
При изготовлении направляющих втулок клапанов ДВС, синхронизаторов коробок передач, упорных шайб насосов и пар трения промышленного оборудования в Алматы инженеры часто сталкиваются с дилеммой выбора материала. Стандартная свинцовистая латунь ЛС59-1 при высоких контактных нагрузках и трении скольжения быстро изнашивается, а двухкомпонентный сплав Л63 дает длинную вязкую стружку и наволакивается на стальной вал.
Использование литейных оловянных бронз решает задачу по антифрикционным свойствам, но существенно удорожает себестоимость серийной детали. Кроме того, литые бронзовые заготовки нередко содержат скрытые литейные микрораковины, приводящие к браку при чистовом точении.
Технически выверенным решением для узлов трения, работающих при умеренных скоростях и повышенных контактных давлениях, выступает тянутый и прессованный круг из сложной марганцево-свинцовой латуни марки ЛМцС58-2-2 по ГОСТ 2060-2006 и ГОСТ 15527-2004.
Химический состав и металлургические особенности сплава ЛМцС58-2-2
Латунь ЛМцС58-2-2 относится к классу специальных (многокомпонентных) деформируемых латуней со сложной двухфазной (α+β) микроструктурой. Каждый легирующий элемент выполняет строго определенную функцию в поведении сплава под нагрузкой.
- Медь (Cu 57,0–60,0%): формирует основу матричной структуры, гарантируя высокую теплопроводность для отвода тепла из зоны трения;
- Марганец (Mn 1,5–2,5%): повышает твердость, прочность и сопротивление абразивному износу, формируя мелкозернистую структуру и повышая температуру рекристаллизации;
- Свинец (Pb 1,5–2,5%): не растворяется в твердом растворе меди, а выделяется в виде микроскопических глобулей, работающих как сухая смазка и стружколоматель;
- Цинк (Zn — остальное): обеспечивает прочность β-фазы и снижает общую плотность сплава до 8,40 г/см³.
Марганец связывает железо и нейтрализует охрупчивающее действие примесей, одновременно увеличивая антикоррозионную стойкость металла в минерализованных и влажных средах.
Сравнение латуни ЛМцС58-2-2 с популярными сплавами для втулок и точения
Чтобы понять, когда выгодно заказать пруток ЛМцС58-2-2 вместо стандартных марок цветного проката, сравним ключевые физико-механические параметры материалов.
| Марка сплава | Стандарт | Предел прочности Rm, МПа | Твердость HB | Коэффициент трения со смазкой | Обрабатываемость резанием, % | Рекомендуемое применение |
|---|---|---|---|---|---|---|
| ЛМцС58-2-2 | ГОСТ 2060-2006 | 440–540 | 110–140 | 0,012–0,015 | 80–85 | Направляющие втулки клапанов, сухари, подшипники скольжения |
| ЛС59-1 | ГОСТ 2060-2006 | 400–490 | 95–125 | 0,018–0,022 | 100 (эталон) | Сантехнические штуцеры, резьбовой крепеж, гайки, бобышки |
| Л63 | ГОСТ 2060-2006 | 340–440 | 75–100 | 0,025–0,030 | 50 | Гнутые детали, сильфоны, пайка, криогенная арматура |
| БрОЦС 5-5-5 | ГОСТ 24301-93 | 200–250 | 60–80 | 0,008–0,010 | 90 | Высокоскоростные подшипники скольжения, тихоходные валы |
| БрАЖ9-4 | ГОСТ 1628-2019 | 500–600 | 130–160 | 0,014–0,018 | 40–45 | Червячные венцы, тяжелонагруженные суппорты и направляющие |
Как видно из таблицы, круг ЛМцС58-2-2 превосходит автоматную латунь ЛС59-1 по пределу прочности и сопротивлению износу, приближаясь по антифрикционным параметрам к алюминиевой бронзе БрАЖ9-4, но сохраняя высокую скорость обработки на токарных автоматах.
Практика применения: почему ЛМцС58-2-2 выбирают для направляющих клапанов и узлов трения
На ремонтных предприятиях автотракторной техники и специализированных СТО в Алматы при реставрации головок блоков цилиндров (ГБЦ) направляющие втулки клапанов подвергаются нагреву до +200...+300 °C при скудной масляной смазке и возвратно-поступательном трении штока с частотой до 3000–6000 ходов в минуту.
Применение латунного прутка ЛМцС58-2-2 решает сразу три инженерные задачи:
- Высокая теплоотдача: отводит избыточное тепло от тарелки клапана в тело головки блока быстрее, чем серый чугун или порошковые металлокерамические втулки;
- Защита штока от задиров: глобули свинца на поверхности трения создают тончайшую разделительную пленку, предотвращая микросхватывание со сталью 40Х10С2М;
- Стабильность геометрии отверстия: легирование марганцем предотвращает овальную выработку канала втулки под боковым давлением коромысла.
Кроме автопрома, круг ЛМцС58-2-2 активно закупают производители гидрораспределителей, шестеренных насосов НШ, полиграфического и упаковочного оборудования для изготовления упорных полуколец, дистанционных колец и ползунов.
Особенности токарной и фрезерной обработки круга ЛМцС58-2-2 на станках с ЧПУ
При переходе на обработку прутка ЛМцС58-2-2 операторы станков с ЧПУ отмечают стабильный стружколом. Свинец обеспечивает формирование короткой сыпучей стружки в виде мелких сегментов, которая моментально эвакуируется из глубоких отверстий стружкоотводом без наматывания на патрон.
Для достижения шероховатости Ra ≤ 0,8–1,6 мкм и ресурса режущего инструмента рекомендуется соблюдать технологические параметры:
- Инструментальный материал: твердосплавные пластины групп K10–K20 или мелкозернистые твердые сплавы без покрытия с полированной передней поверхностью (угол rake γ = 8–12°);
- Скорость резания: для твердосплавных пластин на токарных операциях скорость составляет Vc = 150–280 м/мин, при сверлении быстрорежущей сталью Р6М5 — 35–55 м/мин;
- Подача и глубина: черновая подача f = 0,15–0,30 мм/об при глубине ap = 1,5–3,5 мм; чистовой проход f = 0,05–0,10 мм/об;
- Охлаждение: обязательна непрерывная подача 5–8% эмульсии СОЖ под давлением для предотвращения наклепа и термического расширения тонкостенных втулок при расточке.
При развертывании чистового внутреннего диаметра втулок под шток клапана припуск на развертку должен составлять строго 0,05–0,08 мм на диаметр. Превышение припуска приводит к защемлению развертки из-за упругого восстановления двухфазной латуни.
Входной контроль и проверка качества латунного круга по ГОСТ 2060-2006
При приемке партии прутка ЛМцС58-2-2 на склад в Алматы служба снабжения и инженеры ОТК обязаны проверить заводской сертификат качества и геометрические параметры проката:
- Маркировка и сертификат: сверяется указание химического состава по ГОСТ 15527-2004 и соответствие механических свойств требованиям ГОСТ 2060-2006 (состояние материала — прессованное или тянутое твердое);
- Контроль геометрии: тянутые прутки диаметром до 50 мм поставляются по квалитетам h11 или h12, прессованные круги больших калибров (от 50 до 160 мм) имеют симметричные поля допусков;
- Прямолинейность: отклонение от прямолинейности не должно превышать 1–2 мм на 1 погонный метр длины, что критично для загрузки в автоматические барфидеры;
- Состояние торцов и макроструктура: торцы прутков должны быть ровно обрезаны без заусенцев, а на изломе недопустимо наличие усадочных рыхлот, расслоений и посторонних неметаллических включений.
FAQ: Частые вопросы о латунном круге ЛМцС58-2-2
Можно ли использовать круг ЛМцС58-2-2 для изготовления венцов червячных колес?
Для тяжелонагруженных червячных передач с высокими скоростями скольжения предпочтительнее использовать оловянную бронзу БрОФ10-1 или алюминиевую БрАЖ9-4. Латунь ЛМцС58-2-2 отлично работает в червячных парах ручных приводов и тихоходных редукторов при контактных напряжениях до 80–100 МПа.
Подходит ли латунь ЛМцС58-2-2 для пайки и сварки?
Сплав ЛМцС58-2-2 относится к ограниченно свариваемым материалам. Присутствие 1,5–2,5% свинца вызывает горячеломкость и растрескивание сварочного шва. Для пайки газовым пламенем с медно-фосфорными припоями сплав также не рекомендуется: свинец окисляется и ухудшает смачиваемость. Детали из ЛМцС58-2-2 монтируют запрессовкой или резьбовым способом.
Чем отличается круг ЛМцС58-2-2 от круга ЛС59-1?
Главное отличие — наличие 1,5–2,5% марганца в составе ЛМцС58-2-2. Марганец повышает твердость сплава на 15–20% и увеличивает сопротивление износу при трении скольжения, благодаря чему ЛМцС58-2-2 работает во втулках в 2–3 раза дольше, чем ЛС59-1.
Какой способ резки прутка ЛМцС58-2-2 обеспечивает ровный торец без повреждения структуры?
Оптимальным методом является резка на ленточнопильных станках биметаллическими полотнами с постоянным водяным охлаждением. На складе АТЛАНТ Snab City в Алматы выполняется высокоточная резка кругов любого диаметра строго в размер заказчика без температурного перегрева кромок.
Вывод
Латунный круг ЛМцС58-2-2 — это профессиональный компромисс между высокой прочностью антифрикционных бронз и исключительной скоростью обработки автоматных латуней. Его применение в направляющих втулках, сухарях и опорах скольжения снижает себестоимость узла без потери эксплуатационного ресурса оборудования.
Компания АТЛАНТ Snab City поставляет сертифицированный латунный круг ЛМцС58-2-2 диаметром от 10 до 160 мм со склада в Алматы. Мы обеспечиваем резку прутков в размер на ленточнопильном оборудовании, оперативную комплектацию сборных заказов цветного металлопроката и быструю доставку по всем регионам Казахстана.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Круг нержавеющий 32 мм 12Х21Н5Т
Круг нержавеющий – это шпилька круглого сечения различного диаметра, изготавливаемая из высоколегиро..
Круг нержавеющий 32 мм 13Х11Н2В2МФ-Ш
Круг нержавеющий – это шпилька круглого сечения различного диаметра, изготавливаемая из высоколегиро..
Круг нержавеющий 330 мм 03Х12Н10МТР ВНС-25)
Круг нержавеющий – это шпилька круглого сечения различного диаметра, изготавливаемая из высоколегиро..
Круг нержавеющий 34 мм 15Х16Н2АМ-Ш
Круг нержавеющий – это шпилька круглого сечения различного диаметра, изготавливаемая из высоколегиро..
Круг нержавеющий 35 мм 06Х14Н9Д2МБТ
Круг нержавеющий – это шпилька круглого сечения различного диаметра, изготавливаемая из высоколегиро..
Круг нержавеющий 35 мм 15Х18Н12С4ТЮ
Круг нержавеющий – это шпилька круглого сечения различного диаметра, изготавливаемая из высоколегиро..
Круг нержавеющий 35 мм 30Х13
Круг нержавеющий – это шпилька круглого сечения различного диаметра, изготавливаемая из высоколегиро..
Круг нержавеющий 35 мм AISI 316L
Круг нержавеющий – это шпилька круглого сечения различного диаметра, изготавливаемая из высоколегиро..
Круг нержавеющий 35 мм AISI 316Ti
Круг нержавеющий – это шпилька круглого сечения различного диаметра, изготавливаемая из высоколегиро..
Круг нержавеющий 36 мм 12Х18Н9Т
Круг нержавеющий – это шпилька круглого сечения различного диаметра, изготавливаемая из высоколегиро..
Круг нержавеющий 36 мм 15Х25Т
Круг нержавеющий – это шпилька круглого сечения различного диаметра, изготавливаемая из высоколегиро..
Круг нержавеющий 36 мм ХН46Б
Круг нержавеющий – это шпилька круглого сечения различного диаметра, изготавливаемая из высоколегиро..