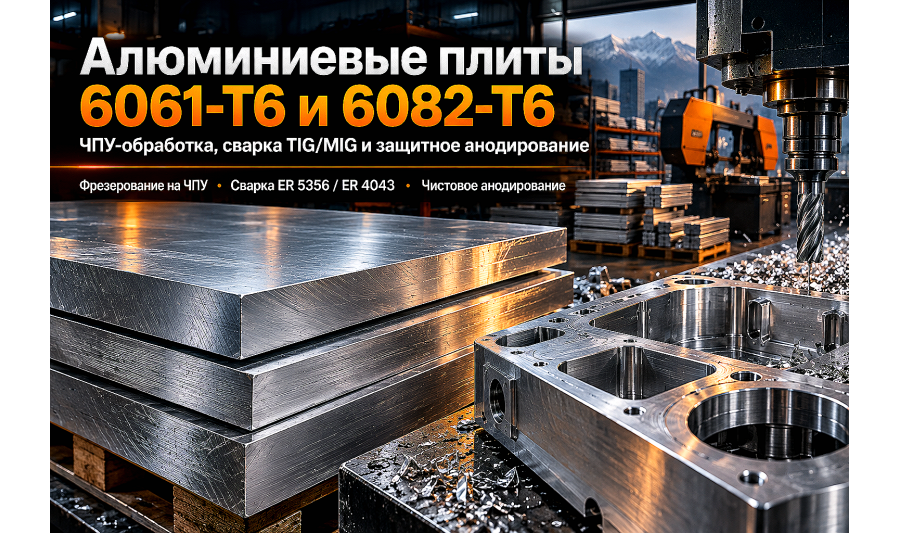
Алюминиевые плиты 6061-T6 и 6082-T6: выбор сплавов, фрезерование на ЧПУ, сварка и анодирование
Разбираем особенности применения конструкционных алюминиевых плит 6061-T6 и 6082-T6 в механических цехах и на производствах Казахстана. Сравниваем свойства с дюралью Д16Т и магналием АМг6, анализируем режимы скоростной фрезеровки на станках с ЧПУ, нюансы сварк...
В механических цехах, на участках сборки нестандартного оборудования, робототехники и при доработке узлов спецтехники в Алматы инженеры регулярно сталкиваются с дилеммой выбора цветного сплава. Традиционный дюралюминий Д16Т обладает отличной прочностью, но практически не поддается качественной сварке и быстро корродирует во влажной среде без гальванической защиты. В свою очередь, магналий АМг6 отлично сваривается, но уступает по пределу текучести и дает вязкую стружку, усложняющую скоростную обработку.
Универсальным решением для тяжелонагруженных сварных и сборных металлоконструкций выступают термоупрочненные плиты из сплавов авиационной группы 6ххх — 6061-T6 (отечественный аналог АД33Т6) и европейский конструкционный стандарт 6082-T6 (аналог АД35Т6). Этот металл объединяет прочность конструкционной стали, высокую коррозионную стойкость, пригодность к сварке в среде аргона и безупречное качество финишного анодирования.
Металлургия сплавов 6061 и 6082: роль кремния и магния в состоянии T6
Основой прочности сплавов серии 6ххх является система легирования магний-кремний (Mg-Si). При термической обработке эти элементы образуют интерметаллическое соединение силицид магния (Mg₂Si), обеспечивающее дисперсионное твердение кристаллической решетки алюминия.
Состояние поставки T6 означает, что алюминиевая плита прошла закалку на твердый раствор с последующим искусственным старением при температуре +160...+180 °C. Это переводит металл в состояние максимальной прочности и стабильности геометрических размеров.
- Сплав 6061-T6 (AlMg1SiCu): содержит добавки меди (0,15–0,40%) и хрома (0,04–0,35%). Медь повышает предел прочности, а хром сдерживает рост зерна при нагреве и защищает от межкристаллитной коррозии;
- Сплав 6082-T6 (AlSi1MgMn): европейский высокопрочный аналог с повышенной долей кремния (0,7–1,3%) и марганца (0,4–1,0%). Марганец формирует плотную микроструктуру, повышая предел текучести на 15–20% по сравнению с 6061;
- Стойкость к растрескиванию: в отличие от дюралюминия, сплавы 6061 и 6082 сохраняют высокую ударную вязкость при отрицательных температурах, что критично для климата Казахстана.
Если для вашего проекта также требуются плиты других марок, ознакомьтесь со статьей о выборе алюминиевых плит под промышленные задачи.
Сравнение характеристик 6061-T6, 6082-T6, Д16Т и АМг6
Чтобы исключить ошибки при согласовании проектной спецификации, сведем ключевые эксплуатационные параметры конструкционных алюминиевых плит в сравнительную таблицу.
| Параметр / Свойство | 6061-T6 (АД33Т6) | 6082-T6 (АД35Т6) | Д16Т (2024-T4) | АМг6 (5083) |
|---|---|---|---|---|
| Предел текучести σ₀,₂, МПа | 240–275 | 260–310 | 275–310 | 130–160 |
| Временное сопротивление σ_в, МПа | 290–330 | 310–350 | 420–460 | 270–310 |
| Твердость по Бринеллю, HB | 90–95 | 95–105 | 105–120 | 65–75 |
| Свариваемость TIG / MIG | Отличная | Отличная | Не рекомендуется | Превосходная |
| Стойкость к коррозии | Высокая | Высокая | Низкая (требует плакировки) | Исключительная |
| Качество защитного анодирования | Идеальное (чистый цвет) | Отличное | Непригодно (пятна) | Удовлетворительное |
| Обрабатываемость на ЧПУ | Превосходная (сухая стружка) | Превосходная | Идеальная | Умеренная (вязкая стружка) |
Из таблицы видно, что 6082-T6 практически догоняет дюраль Д16Т по пределу текучести, но полностью превосходит его по антикоррозионным свойствам и свариваемости. При изготовлении оснастки пресс-форм также полезно изучить опыт использования плит Д16Т и В95Т1 для матриц и штампов.
Фрезерование плит 6061 и 6082 на станках с ЧПУ
Одно из главных преимуществ плит 6061-T6 и 6082-T6 — высокая производительность механической обработки. В состоянии T6 металл не налипает на режущую кромку фрезы, образуя короткую сегментированную стружку, которая легко эвакуируется из зоны резания.
Для достижения минимальной шероховатости поверхности (Ra ≤ 0,8–1,6 мкм) и предотвращения температурных поводок заготовок в цехах Алматы соблюдают технологический регламент:
- Геометрия инструмента: применяют специализированные твердосплавные фрезы по алюминию с 1, 2 или 3 зубьями, полированными стружечными канавками и передним углом заточки γ = 15–20°;
- Скорость резания (Vc): при черновой обработке монолитными концевыми фрезами скорость составляет 400–900 м/мин, при чистовых проходах — до 1200–1800 м/мин при стабильной подаче СОЖ;
- Подача на зуб (Fz): для концевых фрез диаметром 8–16 мм рабочая подача выставляется в пределах 0,08–0,18 мм/зуб;
- Охлаждение: обязательна подача водорастворимой СОЖ под давлением или использование системы масляного тумана (MQL) для вымывания стружки из глубоких карманов.
Подробный разбор технологии раскроя и борьбы со скрытыми напряжениями представлен в материале о фрезеровании и раскрое алюминиевых плит на ЧПУ.
Сварка TIG и MIG: специфика околошовной зоны и выбор присадки
В отличие от судостроительного магналия АМг5 или АМг6, которые не теряют прочности после сварки, термоупрочненные сплавы 6061 и 6082 имеют важную технологическую особенность. В зоне термического влияния (ЗТВ) на расстоянии 15–25 мм от сварного шва металл нагревается выше +200 °C, что приводит к локальному распаду фазы упрочнения и снижению предела прочности на 30–40%.
Чтобы минимизировать разупрочнение сварной металлоконструкции и исключить образование горячих трещин, применяют строгие правила сварки:
- Выбор сварочной присадки: для ответственных силовых узлов используют присадочный пруток или сварочную проволоку ER 5356 (AlMg5). Для конструкций, работающих при температурах выше +65 °C, а также для герметичных резервуаров выбирают кремниевую присадку ER 4043 (AlSi5);
- Минимизация тепловложения: сварку ведут на повышенных токах с максимальной скоростью перемещения горелки, избегая широких колебательных движений;
- Защитный газ: аргон высокой чистоты (сорт высший, чистота ≥ 99,993%) с расходом 10–16 л/мин в зависимости от диаметра сопла.
Если специфика вашего объекта требует работы с чистыми магналиями, рекомендуем изучить нюансы сварки в статье о плитах АМг5 и АМг6 для резервуаров.
Анодирование и финишная защитная обработка
Сплавы 6061-T6 и 6082-T6 считаются эталоном среди конструкционных материалов по качеству формирования анодно-окисного покрытия. Минимальное содержание тяжелых металлов (железа, цинка и меди) обеспечивает получение плотного, прозрачного оксидного слоя без серых пятен и полос.
В зависимости от назначения детали на предприятиях Казахстана применяют два основных вида гальванической обработки:
- Защитно-декоративное анодирование (толщина 15–25 мкм): создает устойчивый к ультрафиолету и истиранию слой, защищающий детали приборов, кронштейнов и уличных металлоконструкций от атмосферной коррозии;
- Твердое глубокое анодирование Hard Coat (толщина 40–60 мкм): процесс ведется при температуре электролита -5...+5 °C. Микротвердость оксидного слоя достигает 400–500 HV, что позволяет использовать алюминиевую деталь в узлах трения со стальными пальцами и роликами.
Типичные ошибки при заказе и обработке плит 6061/6082
- Замена состояния T6 на «сырое» состояние T0 или T4: в состоянии T4 сплав 6061 имеет предел текучести всего 110–140 МПа. При попытке нагрузить готовую раму она необратимо деформируется под расчетным весом;
- Фрезерование насухо без отвода стружки: приводит к мгновенному налипанию алюминия на режущие кромки фрезы, перегреву детали и уводу линейных размеров на 0,2–0,5 мм;
- Жесткая сварка без присадочного материала: попытка сварить стык плит 6061 оплавлением кромок без добавления присадки ER 4043 или ER 5356 гарантированно вызывает продольные кристаллизационные трещины в корне шва;
- Пренебрежение припусками на чистовую обработку: прокат толщиной свыше 25 мм имеет естественные допуски на разнотолщинность по краям, которые необходимо учитывать при составлении карты раскроя.
Чек-лист входного контроля алюминиевых плит для снабженца
- Проверить маркировку на торце или плакирующей пленке: должны быть четко указаны марка сплава (6061 или 6082), состояние термообработки (T6) и номер плавки;
- Сверить толщину и разнотолщинность поверенным микрометром или ультразвуковым толщиномером в 4–6 точках по периметру заготовки;
- Оценить плоскостность плиты с помощью поверочной линейки и щупов: отклонение от плоскости не должно превышать 1,5–2,0 мм на 1 метр длины;
- Убедиться в отсутствии глубоких забоин, рисок и расслоений на боковых кромках заготовки;
- Проверить наличие сертификата качества завода-изготовителя с указанием результатов механических испытаний предела текучести и твердости по Бринеллю.
FAQ: частые вопросы инженеров и снабженцев
Можно ли использовать плиту 6061-T6 вместо Д16Т для сильнонагруженных кронштейнов?
Да, в большинстве узлов замена оправдана. Хотя временное сопротивление у 6061-T6 ниже (310 МПа против 440 МПа у Д16Т), предел текучести у них сопоставим (240–275 МПа). При этом деталь из 6061-T6 не требует постоянной защиты от коррозии, легко анодируется и допускает сварку при монтаже.
В чем принципиальная разница между плитами 6061-T6 и 6082-T6?
Сплав 6082 — это европейский стандарт (EN AW-6082), легированный марганцем. По механической прочности 6082-T6 превосходит 6061-T6 примерно на 10–15% и чаще закладывается в строительные несущие каркасы и фермы. Сплав 6061-T6 является американским стандартом (ASTM B209) и считается лучшим выбором для высокоточного фрезерования на станках с ЧПУ и цветного анодирования.
Какую сварочную проволоку выбрать для сварки плиты 6061-T6 со сталью или другими сплавами?
Прямая сварка алюминия со сталью плавлением невозможна из-за образования хрупких интерметаллидов. Для сварки плиты 6061 с деталями из сплавов АМг5, АМг6 или 6082 стандартным выбором выступает проволока ER 5356 (AlMg5). Для соединений, не испытывающих высоких динамических нагрузок, а также для отливок из силумина применяют проволоку ER 4043 (AlSi5).
Нужна ли термическая обработка после фрезерования деталей из плиты 6061-T6?
Для большинства деталей сложной формы дополнительная термообработка не требуется, так как состояние T6 уже стабилизировано на металлургическом заводе. Однако при глубокой выборке свыше 70% объема металла для высокоточных корпусов рекомендуется выполнить промежуточный стабилизирующий отпуск при температуре +140...+150 °C в течение 2–3 часов для снятия остаточных механических напряжений.
Вывод
Алюминиевые плиты 6061-T6 и 6082-T6 — это сбалансированный конструкционный материал для современного машиностроения и приборостроения в Казахстане. Они сочетают высокую механическую жесткость, превосходную обрабатываемость на скоростных станках с ЧПУ, коррозионную стойкость и отличную свариваемость.
Компания АТЛАНТ Snab City поставляет сертифицированные алюминиевые плиты марок 6061-T6, 6082-T6, Д16Т и АМг6 со склада в Алматы. Мы выполняем точный продольный и поперечный раскрой плит на ленточнопильных станках в размер заказчика и обеспечиваем оперативную доставку партий цветного металлопроката по всем регионам Казахстана.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Плита алюминиевая В95ПЧТ1
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита алюминиевая ус..
Плита алюминиевая В95ПЧТ2
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита алюминиевая ус..
Плита алюминиевая В95ПЧТ3
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита алюминиевая ус..
Плита алюминиевая В95Т
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита алюминиевая ус..
Плита алюминиевая В95Т1
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита алюминиевая ус..
Плита алюминиевая В95ЧТ
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита алюминиевая ус..
Плита алюминиевая Д16
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита алюминиевая ус..
Плита алюминиевая Д16Т
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита алюминиевая ус..
Плита алюминиевая Д16ЧБТ
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита алюминиевая ус..
Плита алюминиевая Д16ЧТ
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита алюминиевая ус..
Плита алюминиевая Д19Т
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита алюминиевая ус..
Плита алюминиевая Д19ЧТ
Плита алюминиевая – это плоский и ровный лист из металла, толщиной более 10 мм. Плита алюминиевая ус..