Прецизионные бесшовные трубы ГОСТ 9567-75 для гидроцилиндров: выбор стали, расчет стенки и хонингование
Разбираем подбор бесшовных прецизионных труб высокой точности по ГОСТ 9567-75 и ГОСТ 8734-75 для изготовления и ремонта гильз гидроцилиндров спецтехники и прессов в Казахстане. В статье приведены формулы расчета стенки на пульсирующее давление до 350 бар, срав...
Гидравлические цилиндры строительных экскаваторов, карьерных погрузчиков, буровых станков, прессов и автокранов в Казахстане работают в условиях циклических пиковых нагрузок. В момент заклинивания ковша в скальном грунте или подъема максимального груза гидравлическое давление в поршневой полости гидроцилиндра мгновенно подскакивает с номинальных 160–200 бар до пиковых 280–350 бар.
Попытка использовать в качестве гильзы гидроцилиндра стандартную горячекатаную трубу или рядовой холоднодеформированный прокат без контроля разностенности приводит к тяжелым авариям. Из-за овальности внутреннего канала полиуретановые манжеты поршня изнашиваются за пару недель, а при первом же гидравлическом ударе стенку трубы раздувает бочкой, заклинивая шток.
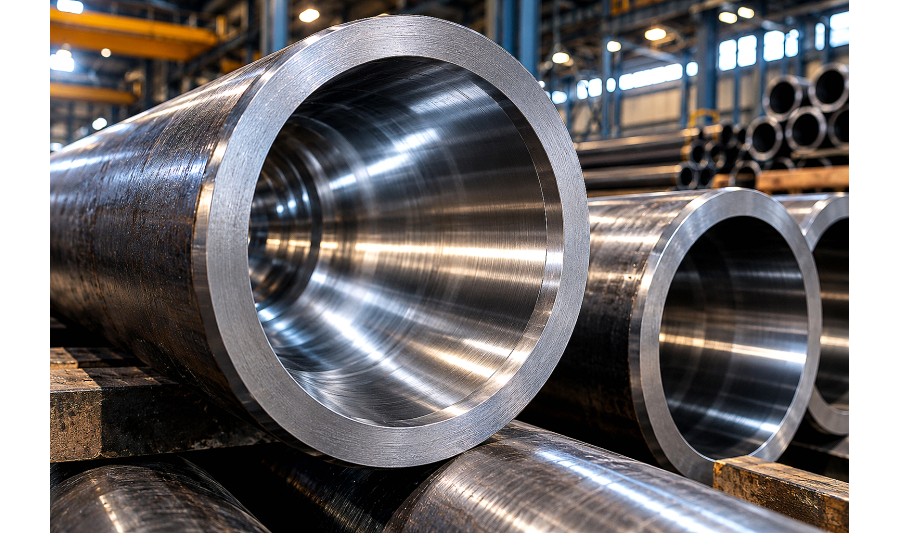
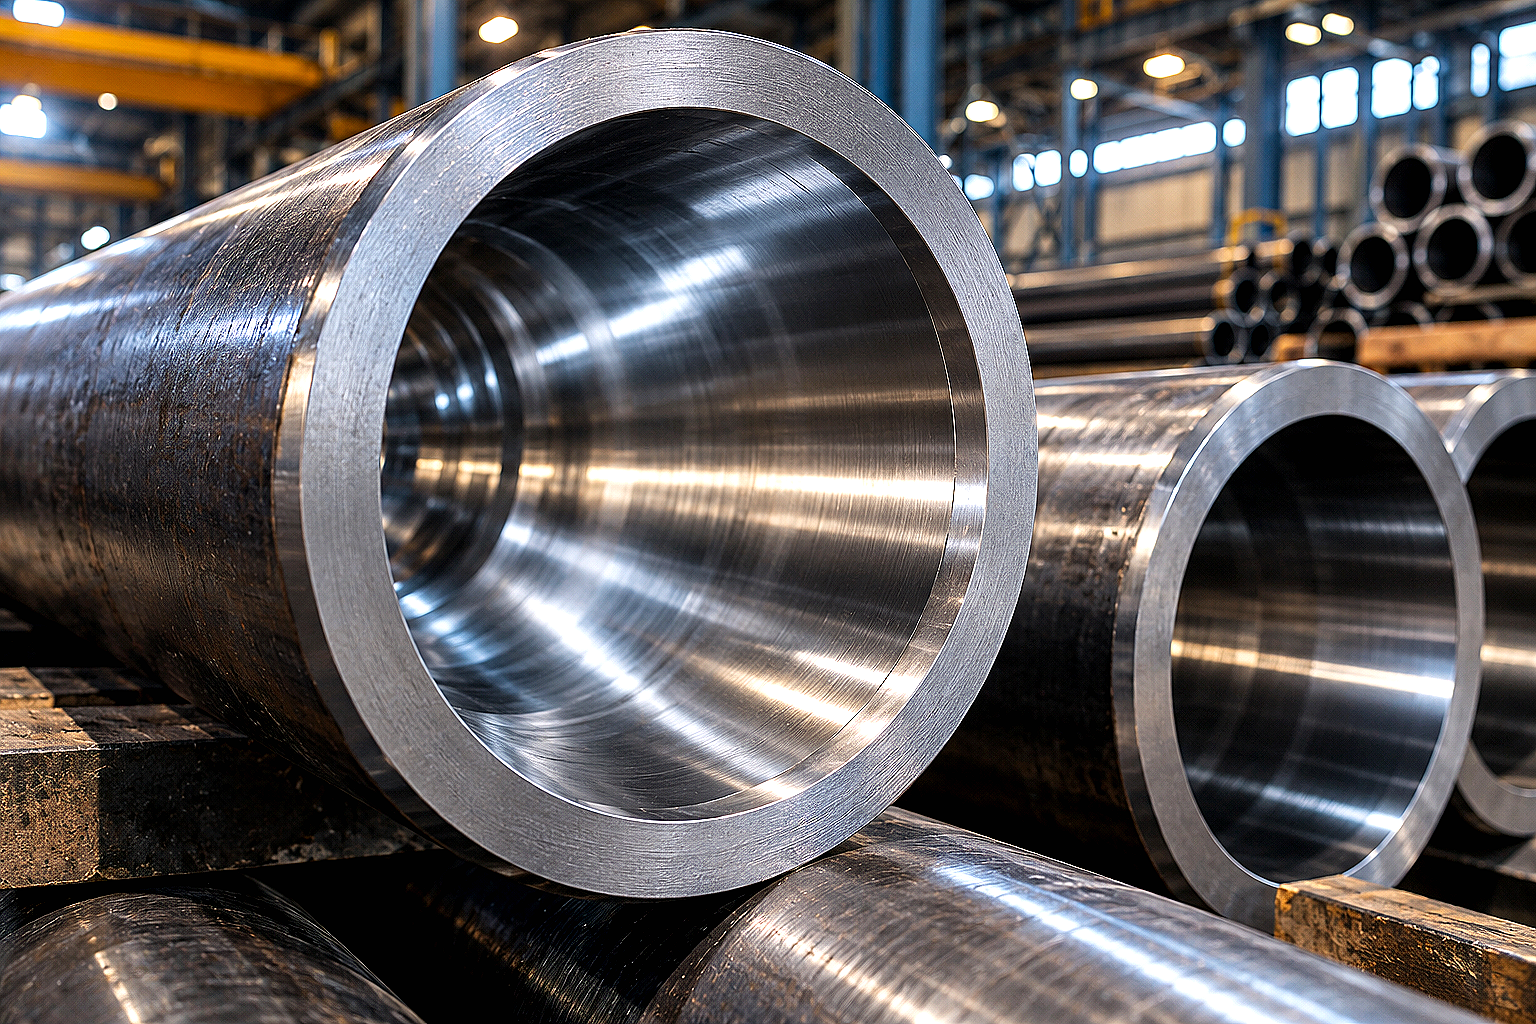
Для надежных гидравлических приводов стандартом выступают прецизионные бесшовные холоднодеформированные стальные трубы повышенной и особо высокой точности по ГОСТ 9567-75 и ГОСТ 8734-75 (европейские аналоги EN 10305-1 / DIN 2391). Минимальная конусность, отсутствие сварного шва и регламентированная шероховатость обеспечивают стабильное удержание давления на протяжении миллионов рабочих циклов.
ГОСТ 9567-75 и ГОСТ 8734-75: стандарты точности и поля допусков
Главное отличие прецизионного трубного проката от рядового заключается в предельно жестких допусках на наружный и внутренний диаметры, толщину стенки и прямолинейность хлыста. Стандартный холоднодеформированный прокат по ГОСТ 8734-75 допускает отклонения по диаметру до ±0,8–1,2%, что неприемлемо для прецизионного сопряжения поршень-гильза.
ГОСТ 9567-75 регламентирует трубы прецизионные стальные бесшовные с несколькими градациями точности:
- Высокая точность (В): предельные отклонения по диаметру не превышают ±0,4–0,6%, что позволяет использовать заготовку под чистовое хонингование с минимальным припуском;
- Повышенная точность (П): допуски по стенке уменьшены на 30–40% относительно рядового проката;
- Особо высокая точность (ОВ): отклонения внутреннего диаметра соответствуют квалитетам H8–H9 по ISO/ГОСТ 25346, исключая необходимость глубокой черновой расточки;
- Прямолинейность: кривизна прецизионной трубы не должна превышать 0,5–1,0 мм на 1 погонный метр длины (против 1,5–2,0 мм у обычных труб).
Для готовых хонингованных гильз внутреннее поле допуска выдерживается строго по квалитету H8 (отклонение от +0,033 мм для Ø50 мм до +0,046 мм для Ø100 мм). Наружный диаметр штоковых заготовок калибруется по полю f7 под нанесение твердого хромового покрытия.
Марки стали для гильз гидроцилиндров: 20, 09Г2С, 30ХГСА и E355
Механическая прочность гильзы гидроцилиндра зависит от химического состава стали и состояния термической обработки. Металл должен обладать высоким пределом текучести для сопротивления раздутию и одновременно сохранять вязкость при отрицательных температурах зимой в Алматы и северных областях Казахстана.
- Сталь 20 (ГОСТ 1050-2013 / ТУ 14-3Р-50-2001): качественная углеродистая сталь. Применяется для гидроцилиндров легкой и средней серий с рабочим давлением до 160–200 бар. Отлично сваривается при приварке проушин и донышек без предварительного подогрева.
- Сталь 09Г2С (ГОСТ 19281-2014): низколегированная кремнемарганцевая сталь с гарантированной ударной вязкостью KCU при температурах до -40 °C (и до -70 °C для категории 15). Базовый выбор для мобильной спецтехники, кранов и экскаваторов, работающих на открытом воздухе.
- Сталь 30ХГСА («хромансиль»): среднелегированная конструкционная сталь повышенной прочности. После закалки и высокого отпуска используется для тяжелонагруженных гидростоек шахтной крепи и гидроцилиндров с давлением до 320–400 бар. Требует строгого подогрева до +200...+250 °C при сварке.
- Сталь E355 / St 52 (EN 10305-1): европейский мелкозернистый сплав, прошедший термообработку со снятием напряжений (+SR / BK+S). Обеспечивает предел текучести не менее 355–450 МПа и идеальное дробление стружки при хонинговании.
Расчет толщины стенки гильзы гидроцилиндра на разрывное давление
Гильза гидроцилиндра представляет собой толстостенный цилиндрический сосуд, работающий под внутренним пульсирующим давлением. Расчет минимальной толщины стенки выполняется по формуле Ламе с учетом коэффициента запаса прочности:
s = (D_вн / 2) × ( √( (σ_доп + P_расч) / (σ_доп - P_расч) ) - 1 ) + c
Где:
- s: расчетная толщина стенки трубы, мм;
- D_вн: внутренний диаметр гильзы (диаметр поршня), мм;
- P_расч: максимальное расчетное (пиковое) давление рабочей жидкости с учетом гидроударов (обычно P_ном × 1,25–1,5), МПа;
- σ_доп: допускаемое напряжение на растяжение материала трубы (σ_доп = σ_т / n, где n = 1,5–1,75 — коэффициент запаса прочности по пределу текучести);
- c: технологический припуск на механическую обработку (хонингование/расточку) и коррозию (обычно 0,5–1,0 мм).
Если для изготовления цилиндров требуется массивный прокат, инженеры часто сравнивают применение сплошного прутка и трубной заготовки. О том, как сэкономить на сверлении глубоких отверстий, читайте в нашей статье о замене стального круга толстостенной бесшовной трубой.
Сводная таблица параметров прецизионных труб для гидроцилиндров
В таблице ниже приведены типовые размеры прецизионных бесшовных труб по ГОСТ 9567-75 / EN 10305-1, применяемые для сборки силовых гильз гидроцилиндров в Казахстане:
| Внутренний диаметр (мм) | Наружный диаметр (мм) | Толщина стенки (мм) | Поле допуска внутр. | Марка стали | Макс. рабочее давление (бар) | Шероховатость Ra (мкм) |
|---|---|---|---|---|---|---|
| 40 | 50 / 52 | 5,0 / 6,0 | H8 (+0,027) | Сталь 20 / E355 | 200–250 | ≤ 0,30 |
| 50 | 60 / 65 | 5,0 / 7,5 | H8 (+0,033) | Сталь 20 / E355 | 210–280 | ≤ 0,30 |
| 63 | 75 / 78 | 6,0 / 7,5 | H8 (+0,033) | 09Г2С / E355 | 220–290 | ≤ 0,25 |
| 80 | 92 / 95 | 6,0 / 7,5 | H8 (+0,039) | 09Г2С / E355 | 200–260 | ≤ 0,25 |
| 100 | 115 / 120 | 7,5 / 10,0 | H8 (+0,046) | 09Г2С / E355 | 230–310 | ≤ 0,25 |
| 125 | 145 / 150 | 10,0 / 12,5 | H8 (+0,046) | 30ХГСА / E355 | 250–330 | ≤ 0,20 |
| 140 | 160 / 165 | 10,0 / 12,5 | H8 (+0,046) | 30ХГСА / 09Г2С | 240–320 | ≤ 0,20 |
| 160 | 185 / 190 | 12,5 / 15,0 | H8 (+0,054) | 09Г2С / 30ХГСА | 260–350 | ≤ 0,20 |
Технология финишной обработки: хонингование и роликовая раскатка
Даже прецизионная труба после холодного волочения требует финишной калибровки внутреннего зеркала. Микронеровности металла свыше 0,8 мкм работают как наждачная бумага, срезая кромки полиуретановых уплотнений поршня при первых же ходах штока.
Для создания зеркальной рабочей поверхности применяют две основные технологии:
- Алмазное хонингование: обработка многобрусковыми головками (хонами) с мелкозернистыми алмазными или эльборовыми брусками при обильном охлаждении керосино-масляной эмульсией. Формирует сетку микроцарапин с углом скрещивания 40–60°, которая удерживает масляную пленку для смазки уплотнений. Достигается шероховатость Ra = 0,15–0,30 мкм.
- Глубокое сверление и раскатка роликами (SRB — Skiving & Roller Burnishing): скоростной метод, при котором режущая головка срезает припуск, а следом идущий многороликовый раскатник пластически сминает микрогребешки металла. Повышает поверхностную твердость зеркала на 15–20% за счет наклепа и обеспечивает шероховатость Ra ≤ 0,10–0,15 мкм.
Сравнить свойства горячекатаного и холоднотянутого проката можно в нашем материале о бесшовных горячекатаных трубах ГОСТ 8732-78.
Ошибки снабжения и контроля при закупке прецизионных труб
При комплектации механических цехов и ремонтных баз в Казахстане снабженцы нередко допускают критические ошибки, приводящие к браку гидрооборудования:
- Закупка обычной трубы ГОСТ 8734-75 без указания прецизионности: стандартная холоднодеформированная труба имеет овальность до 1,5 мм, которую невозможно исправить хонингованием без превышения поля допуска H8;
- Игнорирование состояния термообработки (+SR / BK+S): необработанная после волочения нагартованная труба (BK) имеет высокие внутренние остаточные напряжения. При расточке или приварке донышка трубу ведет дугой («пропеллером»);
- Отсутствие антикоррозионной консервации при хранении: хранение прецизионных труб на открытых площадках без защитных торцевых заглушек приводит к появлению язвенной коррозии на внутреннем зеркале, удаление которой требует повторной перехонинговки в увеличенный ремонтный размер;
- Неправильный выбор марки стали по свариваемости: попытка сварить донышко гидроцилиндра из стали 30ХГСА на холодную проволокой СВ-08Г2С приводит к холодным трещинам в околошовной зоне.
Поставка прецизионных бесшовных труб со склада АТЛАНТ Snab City в Алматы
Компания АТЛАНТ Snab City поставляет сертифицированные прецизионные бесшовные трубы по ГОСТ 9567-75, ГОСТ 8734-75 и EN 10305-1 со склада в Алматы с доставкой по всему Казахстану.
Мы предлагаем промышленным предприятиям комплексный сервис:
- Прямые поставки хонингованных и готовых под хонингование бесшовных труб диаметром от 32 до 250 мм из сталей 20, 09Г2С, 30ХГСА и E355;
- Входной ультразвуковой контроль геометрии, разностенности и шероховатости внутреннего зеркала;
- Высокоточная резка заготовок гильз гидроцилиндров в размер на автоматических ленточнопильных станках с минимальным допуском по длине;
- Надежная упаковка торцевыми пластиковыми заглушками и промасливание консервационными составами для защиты от коррозии при транспортировке;
- Оперативная доставка собственным автотранспортом по Алматы и области, а также отправка ж/д и автотранспортными компаниями в Астану, Караганду, Шымкент, Атырау, Усть-Каменогорск и другие регионы РК.
FAQ: частые вопросы инженеров и снабженцев
Чем прецизионная труба по ГОСТ 9567-75 отличается от обычной по ГОСТ 8734-75?
ГОСТ 9567-75 регламентирует трубы повышенной, высокой и особо высокой точности. Предельные отклонения по наружному и внутреннему диаметрам, разностенности и кривизне в 2–3 раза строже, чем в общепромышленном стандарте ГОСТ 8734-75. Это позволяет использовать трубу под гильзы гидроцилиндров с минимальным припуском на чистовое хонингование.
Какую шероховатость Ra должно иметь внутреннее зеркало гильзы гидроцилиндра?
Для надежной работы современных полиуретановых и резинотканевых уплотнений поршня шероховатость внутреннего зеркала должна составлять Ra ≤ 0,2–0,4 мкм при обязательном наличии перекрестной сетки хонинговальных рисок (угол 40–60°) для удержания смазывающей масляной пленки.
Какую марку стали выбрать для гидроцилиндра экскаватора, работающего зимой при -35 °C?
Для тяжелых климатических условий Казахстана оптимальна низколегированная сталь 09Г2С (категорий 12–15) или мелкозернистая сталь E355 со снятыми напряжениями (+SR). Они сохраняют высокую ударную вязкость KCU ≥ 34–39 Дж/см² при отрицательных температурах и не склонны к хрупкому разрушению при гидроударах.
Можно ли сваривать прецизионную трубу из стали 30ХГСА при монтаже проушин?
Сталь 30ХГСА относится к трудносвариваемым. Приварка проушин и донышек допускается только с обязательным предварительным и сопутствующим подогревом зоны стыка до +200...+250 °C и последующим высоким отпуском (+SR) при температуре +550...+600 °C для снятия термических напряжений.
Вывод
Выбор прецизионной бесшовной трубы для гидроцилиндров — это баланс между маркой стали, полем допуска внутреннего диаметра и расчетом стенки на пиковое давление. Использование сертифицированного проката по ГОСТ 9567-75 исключает протечки масла по штоку, продлевает ресурс уплотнений и гарантирует безаварийную работу спецтехники в жестких условиях Казахстана.
Обращайтесь к инженерам и специалистам отдела продаж АТЛАНТ Snab City в Алматы для точного подбора сортамента, расчета гильз гидроцилиндров и оформления заказа с резкой в размер и оперативной доставкой на ваш объект.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Труба оцинкованная 80 мм ст 3 ГОСТ 3262-75
Труба оцинкованная – это металлическое изделие, которое производится сварным ил прокатным методом. Т..
Труба оцинкованная 8 мм 08пс ГОСТ 3262-75
Труба оцинкованная – это металлическое изделие, которое производится сварным ил прокатным методом. Т..
Труба оцинкованная 8 мм ст 10 ГОСТ 3262-75
Труба оцинкованная – это металлическое изделие, которое производится сварным ил прокатным методом. Т..
Труба оцинкованная 8 мм ст 2 ГОСТ 3262-75
Труба оцинкованная – это металлическое изделие, которое производится сварным ил прокатным методом. Т..
Труба оцинкованная 8 мм ст 20 ГОСТ 3262-75
Труба оцинкованная – это металлическое изделие, которое производится сварным ил прокатным методом. Т..

Труба алюминиевая прямоугольная 44х75x1,0х5800 мм.
Труба алюминиевая прямоугольная 44х75x1,0х5800 мм. – высококачественный сортовой металлопрокат, ко..
Труба алюминиевая прямоугольная 44х75x1,0х6000 мм.
Труба алюминиевая прямоугольная 44х75x1,0х6000 мм. – высококачественный сортовой металлопрокат, ко..

Труба медная d 75х3,0х3500 мм М2Р Россия ГОСТ 617
Труба медная d 75х3,0х3500 мм М2Р Россия ГОСТ 617 –это пустотелый профиль круглого сечения, изгото..

Труба ПЭ 75 мм SDR 11 6,8 мм
Купить Труба ПЭ 75 мм SDR 11 6,8 мм в Алматы 437тг.сертифицировано по ГОСТ-18599Трубы можно использо..
Труба ПЭ 75 мм SDR 13,4 5,6 мм
Купить Труба ПЭ 75 мм SDR 13,4 5,6 мм в Алматы 040тг.сертифицировано по ГОСТ-18599Трубы можно исполь..
Труба ПЭ 75 мм SDR 17 4,5 мм
Купить Труба ПЭ 75 мм SDR 17 4,5 мм в Алматы45тг.сертифицировано по ГОСТ-18599Трубы можно использова..
Труба ПЭ 75 мм SDR 21 3,6 мм
Купить Труба ПЭ 75 мм SDR 21 3,6 мм в Алматы15тг.сертифицировано по ГОСТ-18599Что такое ПНД трубы и ..