Водогазопроводные трубы ГОСТ 3262-75 для гидропневматической промывки и опрессовки: расчет Ду 25–50 и сдача теплосетям
Подготовка систем отопления жилых комплексов и производственных объектов в Алматы к зимнему сезону требует обязательной гидропневматической промывки и гидравлических испытаний. Разбираем, почему для сборки промывочных коллекторов, врезки штуцеров компрессора и...
Перед началом каждого отопительного сезона коммунальные службы и теплоснабжающие организации Алматы («Алматинские тепловые сети») требуют от балансодержателей зданий проведения гидропневматической промывки и контрольной опрессовки внутренних систем отопления.
За годы циркуляции теплоносителя на внутренних стенках радиаторов и стояков оседает слой шлама, продуктов коррозии и солей жесткости. Промывка водовоздушной смесью под давлением срывает эти отложения, восстанавливая расчетный теплосъем.
Однако подача пульсирующей водовоздушной смеси создает в промывочных узлах колоссальные динамические удары и вибрацию. Использование случайных тонкостенных прямошовных труб или полипропилена на промывочных коллекторах приводит к срыву фитингов и затоплению подвалов. Разберем, как правильно рассчитать и собрать надежный промывочный узел из водогазопроводных стальных труб по ГОСТ 3262-75.
Почему для узлов промывки и опрессовки выбирают трубы ВГП по ГОСТ 3262-75
Водогазопроводная труба нормируется по условному внутреннему проходу (Ду / DN), что гарантирует точное соответствие гидравлического сечения расчетным расходам промывочной смеси.
В отличие от электросварных прямошовных труб общего назначения, трубы ВГП обладают усиленной толщиной стенки, рассчитанной на нарезку трубной цилиндрической резьбы G без потери механической прочности.
- Стойкость к пульсирующим нагрузкам: водовоздушная смесь подается порциями при давлении до 0,6 МПа, создавая знакопеременные гидроудары, которые легко выдерживает вязкая сталь марок Ст2сп и Ст3сп;
- Надежность резьбовых соединений: штуцеры для подключения компрессора, манометров и дренажных шлангов нарезаются непосредственно на толстой стенке трубы ВГП обыкновенной или усиленной серии;
- Устойчивость к гидроопрессовке: трубы ГОСТ 3262-75 проходят заводские гидравлические испытания давлением 2,4–3,1 МПа, что с запасом перекрывает нормативное опрессовочное давление в 1,0–1,6 МПа.
Расчет диаметров труб Ду 25–50 и скоростей водовоздушной смеси
Главное условие качественной промывки — обеспечение турбулентного режима движения смеси, при котором пузырьки сжатого воздуха схлопываются и срывают накипь с внутренних стенок отопительных приборов.
Для эффективного выноса шлама скорость водовоздушной смеси в стояках и магистралях должна составлять не менее 1,2–1,5 м/с, а расход сжатого воздуха должен в 3–5 раз превышать объемный расход подаваемой воды.
В таблице приведены параметры подбора диаметров труб ВГП для сборки вводных промывочных коллекторов в зависимости от отапливаемой площади и тепловой нагрузки здания.
| Тепловая нагрузка здания, Гкал/ч | Диаметр стояков отопления | Рекомендуемый диаметр трубы ВГП (коллектор) | Расход воды на промывку, м³/ч | Подача воздуха от компрессора, м³/мин |
|---|---|---|---|---|
| До 0,2 (до 2 000 м²) | Ду 15 – Ду 20 | Ду 25 (33,5 × 3,2 мм) | 3,0 – 4,5 | 1,5 – 2,5 |
| 0,2 – 0,5 (2 000 – 6 000 м²) | Ду 20 – Ду 25 | Ду 32 (42,3 × 3,2 мм) | 5,0 – 8,0 | 2,5 – 4,0 |
| 0,5 – 1,0 (6 000 – 12 000 м²) | Ду 25 – Ду 32 | Ду 40 (48,0 × 3,5 мм) | 8,5 – 14,0 | 4,5 – 7,0 |
| Свыше 1,0 (12 000 – 25 000 м²) | Ду 32 – Ду 50 | Ду 50 (60,0 × 3,5 мм) | 15,0 – 25,0 | 8,0 – 12,0 |
Схема обвязки узла промывки и врезка штуцеров
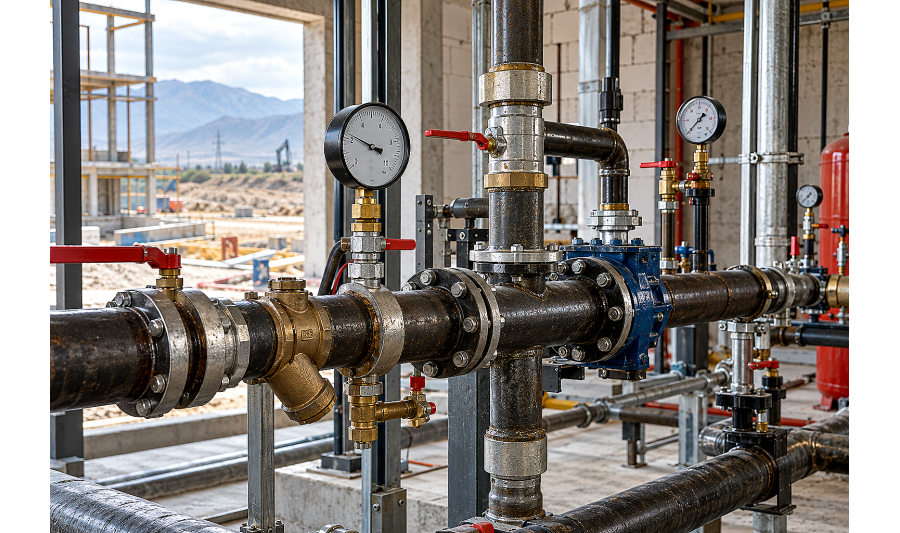
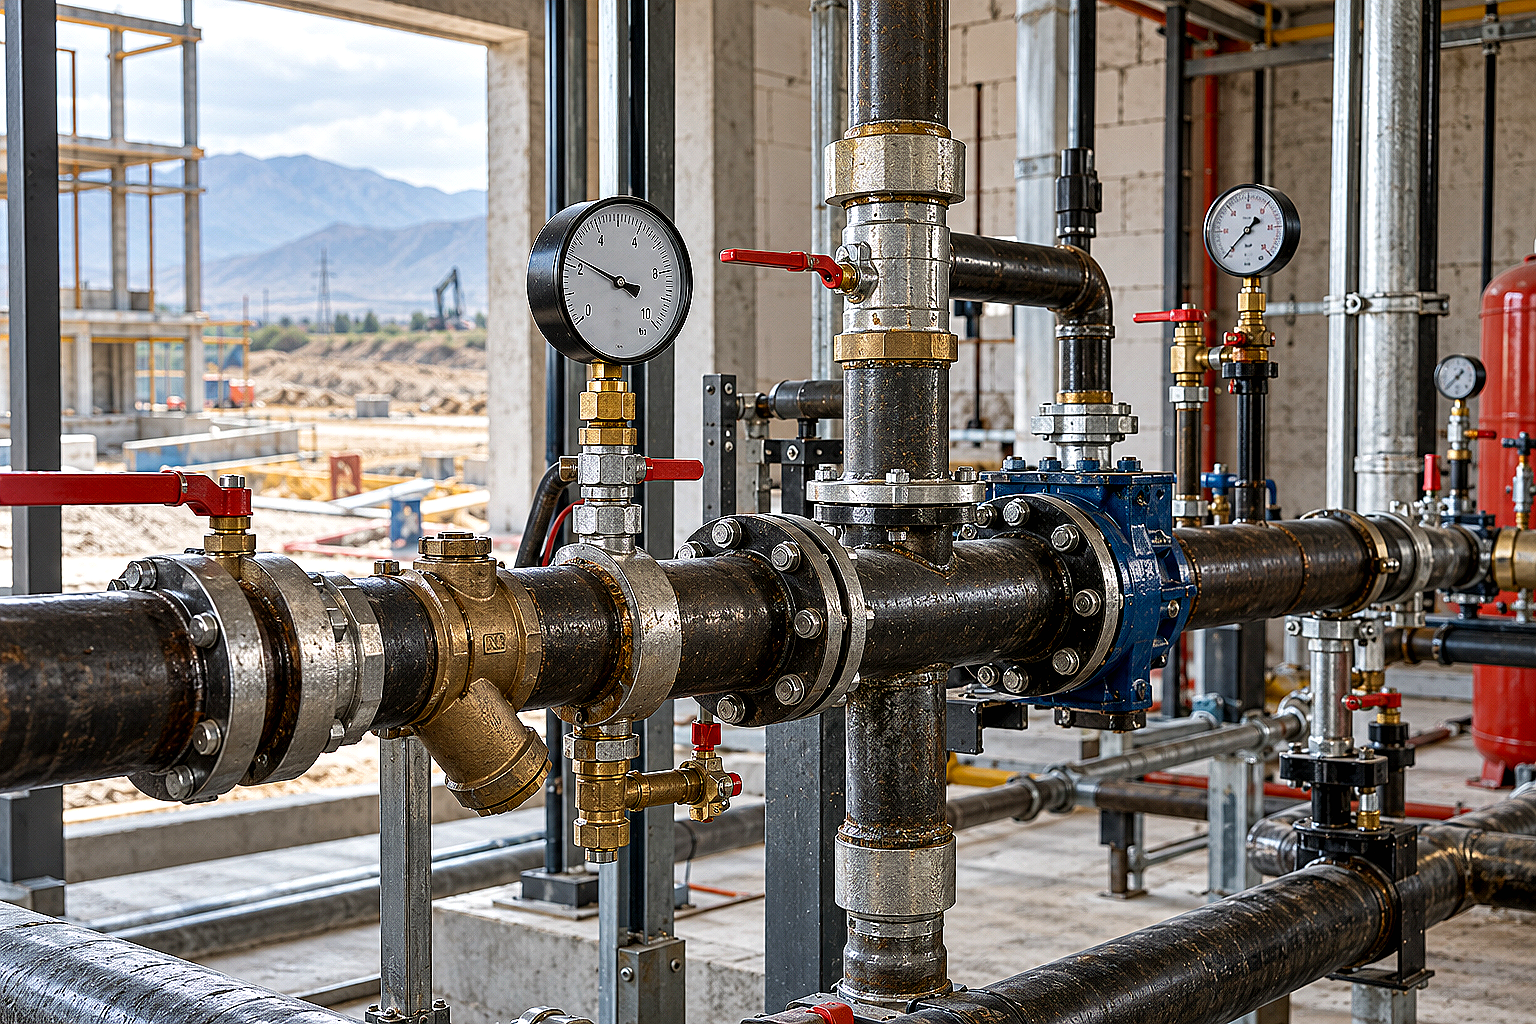
Промывочный узел монтируется на вводе в тепловой пункт непосредственно за первой запорной арматурой элеватора или теплообменника со стороны внутренней системы здания.
Для подключения оборудования на распределительном коллекторе из трубы ВГП предусматривают следующие технологические патрубки:
- Штуцер подачи воды: труба ВГП Ду 25–32 с шаровым краном и обратным клапаном для предотвращения заброса водовоздушной смеси в хозяйственно-питьевой водопровод;
- Штуцер ввода сжатого воздуха: труба ВГП Ду 20–25 с краном, обратным клапаном и быстроразъемным соединением (БРС) под шланг передвижного компрессора;
- Штуцер подключения манометра: бобышка с трехходовым краном для контроля давления пульсаций смеси и проведения опрессовки;
- Сбросной коллектор (дренаж): труба ВГП Ду 32–50 с полнопроходной задвижкой или краном для направления шламовых стоков в дренажный приямок или канализацию через сетчатый фильтр.
Подробнее о правилах подбора и разводки трубной заготовки читайте в материале расчет гидравлических потерь в трубах ВГП.
Технология проведения опрессовки стояков давлением до 1,6 МПа
После завершения гидропневматической промывки до чистой воды систему заполняют теплоносителем и приступают к контрольной опрессовке (гидравлическим испытаниям на прочность и плотность).
По нормам СП РК 4.02-101-2012 для водяных систем отопления испытательное давление должно составлять 1,25–1,5 от рабочего, но не менее 0,6 МПа для чугунных радиаторов и не менее 1,0–1,6 МПа для стальных контуров и узлов ИТП.
Пошаговый регламент выполнения работ:
- Отсечь внутреннюю систему отопления от наружных теплосетей стальными задвижками или заглушками;
- Подключить гидравлический опрессовочный насос к штуцеру из трубы ВГП на нижнем коллекторе;
- Заполнить систему водой через нижнюю точку с полным выпуском воздуха через воздухоотводчики на верхних отметках стояков;
- Плавно поднять давление насосом до проектного испытательного уровня (обычно 1,0–1,2 МПа для жилых домов Алматы);
- Выдержать систему под давлением в течение 10 минут. Падение давления по поверенному манометру не должно превышать 0,02 МПа (0,2 атм);
- Провести визуальный осмотр всех сварных и резьбовых соединений на отсутствие капель, свищей и отпотин.
Для защиты измерительных приборов и насосных агрегатов от окалины ознакомьтесь с рекомендациями в статье монтаж грязевиков и сетчатых фильтров.
Типичные ошибки при сборке промывочных постов
Практика подготовки объектов к отопительному сезону показывает, что аварии и срывы сроков сдачи происходят из-за типичных технологических нарушений:
- Использование тонкостенной шовной трубы: попытка сварить коллектор из тонкостенного штрипса приводит к раскрытию продольного шва при циклических толчках компрессора;
- Отсутствие обратного клапана на воздушной линии: при остановке компрессора вода под давлением из системы отопления попадает в ресивер и цилиндры компрессора, выводя его из строя;
- Заужение сбросного дренажного патрубка: если сброс шлама выполняется через трубку Ду 15–20, взвесь окалины забивает сечение за 5 минут, останавливая промывку;
- Нарезка резьбы на легкой серии трубы: тонкий металл легкой серии трубы ВГП подрезается плашкой глубже допустимого, из-за чего кран отламывается при накручивании шланга.
Дополнительную информацию о классификации трубного проката вы найдете в руководстве выбор труб ВГП по ГОСТ 3262-75.
FAQ: Часто задаваемые вопросы снабженцев и монтажников
Какую серию трубы ВГП (легкую, обыкновенную или усиленную) выбрать для промывочного узла?
Для сборки промывочных коллекторов и узлов опрессовки рекомендуется использовать исключительно обыкновенную (толщина стенки 2,8–3,5 мм) или усиленную серию (толщина стенки 3,2–4,5 мм) по ГОСТ 3262-75. Это гарантирует прочность резьбовых патрубков и исключает деформацию металла при гидроударах сжатого воздуха.
Нужно ли использовать оцинкованную трубу ВГП для промывочного коллектора?
Оцинкованная труба ВГП предпочтительнее для постоянных стационарных промывочных гребенок ИТП, так как после промывки узел контактирует с влажным воздухом и подвержен атмосферной коррозии в межотопительный период. Для временных переносных постов допускается применение неоцинкованной черной трубы ВГП с последующей консервацией.
Какое давление должен выдерживать коллектор при опрессовке элеваторных узлов в Алматы?
При опрессовке элеваторных узлов и тепловых вводов по требованиям ТОО «АлТС» давление опрессовки до элеватора составляет не менее 1,6 МПа (16 бар), а внутренней системы отопления после элеватора — не менее 1,0 МПа (10 бар). Трубы ВГП обыкновенной серии с запасом выдерживают эти нагрузки.
Как проверить качество трубы ВГП при приемке на объекте?
Необходимо замерить фактическую толщину стенки штангенциркулем на торце хлыста, проверить соосность реза и убедиться в отсутствии внешних задиров и трещин вдоль сварного грата. К каждой партии труб должен прилагаться заводской сертификат соответствия с указанием гидравлического испытательного давления.
Вывод
Надежность и безопасность гидропневматической промывки и опрессовки системы отопления напрямую зависят от качества трубного металлопроката, из которого собраны технологические коллекторы.
Стальные водогазопроводные трубы по ГОСТ 3262-75 обыкновенной и усиленной серий гарантируют устойчивость к динамическим ударам сжатого воздуха, выдерживают многократную опрессовку до 1,6 МПа и обеспечивают беспрепятственную сдачу объекта инспекторам теплосетей.
На складе компании АТЛАНТ Snab City в Алматы всегда в наличии сертифицированные водогазопроводные трубы ГОСТ 3262-75 всех ходовых диаметров (Ду 15–Ду 100), запорная арматура и фитинги. Мы оперативно комплектуем заказы, выполняем резку в размер и организуем быструю доставку металлопроката на строительные и инженерные объекты по всему Казахстану.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Трубы бесшовные нержавеющие. Размер: 25х4,0х6000, Сталь 12Х18Н10Т
Трубы бесшовные нержавеющие. Размер: 25х4,0х6000, Сталь 12Х18Н10Т, ГОСТ 9941-81, ГОСТ 9940-81 Нержа..

Трубы электросварные нержавеющие матовые. Сталь Aisi 304 EN 10217-7.Размер: 25х1,5х6000
Трубы электросварные нержавеющие матовые. Сталь Aisi 304 EN 10217-7.Размер: 25х1,5х6000 Матовая тру..
Трубы электросварные нержавеющие матовые. Сталь Aisi 304 EN 10217-7.Размер: 25х2,0х6000
Трубы электросварные нержавеющие матовые. Сталь Aisi 304 EN 10217-7.Размер: 25х2,0х6000 Матовая тру..
Трубы электросварные нержавеющие матовые. Сталь Aisi 304 EN 10217-7.Размер: 25х2,5х6000
Трубы электросварные нержавеющие матовые. Сталь Aisi 304 EN 10217-7.Размер: 25х2,5х6000 Матовая тру..
Трубы электросварные нержавеющие матовые. Сталь Aisi 304 EN 10217-7.Размер: 25х3,0х6000
Трубы электросварные нержавеющие матовые. Сталь Aisi 304 EN 10217-7.Размер: 25х3,0х6000 Матовая тру..
Трубы электросварные нержавеющие матовые. Сталь Aisi 304 EN 10217-7.Размер: 50,8х1,5х6000
Трубы электросварные нержавеющие матовые. Сталь Aisi 304 EN 10217-7.Размер: 50,8х1,5х6000 Матовая т..
Трубы электросварные нержавеющие матовые. Сталь Aisi 304 EN 10217-7.Размер: 50,8х2,0х6000
Трубы электросварные нержавеющие матовые. Сталь Aisi 304 EN 10217-7.Размер: 50,8х2,0х6000 Матовая т..

Трубы профильные нержавеющие матовые. Сталь Aisi 304 Размер: 25х25х1,5х6000
Трубы профильные нержавеющие матовые. Сталь Aisi 304 DIN 10296-2, DIN 10219-2.Размер: 25х25х1,5х6000..
Трубы профильные нержавеющие матовые. Сталь Aisi 304 Размер: 50х50х2,0х6000
Трубы профильные нержавеющие матовые. Сталь Aisi 304 DIN 10296-2, DIN 10219-2.Размер: 50х50х2,0х6000..
Трубы профильные нержавеющие матовые. Сталь Aisi 304 Размер: 50х50х3,0х6000
Трубы профильные нержавеющие матовые. Сталь Aisi 304 DIN 10296-2, DIN 10219-2.Размер: 50х50х3,0х6000..