Рым-болты DIN 580 и рым-гайки DIN 582: выбор типоразмера, расчет нагрузок по углам строповки и правила монтажа
Подъем тяжелых трансформаторов, насосных станций, станков и металлоконструкций требует надежных грузозахватных точек. Разбираем, как выбрать рым-болты DIN 580 и рым-гайки DIN 582, правильно рассчитать падение грузоподъемности при строповке под углом и избежать...
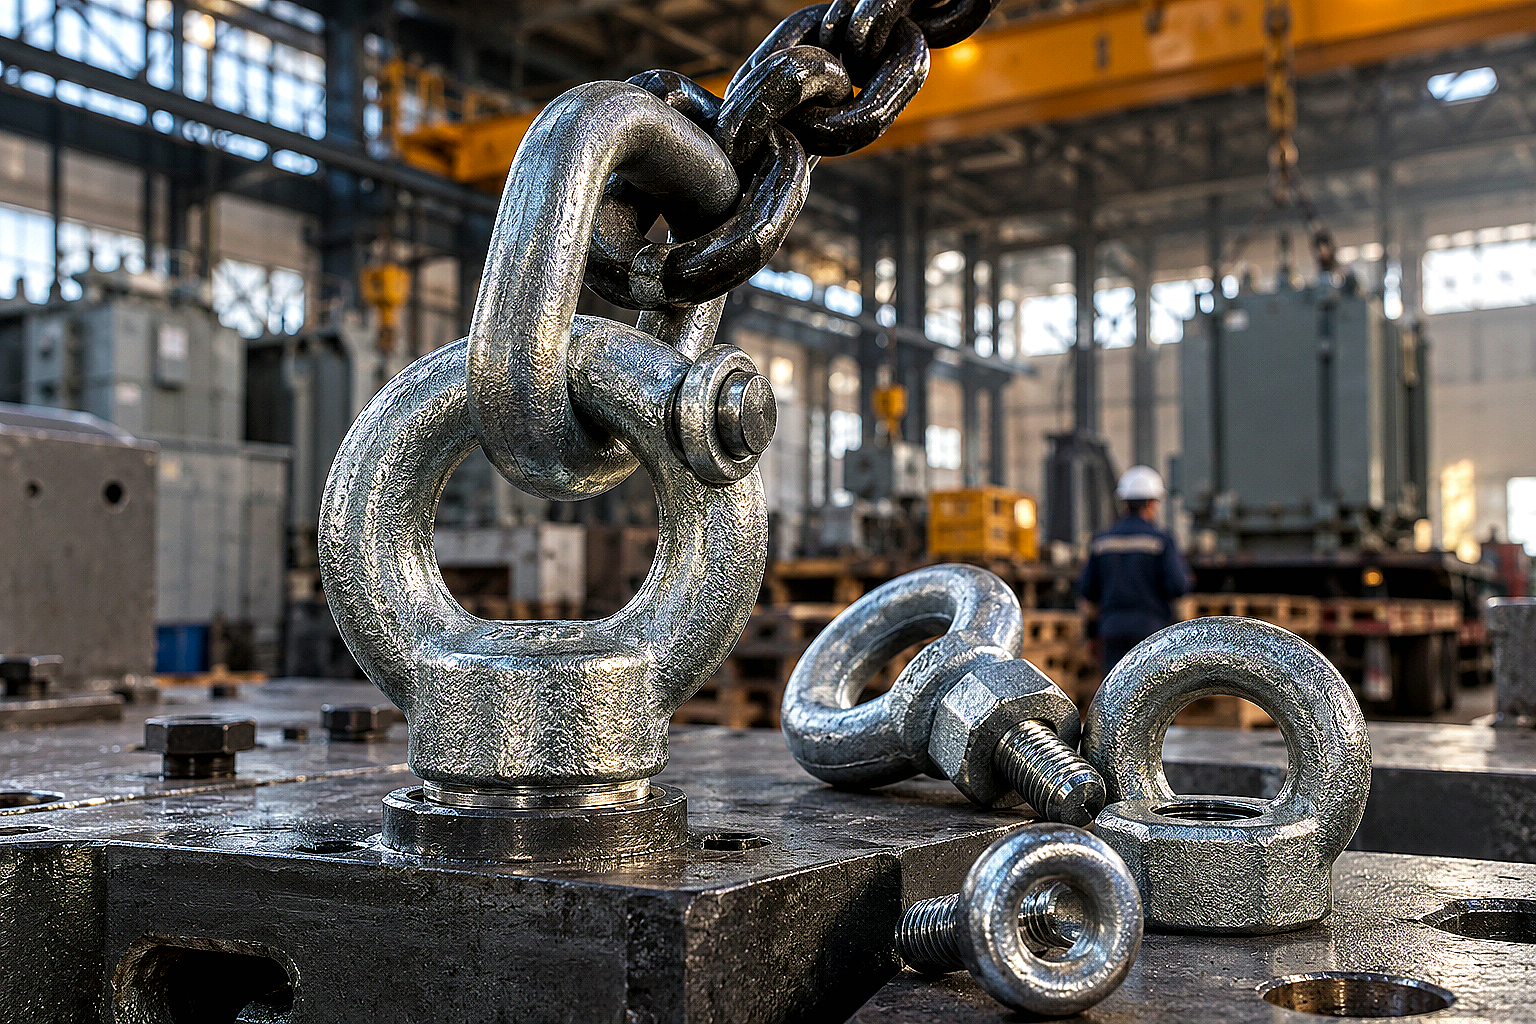
При монтаже технологического оборудования, разгрузке силовых агрегатов, транспортировке блочно-модульных котельных и установке тяжелых металлоконструкций в Алматы и регионах Казахстана такелажные точки испытывают пиковые нагрузки. Вся многотонная масса поднимаемого станка или бака передается на грузоподъемный крюк через резьбовые элементы с кольцом — рым-болты и рым-гайки.
Главная ошибка снабженцев и монтажников на объекте — выбор такелажного крепежа исключительно «по диаметру резьбы» без учета направления вектора тяжения стропов. На чертеже агрегата может быть заложено четыре отверстия М16, но при зацепке двух- или четырехветвевым пауком грузоподъемность стандартного рым-болта снижается более чем на 50–70%.
Непонимание физики работы кольцевого крепежа приводит к пластическому изгибу стержня, вырыву витков из корпуса оборудования и обрыву груза прямо во время работы автокрана или кран-балки. Разберем конструктивные требования стандартов DIN 580 / DIN 582, правила расчета рабочих нагрузок и регламент монтажа.
Конструкция и стандарты: отличия DIN 580, DIN 582 и ГОСТ 4751-73
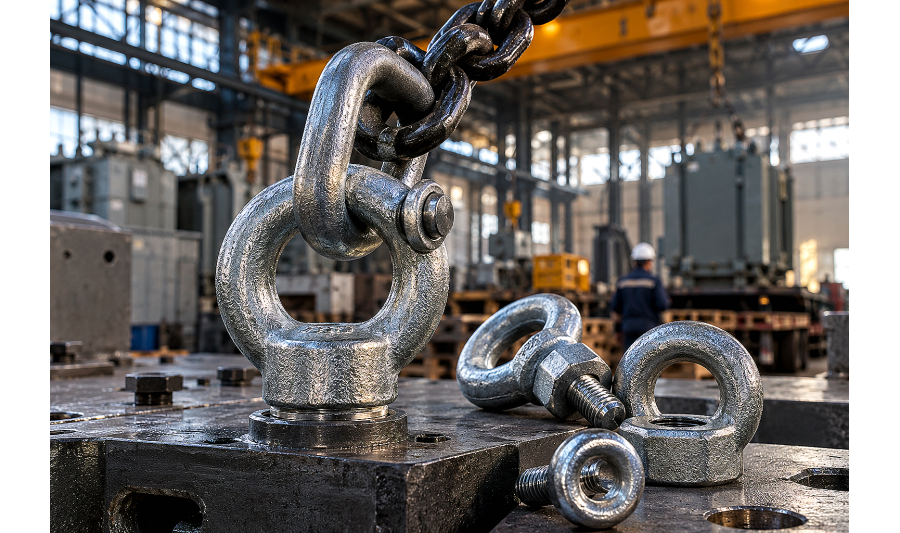
Рым-болт представляет собой монолитную кованую деталь, состоящую из резьбового стержня, опорного буртика (фланца) и круглого кольца (проушины) для заведения крюка или такелажной скобы. Рым-гайка имеет аналогичную кольцевую проушину и опорную площадку, но вместо наружного стержня оснащена сквозным резьбовым отверстием.
В промышленном секторе Казахстана одновременно применяются европейские стандарты DIN 580 (болт) / DIN 582 (гайка) и межгосударственный стандарт ГОСТ 4751-73. Хотя их назначение идентично, они имеют важные геометрические и металлургические различия:
- Способ производства: стандарты допускают изготовление только методом горячей объемной штамповки (ковки) из конструкционной углеродистой стали C15E (или стали 20 / 25 по ГОСТ). Литые или сварные самодельные рым-болты категорически запрещены в грузоподъемных операциях из-за риска скрытых раковин;
- Опорный буртик: посадочная плоскость буртика должна плотно прилегать к корпусу поднимаемого агрегата всей поверхностью. Именно буртик воспринимает изгибающий момент при наклонном натяжении ветвей стропа, разгружая резьбовой стержень от срезающих напряжений;
- Антикоррозийное покрытие: крепеж поставляется с гальваническим или горячим цинковым покрытием толщиной от 8 до 15 мкм, что защищает резьбу от закисания при эксплуатации на открытых стройплощадках и в сырых цехах.
Таблица грузоподъемности рым-болтов DIN 580 и рым-гаек DIN 582
Номинальная грузоподъемность (WLL — Working Load Limit), выбитая на корпусе кованого кольца, рассчитывается строго для прямого вертикального подъема по оси резьбы (угол 0°). Как только подъем выполняется многоветвевым стропом с наклоном ветвей, в металле кольца и стержня возникает сложный изгибающий момент, резко снижающий несущую способность.
В таблице приведены нормативные значения допустимой рабочей нагрузки для метрических типоразмеров от М8 до М48 при коэффициенте запаса прочности 4:1 (для стали C15E):
| Типоразмер резьбы | Шаг резьбы, мм | Внутренний диаметр кольца, мм | Диаметр буртика, мм | WLL по оси (0°), кг | WLL под углом 45° в плоскости кольца, кг | WLL под углом 45° поперек плоскости кольца (НЕ РЕКОМЕНДУЕТСЯ), кг |
|---|---|---|---|---|---|---|
| М8 | 1,25 | 20 | 20 | 140 | 100 | 50 |
| М10 | 1,50 | 25 | 25 | 230 | 170 | 80 |
| М12 | 1,75 | 30 | 30 | 340 | 240 | 120 |
| М16 | 2,00 | 35 | 35 | 700 | 500 | 250 |
| М20 | 2,50 | 40 | 40 | 1200 | 860 | 430 |
| М24 | 3,00 | 50 | 50 | 1800 | 1290 | 640 |
| М30 | 3,50 | 60 | 65 | 3200 | 2300 | 1150 |
| М36 | 4,00 | 70 | 75 | 4600 | 3300 | 1650 |
| М42 | 4,50 | 80 | 85 | 6300 | 4500 | 2250 |
| М48 | 5,00 | 90 | 100 | 8600 | 6100 | 3050 |
Строповка оборудования с наклоном ветвей стропа более 45° от вертикали (угол между ветвями свыше 90°) правилами безопасности запрещена, так как горизонтальные сдвигающие силы вызывают необратимый изгиб резьбового стержня.
Критические ошибки при монтаже и строповке
Даже высококачественный крепеж заводского изготовления может разрушиться при нарушении элементарных правил монтажа. На строительных объектах и складах Алматы технические специалисты чаще всего фиксируют следующие нарушения:
- Неполное вкручивание стержня: между опорным буртиком рым-болта и корпусом детали остается зазор в 1–3 мм. При подъеме нагрузка приходится на стержень как на консоль, что приводит к срезу резьбы при нагрузке всего в 20–30% от номинала. Буртик обязан плотно упираться в плоскость;
- Использование шайб под буртиком: подкладывание обычных круглых шайб DIN 125 или пружинных гроверов уменьшает эффективную площадь контакта и создает перекос оси затяжки. Если требуется выставить кольцо в нужное направление, применяют специальные регулировочные калиброванные кольца;
- Недостаточная глубина резьбового гнезда: глубина закручивания в стальные детали должна составлять не менее 1,0–1,2 диаметра резьбы (1,0d для стали, 1,5d для чугуна, 2,0d для алюминиевых сплавов);
- Разворот проушины поперек плоскости тяжения: если ветвь стропа тянет кольцо вбок (перпендикулярно плоскости проушины), грузоподъемность падает в 4 раза. Плоскости проушин всех рым-болтов на оборудовании должны быть сориентированы строго вдоль направления ветвей стропа;
- Закручивание ломом или трубой: затяжка рым-болта выполняется плотно вручную без использования вспомогательных рычагов. Чрезмерное усилие сминает витки внутренней резьбы корпуса еще до приложения грузовой массы.
Комплектация грузоподъемных систем со склада АТЛАНТ Snab City
Для надежного перемещения грузов кольцевой крепеж работает в единой связке со строповочным оборудованием. Прямое зацепление массивного крюка крана в отверстие рым-болта малого размера недопустимо: широкий зев крюка расклинивает кольцо изнутри, вызывая пластическую деформацию металла.
Стыковку выполняют через промежуточные омегообразные такелажные скобы типа G209 или соединительные звенья. В каталоге компании грузоподъемные цепи класса 8 (G80) и стальной оцинкованный канат позволяют собрать строповочную траверсу любой конфигурации под требования вашего объекта.
При монтаже сквозных узлов в качестве ответной части для рым-гаек используют высокопрочные болты класса 8.8, исключающие срезание резьбы при подъеме массивных металлоконструкций.
Чек-лист входного контроля и отбраковки такелажного крепежа
Перед выдачей рым-болтов и рым-гаек в работу стропальщики и инженер по охране труда обязаны провести визуальный и инструментальный осмотр партии:
- Проверка заводской маркировки: на каждом кольце методом штамповки должны быть четко нанесены: размер резьбы (например, М20), стрелка направления прямого подъема, обозначение стандарта (DIN 580) и клеймо завода-изготовителя;
- Контроль прямолинейности стержня: резьбовая часть болта не должна иметь видимого изгиба, забоин на витках или сорванного захода резьбы;
- Контроль износа кольца: уменьшение сечения тела проушины в месте контакта со скобой или крюком вследствие истирания не должно превышать 10% от исходного диаметра прутка;
- Оценка трещин и деформаций: изделия с трещинами, надрывами, расплющиванием кольца или следами термического нагрева сварочной дугой подлежат немедленной утилизации и резке болгаркой во избежание повторного использования.
FAQ: частые вопросы снабженцев и монтажников
Можно ли использовать рым-болты DIN 580 для постоянной буксировки прицепов или техники?
Нет, крепеж по DIN 580 и DIN 582 спроектирован исключительно для вертикального и наклонного подъема грузов при статических и плавных динамических нагрузках. При буксировке колесной техники возникают резкие рывковые и знакопеременные горизонтальные удары, которые быстро срезают резьбовой стержень по линии буртика.
Чем отличается рым-болт DIN 580 от рым-болта с поворотным кольцом (такелажной точки)?
Классический рым-болт DIN 580 имеет жестко зафиксированное кованое кольцо, поэтому его грузоподъемность резко падает при подъеме под углом. Поворотная такелажная точка оснащена встроенным подшипником или шарниром, позволяющим кольцу свободно вращаться на 360° и наклоняться на 180°, сохраняя 100% грузоподъемности в любом направлении тяжения стропа.
Допускается ли наваривать кольцо рым-болта для увеличения его внутреннего диаметра?
Категорически запрещено. Любая термическая сварка изменяет кристаллическую структуру кованой стали C15E, вызывая локальный отжиг или закалочные микротрещины в околошовной зоне. Нагретый сваркой рым-болт теряет до 80% несущей способности и лопается без предварительной пластической деформации.
Какую рым-гайку выбрать для наворачивания на сквозную резьбовую шпильку?
Рым-гайка DIN 582 наворачивается до полного упора опорного буртика в соединяемую деталь. Конец резьбовой шпильки должен выходить из тела гайки минимум на 1–2 витка резьбы. При этом сама шпилька должна иметь класс прочности не ниже 8.8, чтобы исключить пластическое вытягивание резьбы под нагрузкой.
Вывод
Рым-болты DIN 580 и рым-гайки DIN 582 — ответственный такелажный крепеж, от надежности которого напрямую зависит безопасность людей и сохранность дорогостоящего оборудования при перемещении кранами. Правильный расчет типоразмера с учетом углов строповки, строгий визуальный контроль маркировки и плотная посадка буртика на плоскость гарантируют безаварийную работу на любой строительной площадке Казахстана.
Компания АТЛАНТ Snab City поставляет сертифицированные рым-болты и рым-гайки всех метрических типоразмеров от М8 до М48 со склада в Алматы с доставкой по всему Казахстану. Наши специалисты помогут рассчитать строповочные комплекты и подобрать сопутствующий такелаж под проектные параметры вашего оборудования.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.
Болт высокопрочный с шестигранной головкой ГОСТ Р 52644-2004 24x75
НЕТ В НАЛИЧИИКомпания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам Болт..
Болт высокопрочный с шестигранной головкой ГОСТ Р 52644-2004 24x80 (20кг)
НЕТ В НАЛИЧИИКомпания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам Болт..
Болт высокопрочный с шестигранной головкой ГОСТ Р 52644-2004 24x80 (60кг)
НЕТ В НАЛИЧИИКомпания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам Болт..
Болт высокопрочный с шестигранной головкой ГОСТ Р 52644-2004 24x85
НЕТ В НАЛИЧИИКомпания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам Болт..
Болт высокопрочный с шестигранной головкой ГОСТ Р 52644-2004 24x90 (20кг)
НЕТ В НАЛИЧИИКомпания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам Болт..
Болт высокопрочный с шестигранной головкой ГОСТ Р 52644-2004 24x90
НЕТ В НАЛИЧИИКомпания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам Болт..
Болт высокопрочный с шестигранной головкой ГОСТ Р 52644-2004 24x95
НЕТ В НАЛИЧИИКомпания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам Болт..
Болт ГОСТ ИСО неполная резьба ГОСТ ИСО 4014-2013 24x160 8.8 (20кг)
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам Болт ГОСТ ИСО неп..
Болт ГОСТ ИСО неполная резьба ГОСТ ИСО 4014-2013 24x170 8.8 (20кг)
Компания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам Болт ГОСТ ИСО неп..
Болт с полн резьбой ОЦ DIN 933 24x100 (25кг)
НЕТ В НАЛИЧИИКомпания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам Болт..
Болт с полн резьбой ОЦ DIN 933 24x120 (25кг)
НЕТ В НАЛИЧИИКомпания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам Болт..
Болт с полн резьбой ОЦ DIN 933 24x140 (25кг)
НЕТ В НАЛИЧИИКомпания «АТЛАНТ Snab City» предлагает купить оптом и в розницу по выгодным ценам Болт..