Профиль фасонный полоса для колец жесткости и фланцев: выбор стали 09Г2С, вальцовка на ребро и сварка
Разбираем, как выбрать фасонный профиль полосу для изготовления колец жесткости резервуаров РВС, фланцев воздуховодов и обечаек циклонов. Рассказываем о расчете усилий при вальцовке на ребро, подборе сталей 09Г2С и Ст3сп и предотвращении винтового коробления в...
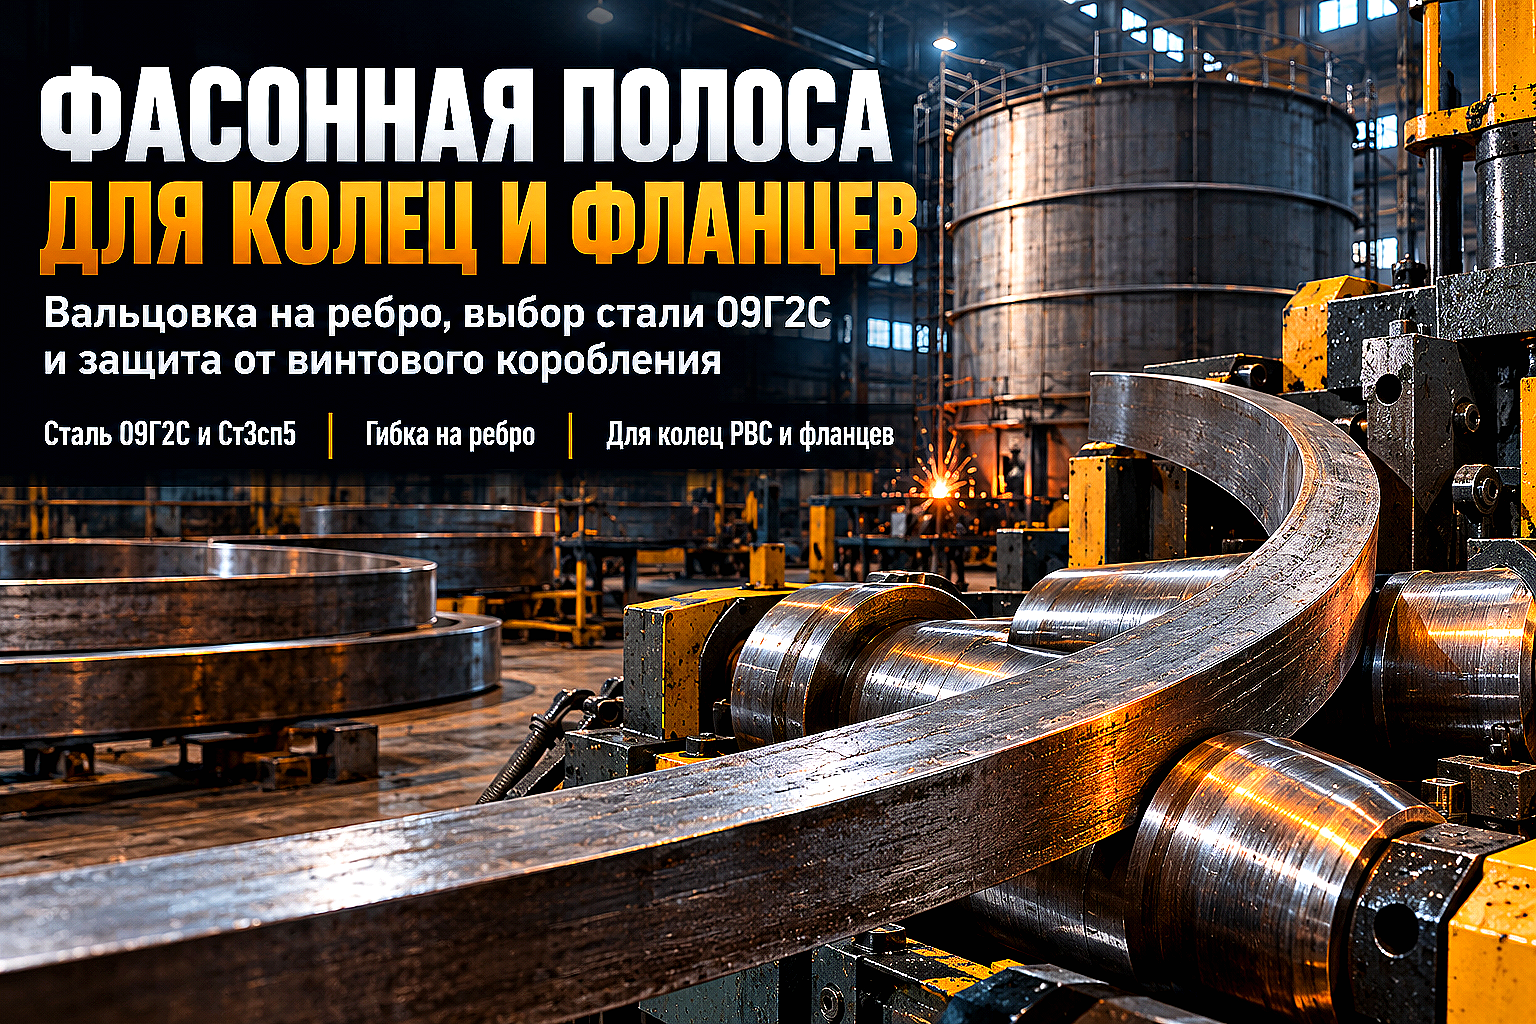
При изготовлении вертикальных цилиндрических резервуаров (РВС), циклонов пылеулавливания, силосов цемента и вентиляционных шахт в Алматы и регионах Казахстана цилиндрическая обечайка нуждается в защите от потери устойчивости. Под действием ветрового напора предгорий и внутреннего вакуума тонкая стенка резервуара может сложиться внутрь. Для усиления корпуса монтируют наружные и внутренние кольца жесткости.
Вырезать сплошные кольца большого диаметра (от 1,5 до 12 метров) из цельного листового проката экономически нецелесообразно: в стружку и обрезки уходит до 65–75% площади листа. Промышленным стандартом для изготовления колец жесткости, ответных фланцев и упорных бандажей выступает фасонный профиль полоса, согнутый на ребро на специализированных профилегибочных станках.
Чем фасонная полоса отличается от рядового штрипса при гибке по трудному радиусу
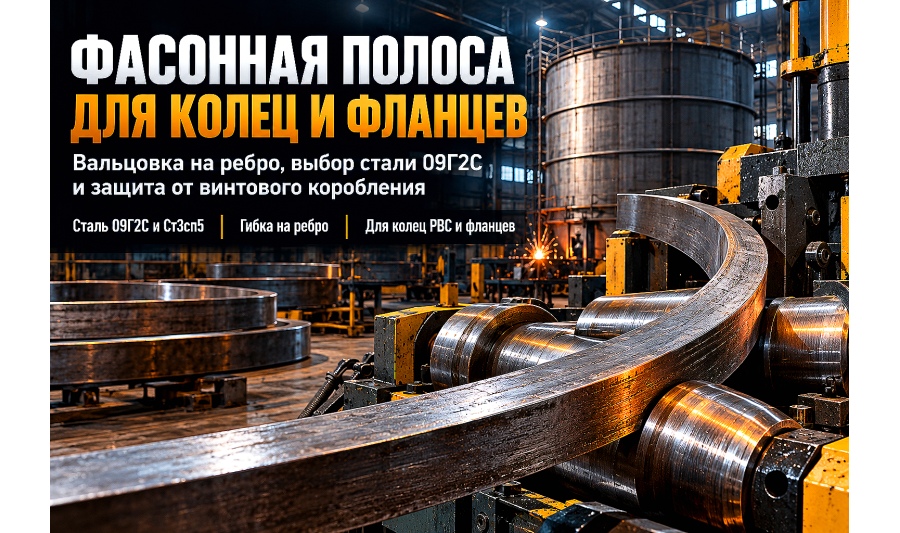
Вальцовка полосы на ребро (по оси максимального момента сопротивления Wx) — одна из самых тяжелых операций холодной пластической деформации. Наружная кромка заготовки испытывает предельные растягивающие напряжения, а внутренняя кромка сжимается и стремится выпучиться волной («гофром»).
Рядовой штрипс, порубленный на гильотинных ножницах из тонкого листа, имеет микротрещины по кромкам реза и внутренние серповидные поводки. При попытке согнуть такой металл на ребро наружный край моментально лопается.
- Сплошная горячекатаная структура: горячекатаный фасонный профиль по ГОСТ 103-2006 имеет гладкие закругленные кромки без концентраторов напряжений, что предотвращает надрывы наружной дуги;
- Точная геометрия граней: параллельность плоскостей исключает перекос заготовки между валками профилегиба и защищает готовое кольцо от скручивания в конус;
- Металлургическая пластичность: качественный прокат обладает относительным удлинением не менее 21–25%, выдерживая глубокую деформацию без образования внутренних микротрещин.
Выбор марок стали: Ст3сп5 против 09Г2С для тяжелонагруженных колец
Подбор марки стали для колец жесткости и фланцев определяется климатической зоной эксплуатации объекта и характером действующих нагрузок. В Алматы расчетная сейсмичность достигает 9–10 баллов по шкале MSK-64, поэтому элементы каркаса должны сохранять вязкость при динамических подвижках основания.
Для конструкций, работающих внутри отапливаемых цехов или в теплых регионах юга Казахстана, используют углеродистую сталь Ст3сп категории 5 по ГОСТ 535-2005. Она обладает отличной свариваемостью и достаточным пределом текучести для умеренных статических нагрузок.
Если резервуар, циклон или технологическая эстакада монтируются на открытом воздухе в регионах с зимними температурами ниже -20 °C (Северный, Центральный и Восточный Казахстан), стандартом выступает низколегированная сталь марки 09Г2С. Кремнемарганцевое легирование гарантирует сохранение ударной вязкости KCU при температурах до -40...-70 °C, предотвращая хрупкий излом кольца на морозе.
| Параметр / Характеристика | Сталь Ст3сп5 (ГОСТ 535-2005) | Сталь 09Г2С (ГОСТ 19281-2014) |
|---|---|---|
| Предел текучести σт, МПа (при толщине 10–20 мм) | 245 | 345 |
| Временное сопротивление разрыву σв, МПа | 370–480 | 470–630 |
| Относительное удлинение при разрыве δ, % | ≥ 24 | ≥ 21 |
| Ударная вязкость KCU при -40 °C, Дж/см² | Не нормируется (хрупкость) | ≥ 34 (гарантия вязкости) |
| Свариваемость без ограничений | Сваривается без подогрева | Сваривается без подогрева (Сэкв ≤ 0,40%) |
| Основное назначение в емкостях | Фланцы воздуховодов, бандажи ИТП | Кольца жесткости РВС, силосы, аппараты НПЗ |
Технология вальцовки полосы на ребро: как избежать коробления и «пропеллера»
Гибка фасонной полосы по трудному радиусу выполняется на трехвалковых или четырехвалковых гидравлических профилегибах с боковыми направляющими роликами (депланаторами). Чтобы получить ровный круговой сегмент без винтового искажения, важно соблюдать технологические регламенты.
Главная проблема при гибке — явление пружинения металла и утолщение внутренней сжатой кромки. Для компенсации деформации оператор станка настраивает боковые опорные ролики, которые удерживают профиль строго в перпендикулярной плоскости.
- Предварительная торцовка заготовок: перед подачей в валки концы полосы обрезаются под прямым углом на ленточнопильном станке, убирая заводской скос;
- Ступенчатая прокатка: радиус кольца формируется за 3–6 проходов с постепенным опусканием центрального прижимного валка, исключая резкий перегруз наружных волокон;
- Обрезка прямых концевых участков: начальный и конечный отрезки полосы длиной 150–250 мм не попадают под радиусную деформацию между валками, поэтому их отрезают после гибки перед сборкой кольца;
- Сборка и сварка стыков: согнутые полукольца собираются на сборочном стапеле, после чего выполняется сварка стыковых швов с полным проваром корня и последующей зачисткой заподлицо.
Подготовка фасок под сварку и приварка к стенке резервуара
После замыкания фасонной полосы в кольцо и проверки диаметра шаблоном выполняется разделка кромок под приварку к цилиндрической обечайке. При толщине полосы свыше 8–10 мм односторонний угловой шов не обеспечивает проектной прочности на срез при ветровых деформациях стенки.
Кромку полосы со стороны прилегания к емкости скашивают под углом 30–45° с притуплением 2 мм с помощью фаскоснимателей или фрезерования. Сварку к стенке резервуара выполняют прерывистым или сплошным шахматным швом полуавтоматом в среде защитного газа Ar+CO2.
Чтобы металл не повело от локального перегрева, сварочные работы ведут обратноступенчатым способом участками по 200–300 мм от центра к краям. Это снижает остаточные термические напряжения и исключает образование складок на тонкой стенке обечайки.
Практические советы снабженцу при заказе фасонной полосы в Алматы
При комплектации заказа на партию фасонного профиля под вальцовку колец снабженцу важно контролировать не только сечение, но и технологические припуски. Заказ металла строго «в притык» по длине окружности неизбежно приведет к нехватке материала на объекте.
- Закладывайте припуск на прямые концы: к расчетной длине каждого сегмента добавляйте 400–500 мм на технологический рез прямых участков после гибки;
- Проверяйте отсутствие прокатных дефектов: на ребрах проката не должно быть закатов, трещин и глубоких волосовин, которые раскрываются при растяжении;
- Согласуйте резку в кратный размер: компания АТЛАНТ Snab City осуществляет резку фасонного проката на ленточнопильных станках в Алматы, поставляя заготовки оптимальной длины для удобной логистики и минимизации отходов.
FAQ: частые вопросы инженеров и мастеров
Какой минимальный радиус гибки на ребро допустим для стали 09Г2С?
Минимальный внутренний радиус вальцовки фасонной полосы на ребро в холодном состоянии без подогрева составляет Rmin ≥ (4–5)×H, где H — ширина полосы. Например, для полосы 80х10 мм минимальный внутренний радиус гибки равен 320–400 мм (диаметр кольца от 640–800 мм). Для меньших радиусов требуется предварительный индукционный или газовый нагрев заготовки до +650...+750 °C.
Почему кольцо из полосы после вальцовки скручивается в конус («тарелку»)?
Скручивание полосы в конус происходит из-за несимметричной пластической деформации и недостаточного прижима боковых депланаторов профилегибочного станка. Внутренняя сжатая кромка полосы утолщается и стремится уйти из плоскости в сторону наименьшего сопротивления. Для устранения дефекта станок настраивают с жестким зажимом заготовки между боковыми упорными дисками.
Можно ли использовать рубленую полосу из листа вместо горячекатаного фасонного профиля?
Использовать рубленую гильотиной полосу для гибки на ребро не рекомендуется. Микротрещины и наклеп по линии рубки служат очагами разрушения при растяжении наружного ребра. Если применяется листовая заготовка, ее кромки перед вальцовкой обязательно фрезеруют или строгают со снятием слоя металла толщиной не менее 1,5–2,0 мм.
Как защитить готовые кольца жесткости от коррозии перед монтажом на объекте?
После вальцовки и сварки стыков кольца подвергают дробеструйной очистке до степени Sa 2.5 по ISO 8501-1 для полного удаления прокатной окалины. Затем наносится слой цинконаполненного или эпоксидного антикоррозионного грунта толщиной 60–80 мкм, предохраняющий металл от образования ржавчины на открытых стройплощадках Алматы до нанесения финишного покрытия.
Вывод
Использование горячекатаного фасонного профиля полосы из стали 09Г2С для изготовления колец жесткости и фланцев позволяет снизить металлоемкость резервуаров и воздуховодов до 40% по сравнению с вырезкой из листа. Качественная геометрия проката, правильный расчет усилий гибки на ребро и соблюдение сварочных регламентов гарантируют проектную устойчивость инженерных конструкций в условиях сейсмических и ветровых нагрузок Казахстана.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Полоса горячекатаная 5 мм 09Г2С (09Г2СА)
Полоса стальная горячекатаная — изделие металлопроката с прямоугольным поперечным сечением из стали...
Полоса горячекатаная 5 мм 5ХВ2С
Полоса стальная горячекатаная — изделие металлопроката с прямоугольным поперечным сечением из стали...
Полоса горячекатаная 60 мм 5ХВ2С
Полоса стальная горячекатаная — изделие металлопроката с прямоугольным поперечным сечением из стали...
Полоса горячекатаная 65 мм 5ХВ2С
Полоса стальная горячекатаная — изделие металлопроката с прямоугольным поперечным сечением из стали...
Полоса горячекатаная 6 мм 09Г2С (09Г2СА)
Полоса стальная горячекатаная — изделие металлопроката с прямоугольным поперечным сечением из стали...
Полоса горячекатаная 6 мм 5ХВ2С
Полоса стальная горячекатаная — изделие металлопроката с прямоугольным поперечным сечением из стали...
Полоса горячекатаная 70 мм 5ХВ2С
Полоса стальная горячекатаная — изделие металлопроката с прямоугольным поперечным сечением из стали...
Полоса горячекатаная 80 мм 5ХВ2С
Полоса стальная горячекатаная — изделие металлопроката с прямоугольным поперечным сечением из стали...
Полоса горячекатаная 85 мм 5ХВ2С
Полоса стальная горячекатаная — изделие металлопроката с прямоугольным поперечным сечением из стали...
Полоса горячекатаная 8 мм 09Г2С (09Г2СА)
Полоса стальная горячекатаная — изделие металлопроката с прямоугольным поперечным сечением из стали...
Полоса горячекатаная 8 мм 6ХВ2С
Полоса стальная горячекатаная — изделие металлопроката с прямоугольным поперечным сечением из стали...
Полоса горячекатаная 90 мм 5ХВ2С
Полоса стальная горячекатаная — изделие металлопроката с прямоугольным поперечным сечением из стали...