Алюминиевая лента для обмоток трансформаторов и реакторов: выбор сплавов АД0 и А5, обработка кромок и намотка
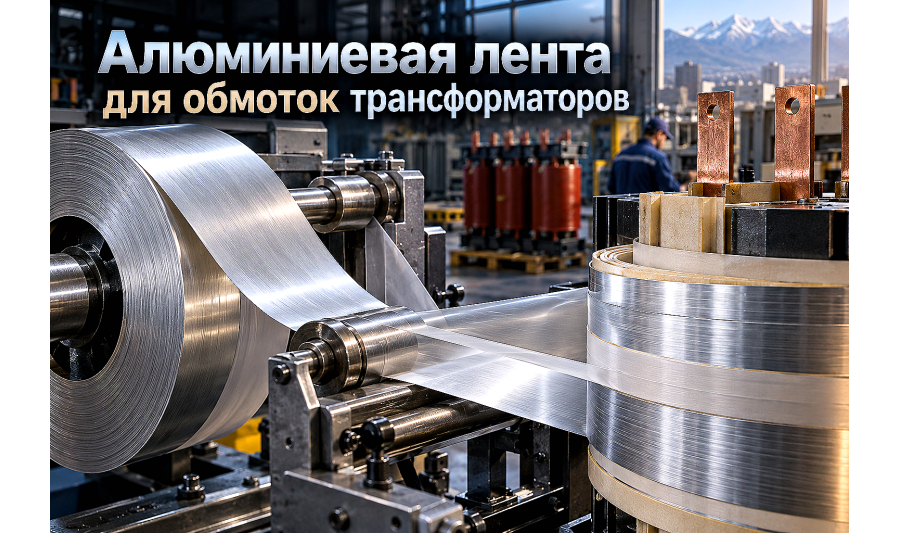
Намотка катушек силовых сухих трансформаторов, реакторов и сварочных инверторов алюминиевой лентой вместо круглого провода снижает габариты магнитопровода и повышает стойкость к токам КЗ. Разбираем требования к сплавам АД0 и А5, скругление кромок против пробоя...
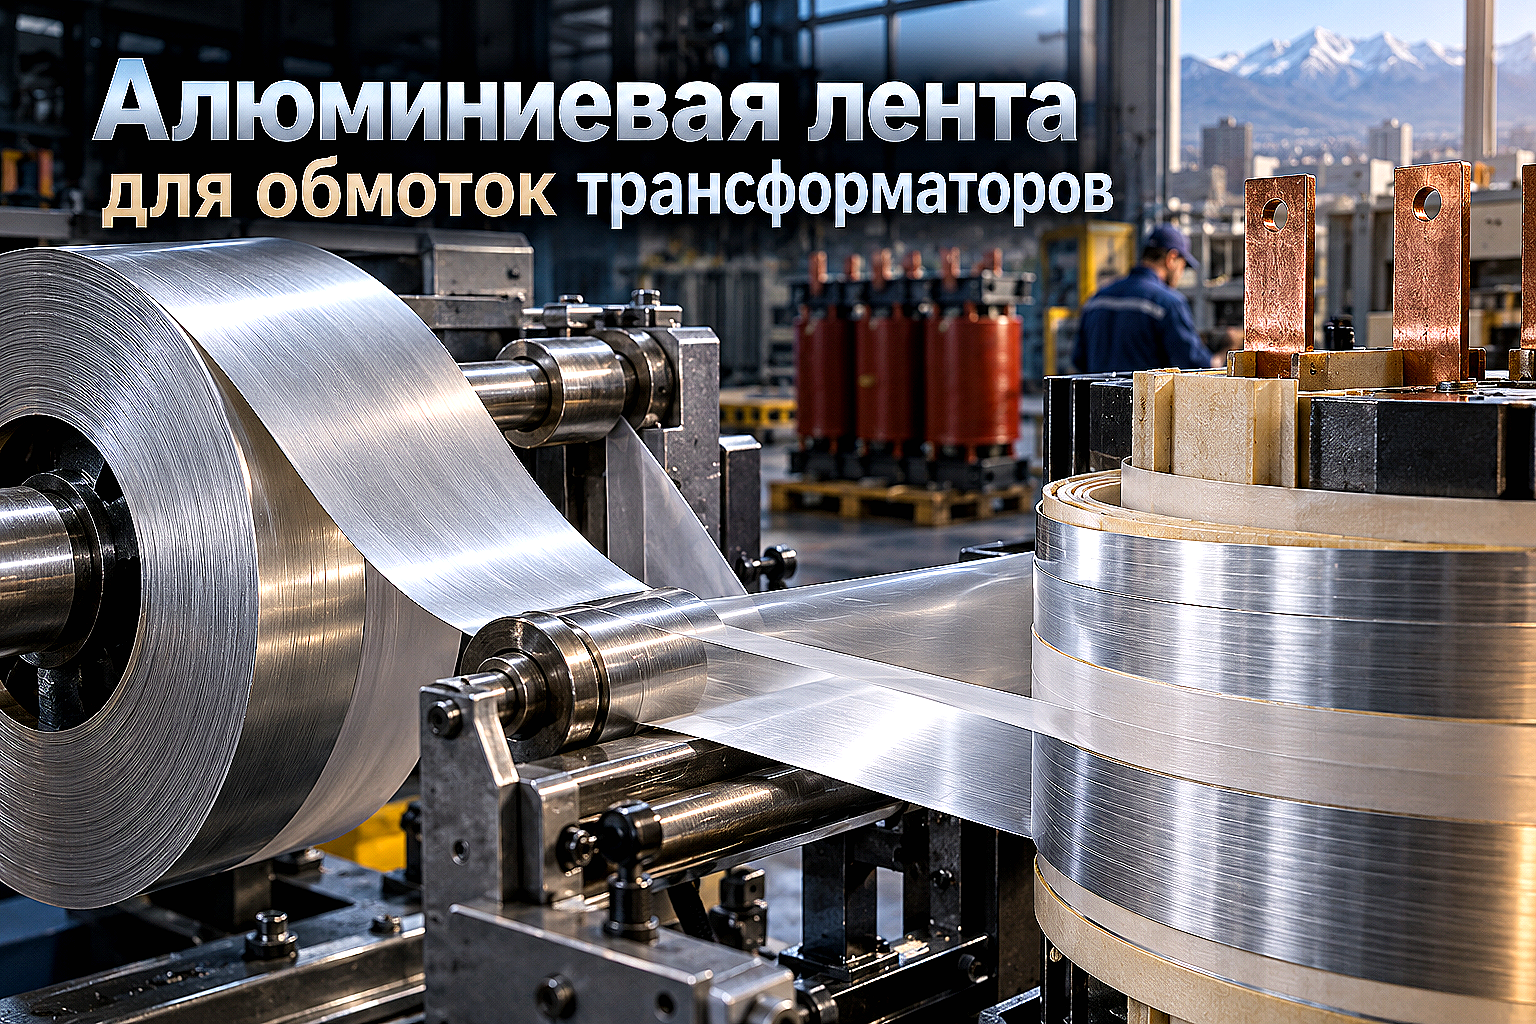
При производстве и ремонте сухих силовых трансформаторов с литой изоляцией (типа ТСЛ, ТСЗ), сглаживающих дросселей и индукционных катушек в цехах Алматы и электротехнических предприятиях Казахстана традиционный обмоточный провод круглого сечения уступает место плоской алюминиевой ленте.
В отличие от намотки проводом в несколько параллельных нитей, намотка катушки тонкой лентой во всю ширину окна магнитопровода исключает межслоевые пустоты и в разы снижает радиальные электродинамические усилия при коротких замыканиях в сети.
Однако к электротехнической алюминиевой ленте (трансформаторной фольге) предъявляются жесткие металлургические требования. Малейший заусенец на кромке или примеси железа в сплаве способны вызвать межвитковый пробой и привести к выгоранию дорогостоящего трансформатора.
Преимущества ленточной намотки перед круглым проводом
Ленточная намотка обмоток низкого напряжения (НН) сухих и масляных трансформаторов дает электротехническому производству ряд прямых технологических преимуществ:
- Максимальный коэффициент заполнения: плотная укладка плоской ленты с тонкой пленочной изоляцией (Nomex, полиимид, DMD) обеспечивает коэффициент заполнения окна катушки до 0,85–0,92 против 0,55–0,65 у круглого эмальпровода;
- Идеальное распределение теплового поля: каждый виток ленты имеет равномерный тепловой контакт с соседними слоями, тепло отводится к торцам обмотки без образования внутренних локальных точек перегрева (Hot Spots);
- Устойчивость к токам короткого замыкания: осевые электродинамические силы в ленточной катушке распределяются по всей высоте, полностью устраняя осевой сдвиг витков, характерный для многослойной проводной намотки;
- Снижение массы и себестоимости: алюминиевая лента по электропроводности замещает медь при экономии бюджета проекта в 2,2–2,8 раза при сопоставимых нагрузочных характеристиках.
Для понимания общих свойств рулонного цветного проката можно изучить базовый обзор выбора алюминиевой ленты, а здесь подробно рассмотрим электротехническую специфику.
Чистота сплава: почему для обмоток подходят только АД0, АД00 и А5
Электропроводность алюминия напрямую зависит от его металлургической чистоты. Примеси железа, кремния, титана и марганца искажают кристаллическую решетку металла, резко повышая удельное омическое сопротивление проводника.
Для намотки силовых трансформаторов по ГОСТ 13726-97 и международным стандартам IEC 60076 применяют только первичные деформируемые сплавы высокой чистоты в мягком (отожженном) состоянии поставки — индекс «М»:
- АД00 / А7 (Al ≥ 99,70%): металл наивысшей электротехнической чистоты. Обладает удельным сопротивлением не более 0,0277 Ом·мм²/м при +20 °C (проводимость ≥ 62% IACS). Применяется для высоконагруженных трансформаторов классов энергоэффективности 1 и 2;
- АД0 / А5 (Al ≥ 99,50%): базовый отраслевой стандарт для силовых сухих трансформаторов и реакторов. Удельное электрическое сопротивление составляет не более 0,0280–0,0282 Ом·мм²/м;
- АД1 (Al ≥ 99,30%): допускается для вспомогательных пусковых дросселей, но для силовых трансформаторов не рекомендуется из-за повышенных потерь холостого хода и нагрева.
Сплавы групп АМг, АМц или Д16 категорически непригодны для обмоток: легирующие магний и медь снижают электропроводность алюминия почти в два раза, превращая катушку в нагревательный элемент.
Обработка кромки: почему заусенец — главная причина аварий трансформаторов
При намотке ленточных обмоток между витками алюминия укладывается изоляционная бумага или термостойкая синтетическая пленка толщиной всего 0,05–0,18 мм (50–180 мкм). При межвитковом напряжении от 5 до 35 В этого диэлектрического барьера достаточно, если поверхность металла идеально гладкая.
При обычном продольном роспуске рулона дисковыми ножами на кромках штрипса неизбежно формируется микроскопический грат (заусенец) высотой от 15 до 50 мкм с острым лезвием. В процессе плотной намотки под натяжением механический заусенец прорезает тонкую межвитковую пленку, вызывая короткое замыкание между соседними витками.
Для трансформаторного производства заказывают алюминиевую ленту со специальной механической обработкой кромок:
- Скругленная кромка (Round Edge): торцы ленты обрабатываются шлифовальными роликами до получения радиуса R = 0,5t (половина толщины ленты);
- Завальцованная кромка (Deburred / Conditioned Edge): грат полностью срезан и заглажен прецизионными калибрующими валками;
- Допустимая высота остаточного заусенца: не более 0,005 мм (5 мкм) при 100% контроле оптическим профилометром.
Параметры выбора алюминиевой трансформаторной ленты
Для правильного расчета окна магнитопровода и теплового режима обмоток инженеры ориентируются на нормативные геометрические и электрические характеристики трансформаторного проката:
| Толщина ленты t, мм | Типовая ширина b, мм | Сечение S, мм² | Номинальный ток обмотки (j=1.8 А/мм²), А | Масса 1 пог. м, кг | Рекомендуемая марка сплава |
|---|---|---|---|---|---|
| 0,30 | 150–400 | 45–120 | 80–215 | 0,122–0,325 | АД00М, А5М |
| 0,50 | 200–600 | 100–300 | 180–540 | 0,271–0,813 | АД0М, А5М |
| 0,80 | 300–800 | 240–640 | 430–1150 | 0,650–1,734 | АД0М, А5М |
| 1,00 | 400–1000 | 400–1000 | 720–1800 | 1,084–2,710 | АД0М, А5М |
| 1,50 | 500–1200 | 750–1800 | 1350–3240 | 2,033–4,878 | АД0М, АД00М |
| 2,00 | 600–1400 | 1200–2800 | 2160–5040 | 3,252–7,588 | АД0М, АД00М |
Для оптимальной компоновки трансформаторного узла ленточную катушку согласуют с характеристиками электротехнической кремнистой стали магнитопровода, рассчитывая суммарные потери трансформатора под нагрузкой.
Технология намотки и межвитковая изоляция
Процесс изготовления ленточных обмоток на намоточных станках требует строгого соблюдения технологической карты:
- Синхронная размотка: алюминиевая лента и рулон межвиткового изоляционного материала подаются в зону намотки одновременно. Ширина диэлектрика должна выступать за края алюминиевой ленты на 4–8 мм с каждой стороны для исключения пробоя по воздуху по торцам;
- Контроль натяжения: натяжение полотна поддерживается пневматическими тормозными муфтами на уровне 15–25 МПа, чтобы исключить провисание витков, но не допустить упругого вытягивания мягкого алюминия;
- Снятие статического заряда: натяжные валки заземляются через медные щетки, предотвращая накопление электростатического потенциала на изоляционной пленке;
- Пропитка или вакуумная заливка компаундом: готовая катушка отправляется на вакуумно-нагнетательную пропитку эпоксидным компаундом с кварцевым наполнителем, формируя монолитный влагостойкий блок класса нагревостойкости F (+155 °C) или H (+180 °C).
Стыковка алюминиевой ленты с выводами катушки
Начало и конец ленточной обмотки необходимо надежно соединить с силовыми контактными выводами. Подключение алюминиевой ленты к выводам выполняется специализированными методами:
- Холодная сварка давлением: алюминиевая лента и плоская медная или алюминиевая шина сжимаются специальными пуансонами с глубоким вдавливанием. Оксидная пленка разрушается, а металлы образуют монолитное молекулярное соединение без нагрева;
- Ультразвуковая сварка: высокочастотные ультразвуковые колебания сонотрода под статическим прижимом очищают стык и сваривают тонкую ленту с шиной за доли секунды;
- TIG-сварка в среде аргона: при толщине ленты более 1,0 мм вывод приваривается аргонодуговой сваркой на переменном токе (AC) с предварительным удалением оксидной пленки нержавеющей щеткой.
Если для ошиновки выводов шкафа ВРУ применяется медь, переход выполняют через медно-алюминиевые переходные пластины или используют медную шину для ошиновки со специализированным лужением contact-площадок, а для вибронагруженных узлов задействуют гибкую медную шину ШМГИ.
Чек-лист входного контроля алюминиевой ленты на складе
При приемке партии алюминиевой трансформаторной ленты на объекте или производстве в Алматы инженер ОТК проверяет:
- Маркировку и сертификат завода: соответствие сплава маркам АД0М, А5М или АД00М с указанием химического состава и гарантированного удельного сопротивления (не выше 0,0280 Ом·мм²/м);
- Качество намотки рулона: торец рулона должен быть плотным и ровным («телескопичность» намотки не более 1,5–2,0 мм);
- Состояние кромки: тактильная и микроскопическая проверка кромок на отсутствие заусенцев, ступенек, серповидности и надрывов;
- Равномерность толщины: замер микрометром по центру и краям полосы с допуском не более ±0,015–0,025 мм;
- Чистоту поверхности: отсутствие технологической прокатной смазки, масляных потеков, вмятин, оксидных темных пятен и металлической пыли.
Часто задаваемые вопросы
Почему нельзя использовать для обмоток ленту в нагартованном состоянии (АД0Н)?
Нагартованный металл обладает высокой упругостью и стремится распрямиться после намотки на шаблон. Это создает внутренние радиальные напряжения в катушке, приводит к отслаиванию эпоксидного компаунда при циклических нагревах и повышает удельное электрическое сопротивление на 3–5% по сравнению с отожженным сплавом АД0М.
Какая разница в сечении требуется при замене медной ленты на алюминиевую?
Удельное сопротивление меди составляет 0,0172 Ом·мм²/м, а алюминия АД0 — около 0,0280 Ом·мм²/м. Для сохранения проектных электрических потерь и нагрева сечение алюминиевой ленты увеличивают в 1,62–1,65 раза по сравнению с медью (например, вместо медной ленты 1,0×300 мм применяют алюминиевую 1,6×300 мм).
Как защитить торец намотанной катушки от замыкания при случайном ударе?
При проектировании ширина межвитковой изоляционной пленки всегда закладывается шире алюминиевой ленты на 8–16 мм. После завершения намотки выступающие края изоляции аккуратно подгибаются к торцу и монолитно заливаются компаундом при вакуумной формовке обмотки.
В каких условиях должна храниться алюминиевая трансформаторная лента до намотки?
Рулоны хранятся в закрытых сухих отапливаемых помещениях на деревянных поддонах с торцевыми мягкими прокладками при относительной влажности не более 60%. Вскрывать герметичную полиэтиленовую упаковку следует только после выравнивания температуры металла с температурой цеха во избежание образования конденсата.
Практический выбор ленты под проект
Правильный подбор марки сплава, толщины и типа кромки алюминиевой ленты позволяет снизить габариты сухого трансформатора, гарантировать отсутствие межвитковых пробоев и обеспечить стабильный ресурс оборудования свыше 30 лет.
Компания АТЛАНТ Snab City поставляет первичную электротехническую алюминиевую ленту марок АД0М, А5М и АД00М со специализированной обработкой кромок для трансформаторного производства. На нашем складе в Алматы организована высокоточная резка проката в размер заказчика, оперативная комплектация партий и бережная доставка металлопроката по всем регионам Казахстана.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Круг нержавеющий 32 мм 12Х21Н5Т
Круг нержавеющий – это шпилька круглого сечения различного диаметра, изготавливаемая из высоколегиро..
Круг нержавеющий 32 мм 13Х11Н2В2МФ-Ш
Круг нержавеющий – это шпилька круглого сечения различного диаметра, изготавливаемая из высоколегиро..
Круг нержавеющий 330 мм 03Х12Н10МТР ВНС-25)
Круг нержавеющий – это шпилька круглого сечения различного диаметра, изготавливаемая из высоколегиро..
Круг нержавеющий 34 мм 15Х16Н2АМ-Ш
Круг нержавеющий – это шпилька круглого сечения различного диаметра, изготавливаемая из высоколегиро..
Круг нержавеющий 35 мм 06Х14Н9Д2МБТ
Круг нержавеющий – это шпилька круглого сечения различного диаметра, изготавливаемая из высоколегиро..
Круг нержавеющий 35 мм 15Х18Н12С4ТЮ
Круг нержавеющий – это шпилька круглого сечения различного диаметра, изготавливаемая из высоколегиро..
Круг нержавеющий 35 мм 30Х13
Круг нержавеющий – это шпилька круглого сечения различного диаметра, изготавливаемая из высоколегиро..
Круг нержавеющий 35 мм AISI 316L
Круг нержавеющий – это шпилька круглого сечения различного диаметра, изготавливаемая из высоколегиро..
Круг нержавеющий 35 мм AISI 316Ti
Круг нержавеющий – это шпилька круглого сечения различного диаметра, изготавливаемая из высоколегиро..
Круг нержавеющий 36 мм 12Х18Н9Т
Круг нержавеющий – это шпилька круглого сечения различного диаметра, изготавливаемая из высоколегиро..
Круг нержавеющий 36 мм 15Х25Т
Круг нержавеющий – это шпилька круглого сечения различного диаметра, изготавливаемая из высоколегиро..
Круг нержавеющий 36 мм ХН46Б
Круг нержавеющий – это шпилька круглого сечения различного диаметра, изготавливаемая из высоколегиро..