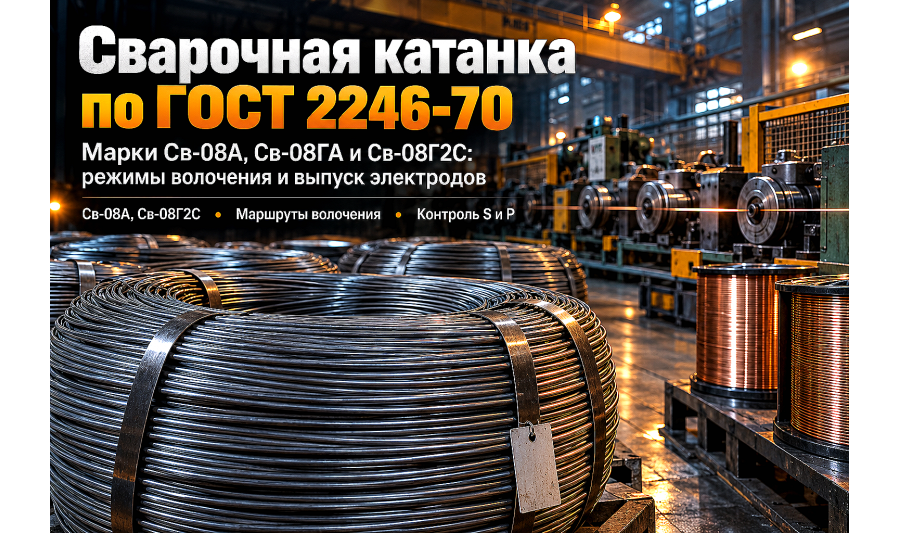
Катанка сварочная Св-08А, Св-08ГА и Св-08Г2С: выбор стали по ГОСТ 2246-70, режимы волочения и производство электродов
Бесперебойная работа волочильных станов и линий по производству сварочных электродов и омедненной проволоки напрямую зависит от металлургического качества исходной катанки. Разбираем требования ГОСТ 2246-70 к сварочным маркам стали Св-08А, Св-08ГА и Св-08Г2С,...
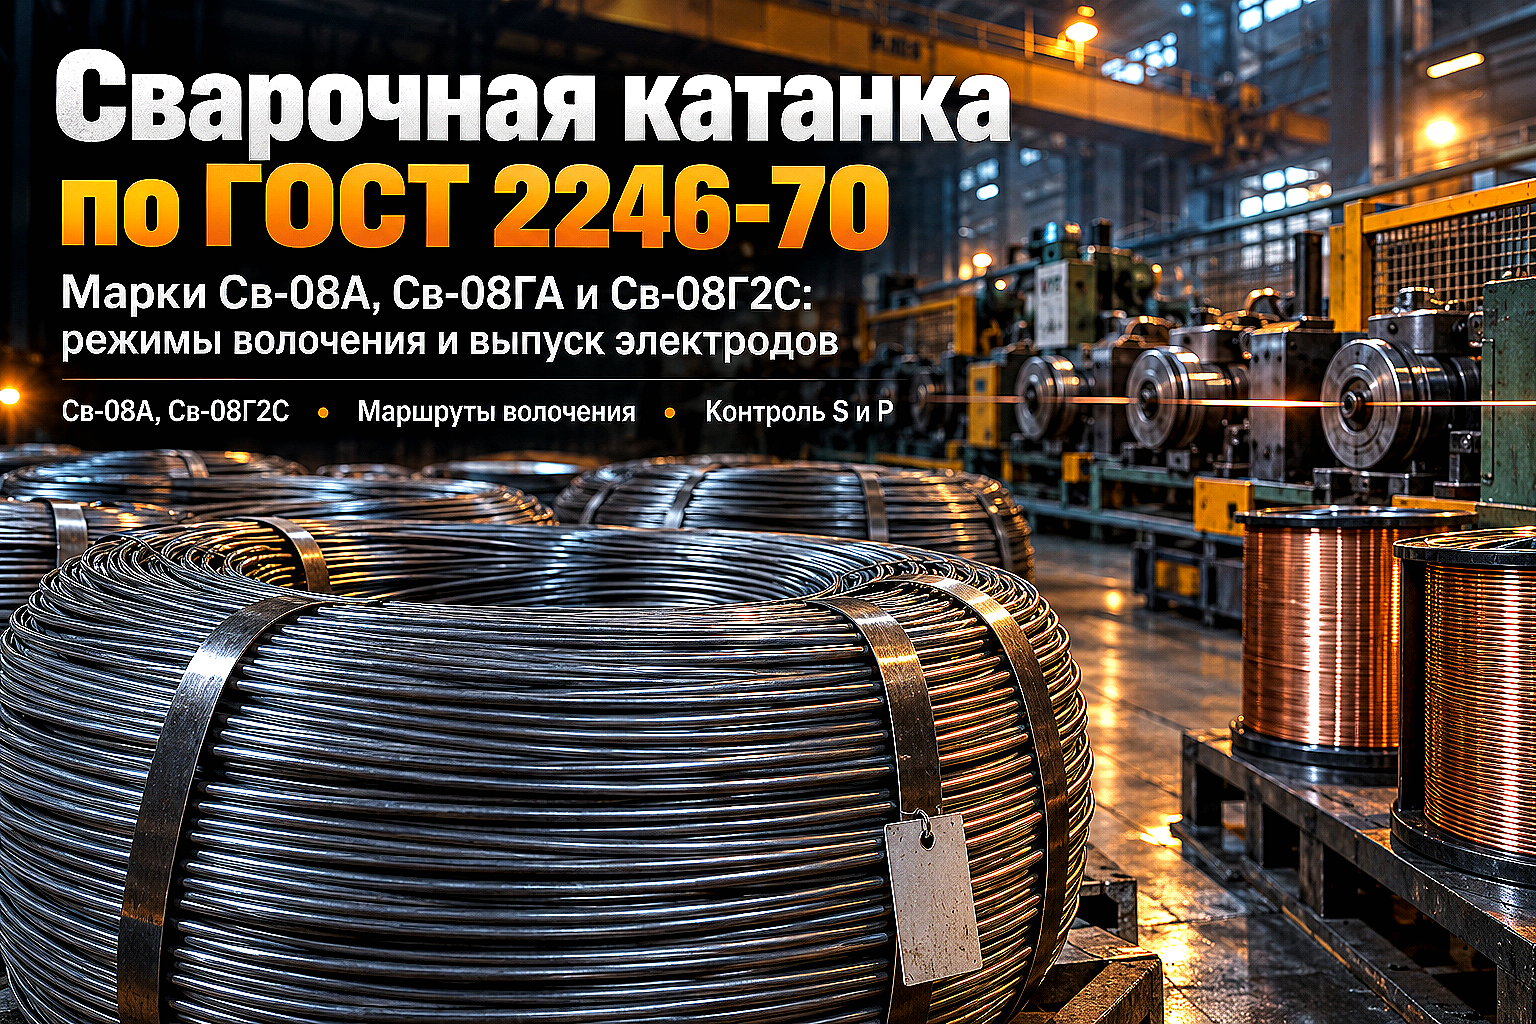
На участках волочения, заводах металлоизделий и в цехах по выпуску сварочных материалов в Алматы и промышленных центрах Казахстана сварочная катанка является ключевым сырьем. Из нее методом многократного холодного волочения производят омедненную сварочную проволоку для полуавтоматов MIG/MAG, проволоку под флюс, а также мерные стержни для штучных покрытых электродов.
Использование обычной рядовой катанки общего назначения по ГОСТ 30136-95 вместо специализированной сварочной стали приводит к тяжелым производственным потерям. Повышенное содержание вредных примесей вызывает обрывы на фильерах станов, а при последующей сварке провоцирует кипение сварочной ванны, пористость и образование горячих трещин в швах несущих металлоконструкций.
Марки сварочной катанки по ГОСТ 2246-70: химический состав и назначение
Сварочная катанка выпускается в мотках диаметром от 5,5 до 9,0 мм и регламентируется межгосударственным стандартом ГОСТ 2246-70. В отличие от строительной катанки из сталей Ст1–Ст3, к сварочным маркам предъявляются жесткие требования по чистоте химического состава и однородности кристаллической структуры.
Каждая марка стали решает определенные технологические задачи при последующей переработке:
- Св-08А и Св-08АА — низкоуглеродистая пластичная сталь с минимальным содержанием кремния и марганца. Базовое сырье для изготовления сердечников штучных электродов с рутиловым (МР-3, АНО-21) и основным покрытием (УОНИ-13/55), а также проволоки для сварки под флюсом низкоуглеродистых сталей;
- Св-08ГА — низкоуглеродистая марганцовистая сталь с добавлением марганца до 1,1%. Применяется для производства сварочной проволоки, работающей под керамическими и плавлеными флюсами при сборке мостовых балок и резервуаров;
- Св-08Г2С — кремнемарганцевая легированная сталь (марганец до 2,1%, кремний до 0,95%). Основная марка для производства омедненной и полированной сварочной проволоки для полуавтоматической сварки в среде защитных газов (CO₂ и Ar+CO₂). Кремний и марганец связывают кислород, выполняя функцию глубокого раскисления шва.
Сравнение сварочных марок катанки по химическому составу и применению
В таблице приведены нормативные требования к содержанию ключевых элементов и области применения сварочной катанки:
| Марка катанки | Углерод (C), % | Кремний (Si), % | Марганец (Mn), % | Сера (S), max % | Фосфор (P), max % | Основное назначение переработки |
|---|---|---|---|---|---|---|
| Св-08А | не более 0,10 | не более 0,03 | 0,35–0,60 | 0,030 | 0,030 | Стержни электродов МР-3, АНО-4, АНО-21, проволока под флюс |
| Св-08АА | не более 0,10 | не более 0,03 | 0,35–0,60 | 0,020 | 0,020 | Стержни ответственных электродов УОНИ-13/55, ОЗС-12, флюсовая сварка |
| Св-08ГА | не более 0,10 | не более 0,06 | 0,80–1,10 | 0,025 | 0,030 | Автоматическая сварка под флюсом мостовых и судовых конструкций |
| Св-08Г2С | 0,05–0,11 | 0,70–0,95 | 1,80–2,10 | 0,025 | 0,030 | Омедненная проволока MIG/MAG (Ø 0,8–1,6 мм) для полуавтоматов |
Влияние металлургической чистоты: сера, фосфор и газовые включения
Главный показатель сортности сварочной катанки — содержание вредных примесей серы (S) и фосфора (P). Эти элементы попадают в металл из руды и кокса в процессе выплавки, и их удаление требует глубокой внепечной обработки стали.
Повышенная концентрация серы образует по границам кристаллических зерен легкоплавкую эвтектику FeS с температурой плавления всего 988 °C. При остывании сварочной ванны эти прослойки кристаллизуются в последнюю очередь, вызывая образование кристаллизационных горячих трещин в сварном шве.
Фосфор провоцирует явление хладноломкости. Металл шва с повышенным содержанием фосфора теряет ударную вязкость при отрицательных температурах, что критично для металлоконструкций, эксплуатируемых в зимних условиях Казахстана при морозах до -35...-40 °C.
Сварочная катанка марок с индексом «А» и «АА» проходит вакуумирование и продувку аргоном в ковше, что снижает концентрацию водорода и азота, предотвращая образование микропор и флокенов при перетяжке на малые диаметры.
Технология подготовки и перетяжки сварочной катанки
Превращение горячекатаной катанки диаметром 6,5 мм в готовую сварочную проволоку диаметром 0,8, 1,0 или 1,2 мм включает несколько последовательных этапов:
- Удаление прокатной окалины — механическое окалиноломание на роликовых блоках с последующей очисткой стальными щетками либо химическое травление в растворах серной или соляной кислоты с промывкой и фосфатированием поверхности;
- Нанесение подсмазочного слоя — бурирование (покрытие бурой) или фосфатирование для удержания сухого мыльного порошка на входе в твердосплавные волоки;
- Грубое и среднее волочение — протяжка на прямоточных или петлевых станах через твердосплавные фильеры из карбида вольфрама со степенью единичного обжатия 18–25% за проход;
- Промежуточный светлый отжиг — термическая обработка в защитной бескислородной атмосфере (азот или водород) при температуре 680–720 °C для снятия деформационного наклепа при многократной перетяжке;
- Калибровочное чистовое волочение и омеднение — окончательная калибровка проволоки с одновременным нанесением гальванического или химического слоя меди толщиной 0,15–0,30 мкм, обеспечивающего стабильный электрический контакт в сварочном наконечнике и защиту от коррозии;
- Рядная послойная намотка — высокоточная укладка проволоки на пластиковые катушки D200/D300 (массой 5–15 кг), каркасные кассеты K300 или в большегрузные бочки по 250–300 кг для роботизированных сварочных комплексов.
Маршрут волочения сварочной проволоки Св-08Г2С
В таблице показан типовой технологический маршрут обжатия катанки диаметром 6,5 мм до популярного калибра сварочной проволоки 1,2 мм:
| Переход (проход) | Диаметр на входе, мм | Диаметр на выходе, мм | Единичное обжатие, % | Применяемая технологическая смазка |
|---|---|---|---|---|
| 1-й проход | 6,50 | 5,65 | 24,4 | Сухой натриево-кальциевый мыльный порошок |
| 2-й проход | 5,65 | 4,90 | 24,8 | Сухой натриевый мыльный порошок |
| 3-й проход | 4,90 | 4,25 | 24,7 | Сухой натриевый мыльный порошок |
| 4-й проход | 4,25 | 3,65 | 26,1 | Сухой мыльный порошок с дисульфидом молибдена |
| 5-й проход | 3,65 | 3,10 | 28,0 | Сухой натриевый порошок |
| 6-й проход (чистовой) | 3,10 | 1,20 (через чистовой стан) | 20–22 за переход | Жидкая синтетическая эмульсия в ванне омеднения |
Особенности изготовления штучных электродов из катанки Св-08А
При производстве штучных электродов для ручной дуговой сварки (MMA) катанка марок Св-08А и Св-08АА разматывается из мотков, выпрямляется на быстроходных правильно-отрезных станках и рубится на мерные металлические стержни длиной 350 или 450 мм.
К прямолинейности и качеству поверхности стержня предъявляются повышенные требования. Предельное отклонение от прямолинейности не должно превышать 0,5–0,7 мм на всю длину прутка. Если стержень имеет искривление, при прохождении через головку электродообмазочного гидравлического пресса обмазочная масса ложится неравномерно (с эксцентриситетом).
Разнотолщинность обмазки приводит к перекосу горения дуги («козырянию» электрода), когда с одной стороны металл стержня оголяется и окисляется воздухом, а с другой образуется несгоревший козырек из застывшего шлака.
Чек-лист входного контроля сварочной катанки для снабженца
При приемке партии сварочной катанки на складе в Алматы технический контроль включает следующие обязательные шаги:
- Сверка плавочных сертификатов — проверка соответствия химического состава нормам ГОСТ 2246-70 с обязательным подтверждением доли углерода, кремния, марганца, серы и фосфора для каждой плавки;
- Осмотр геометрии и овальности мотка — замер диаметра микрометром в двух взаимно перпендикулярных плоскостях. Овальность не должна превышать 50% от поля допуска по стандарту;
- Оценка состояния окалины — окалина должна быть тонкой и равномерной, без глубоких закатов, плен и заковов, которые при волочении затягиваются внутрь металла и формируют скрытые продольные трещины;
- Контроль плотности намотки бухты — мотки должны быть увязаны стальной лентой или катанкой минимум в четырех точках без перекрещивания витков, исключая заклинивание при автоматической размотке на разматывателях станов;
- Проверка маркировочных бирок — наличие влагостойких металлических или пластиковых ярлыков с указанием завода-изготовителя, номера плавки, марки стали и массы мотка.
Компания АТЛАНТ Snab City поставляет сертифицированную сварочную катанку марок Св-08А, Св-08АА и Св-08Г2С в мотках массой от 1,0 до 1,5 тонн. На складе в Алматы обеспечиваются правильные условия хранения металлопроката с защитой от атмосферных осадков и организуется оперативная отгрузка длинномерным автотранспортом по всему Казахстану. Также в каталоге представлены сварочные электроды, катанка в бухтах и катанка для производства проволоки ВР-1.
FAQ: частые вопросы о сварочной катанке
Можно ли использовать строительную катанку Ст3сп для производства сварочной проволоки?
Категорически нет. Рядовая строительная сталь Ст3 по ГОСТ 380-2005 содержит нерегламентированное количество растворенных газов (азот, кислород), а содержание серы и фосфора в ней может достигать 0,040–0,050%. При перетяжке такая катанка будет постоянно рваться на волоках, а при сварке шов покроется порами и трещинами из-за недостаточного раскисления и ликвации примесей.
Чем отличается катанка Св-08А от Св-08АА?
Марка Св-08АА является высококачественной модификацией стали Св-08А. В ней установлены более строгие ограничения по содержанию серы и фосфора (не более 0,020% каждого элемента против 0,030% у Св-08А). Катанку Св-08АА закупают для ответственных электродов базового назначения (типа УОНИ-13/55) и сварки конструкций, работающих при знакопеременных нагрузках и низких температурах.
Зачем на сварочную проволоку наносят медное покрытие при перетяжке из катанки Св-08Г2С?
Медное покрытие толщиной 0,15–0,30 мкм выполняет три функции: обеспечивает стабильный токоподвод в медном наконечнике горелки без искрения и оплавления, снижает коэффициент трения при прохождении через подающий канал рукава полуавтомата и предохраняет стальную проволоку от атмосферной коррозии при длительном хранении на складе.
Какой оптимальный диаметр сварочной катанки заказывать для волочильного стана?
Для производства тонкой сварочной проволоки диаметром 0,8–1,2 мм оптимально заказывать катанку диаметром 5,5 или 6,5 мм. Это позволяет уменьшить суммарное количество проходов на стане, снизить износ волочильного инструмента и минимизировать число промежуточных отжигов проволоки.
Вывод
Сварочная катанка по ГОСТ 2246-70 — высокотехнологичный сортовой полуфабрикат, определяющий качество и себестоимость готовых сварочных материалов. Точный подбор марки стали под тип переработки, контроль металлургической чистоты по сере и фосфору и соблюдение регламента волочения гарантируют бесперебойную работу волочильных линий и безупречную надежность сварных соединений на объектах Казахстана.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Катанка стальная 10 1КП
Катанка стальная – это проволока-заготовка, имеющая круглое сечение. Её используют для изготов..
Катанка стальная 10 1КП ТУ 14-1-5282-94
Катанка стальная – это проволока-заготовка, имеющая круглое сечение. Её используют для изготовления ..
Катанка стальная 10 1КП ТУ 14-121-74-2006
Катанка стальная – это проволока-заготовка, имеющая круглое сечение. Её используют для изготовления ..
Катанка стальная 10 1КП ТУ 14-15-213-89
Катанка стальная – это проволока-заготовка, имеющая круглое сечение. Её используют для изготовления ..
Катанка стальная 10 2СП
Катанка стальная – это проволока-заготовка, имеющая круглое сечение. Её используют для изготовления ..
Катанка стальная 10 2СП ТУ 14-1-5282-94
Катанка стальная – это проволока-заготовка, имеющая круглое сечение. Её используют для изготовления ..
Катанка стальная 10 2СП ТУ 14-121-74-2006
Катанка стальная – это проволока-заготовка, имеющая круглое сечение. Её используют для изготовления ..
Катанка стальная 10 2СП ТУ 14-15-213-89
Катанка стальная – это проволока-заготовка, имеющая круглое сечение. Её используют для изготовления ..