Трубы жаропрочные для защитных гильз термопар и датчиков: выбор стали, расчет стенки и монтаж в печах
В промышленных печах, котельных и сушилках датчики температуры сгорают за дни без правильной защитной гильзы. Разбираем, какую жаропрочную бесшовную трубу выбрать под рабочую температуру до 1200 °C, как рассчитать толщину стенки без потери тепловой инерционнос...
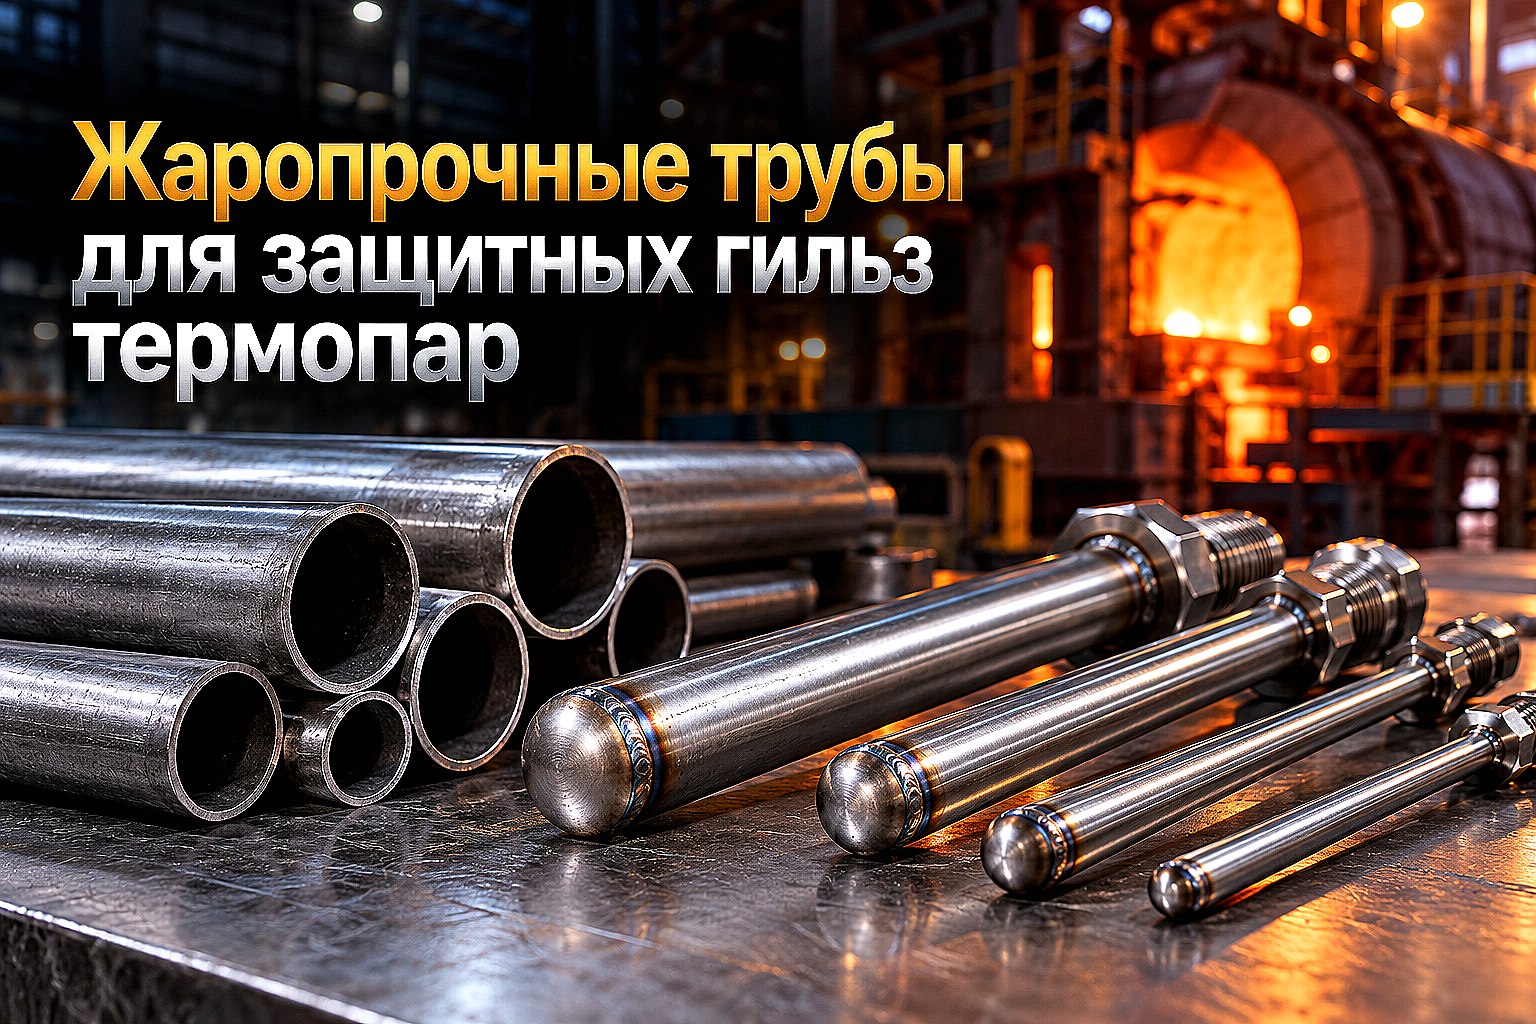
В термических цехах, обжиговых печах кирпичных и цементных заводов, сушильных барабанах и плавильных агрегатах Казахстана непрерывный контроль температуры — основа технологического регламента. Термопреобразователи (термопары ТХА, ТХК, ТЖК, термометры сопротивления ТСП) измеряют нагрев рабочей зоны от +400 до +1200 °C.
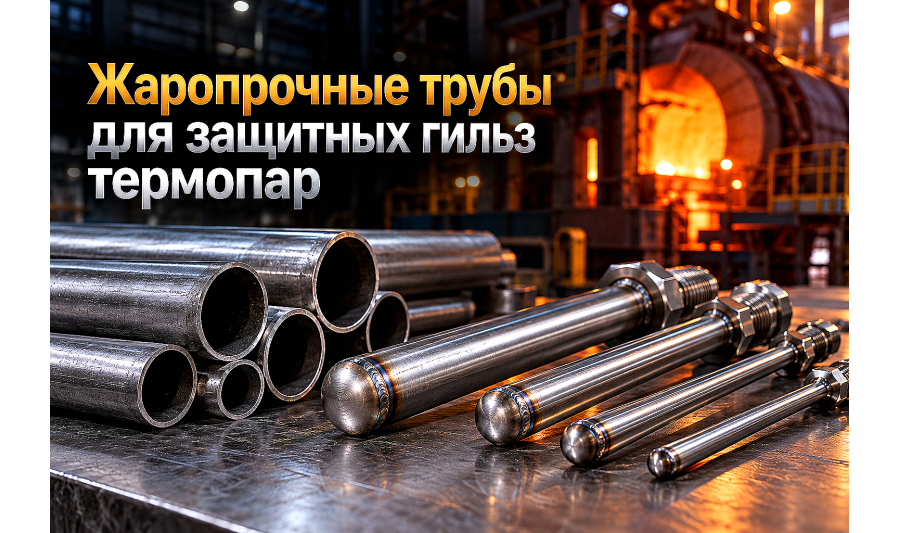
Сам спай термопары состоит из тонких проволок, которые мгновенно окисляются и разрушаются при прямом контакте с раскаленными дымовыми газами, расплавом солей или сернистыми продуктами горения угля. Чтобы измерительный узел служил годами, датчик помещают в защитную термометрическую гильзу — защитный чехол из жаропрочной бесшовной трубы с герметично заваренным донышком.
Попытка изготовить гильзу из обычной пищевой нержавеющей трубы или тонкостенной электросварной заготовки приводит к быстрой разгерметизации. Шов трескается от термического расширения, газы проникают внутрь чехла, термопара сгорает, а печь аварийно отключается из-за потери сигнала в автоматике.
Условия работы защитных гильз и причины разрушения металла
Защитный чехол термопары работает в жестком комбинированном режиме. Наружная поверхность трубы контактирует с высокотемпературным газовым потоком, зольным абразивом и химически агрессивными газами, а внутри чехла сохраняется воздушная среда.
При подборе трубного проката учитывают три разрушающих фактора:
- Высокотемпературная газовая коррозия (окалинообразование). При нагреве свыше +800 °C кислород воздуха и печные газы окисляют железо, разрушая поверхностный слой и истончая стенку чехла.
- Сульфидная коррозия. При сжигании экибастузского угля, мазута или сернистого газа соединения серы образуют с никелем легкоплавкую эвтектику (Ni-Ni₃S₂ с температурой плавления всего +645 °C), разъедающую никельсодержащие сплавы.
- Термическая усталость и ползучесть. Циклы нагрева и охлаждения печи вызывают знакопеременные термические напряжения, приводящие к провисанию горизонтально установленной гильзы под собственным весом.
Выбор марки жаропрочной стали под рабочую температуру и состав газов
Универсальной марки жаропрочной стали не существует. Выбор трубы для гильзы зависит от максимальной рабочей температуры в печи и химической активности среды.
| Марка стали (ГОСТ / AISI) | Предельная температура, °C | Оптимальная среда эксплуатации | Ограничения и уязвимости |
|---|---|---|---|
| 12Х18Н10Т / AISI 321 | до +750...+800 | Окислительные газы, пар, органические среды | Не подходит для сернистых сред и температур выше 800 °C |
| 20Х23Н18 / AISI 310S | до +1050...+1100 | Окислительные и науглероживающие газы, печи термообработки | Уязвима в восстановительных газах с высоким содержанием серы |
| 15Х25Т / AISI 446 | до +1050...+1100 | Сернистые печные газы, топочные камеры на угле и мазуте | Безникелевая ферритная сталь; хрупкость при остывании ниже 475 °C |
| ХН45Ю (сплав ЭП747) | до +1200...+1250 | Тяжелые окислительные среды, обжиг керамики, плавка стекла | Высокая стоимость; сложная механическая обработка |
Для стандартных термических и сушильных печей Алматы с температурой до +1000 °C базовым стандартом является труба жаропрочная AISI 310S и 20Х23Н18. Для угольных котлов и печей сжигания отходов с высоким содержанием SO₂ выбирают безникелевую хромистую сталь 15Х25Т.
Расчет толщины стенки и баланс тепловой инерционности
Главный инженерный компромисс при проектировании защитного чехла — баланс между механической долговечностью и скоростью реакции датчика на изменение температуры.
Чем толще стенка трубы, тем дольше чехол сопротивляется прогару и провисанию в печи. Однако массивная толстостенная труба обладает высокой теплоемкостью, из-за чего показатель тепловой инерции (время достижения 63% истинной температуры) возрастает с 20–30 секунд до 3–5 минут.
Для динамических технологических процессов в Казахстане применяют следующие типоразмеры бесшовных жаропрочных труб:
- Наружный диаметр 12–16 мм со стенкой 1,5–2,0 мм — для малоинерционных датчиков в газоходах и сушильных камерах с умеренной температурой до +700 °C;
- Наружный диаметр 20–22 мм со стенкой 2,5–3,5 мм — универсальный типоразмер для промышленных печей термообработки и котлов до +1050 °C;
- Наружный диаметр 25–32 мм со стенкой 4,0–5,0 мм — для глубоких горизонтальных погружений от 800 до 1500 мм в зону открытого пламени, где требуется сопротивление пластическому прогибу.
Технология герметичной заварки донышка и нарезки резьбы
Защитная гильза работает под тепловыми ударами, поэтому метод глушения торца трубы определяет надежность всего узла. Обычная завальцовка или прессовая посадка заглушки недопустимы — через микропоры печные газы быстро проникнут внутрь.
Изготовление защитного чехла включает четыре обязательных шага:
- Подготовка точеной пробки. Из жаропрочного прутка той же марки стали вытачивают ступенчатую заглушку-донышко. Внутренний буртик пробки входит в трубу с зазором 0,1–0,2 мм, а наружный фланец совпадает с внешним диаметром трубы.
- Аргонодуговая сварка (TIG). Заварку торца выполняют неплавящимся вольфрамовым электродом в среде 100% высокочистого аргона. В качестве присадки для стали 20Х23Н18 используют проволоку марки Св-01Х23Н28М3Д3Т или ER 310, как описано в руководстве по сварке и монтажу жаропрочных труб.
- Защита от оксидных плен. Сварку ведут на умеренном токе без перегрева сварочной ванны, чтобы не допустить выгорания легирующих элементов (хрома и кремния).
- Нарезка монтажного штуцера. Верхний холодный конец гильзы оснащают резьбовым штуцером (М20х1,5, G1/2 или G3/4) либо подвижным приварным фланцем для герметичной фиксации в футеровке печи.
Правила монтажа защитных гильз в рабочем пространстве печи
Срок службы защитного чехла на 50% зависит от правильного пространственного расположения гильзы в футеровке.
При вертикальном монтаже через свод печи труба работает в наименее нагруженном состоянии — отсутствует изгибающий гравитационный момент. Погружаемый конец должен выступать за пределы внутренней огнеупорной кладки на 50–100 мм, попадая в ядро активного теплового потока.
При горизонтальной установке через боковую стенку печи гильзы длиной более 500 мм подвержены медленной термической ползучести. Чтобы труба не провисла под собственным весом, в кладке предусматривают опорный корундовый или карбидокремниевый вкладыш-подставку либо используют жаропрочную трубу с увеличенной толщиной стенки.
На складе металлопроката компании АТЛАНТ Snab City в Алматы жаропрочные бесшовные трубы марок AISI 310S, 20Х23Н18 и 12Х18Н10Т поставляются с контролем химического состава и ультразвуковой проверкой сплошности стенки. Доступна точная резка труб на ленточнопильных станках в размер заказчика для изготовления партий защитных гильз без технологических отходов.
FAQ: частые вопросы снабженцев и энергетиков
Можно ли использовать для защитной гильзы термопары электросварную трубу?
Для рабочих температур выше +500 °C использовать электросварные трубы не рекомендуется. В зоне продольного сварного шва металл имеет повышенные остаточные микронапряжения. При термических циклах нагрева и охлаждения шов раскрывается первым, пропуская агрессивные печные газы к спаю термопары. Для защитных гильз промышленным стандартом являются цельнотянутые бесшовные жаропрочные трубы.
Почему в печах на угле труба AISI 310S прогорает быстрее, чем 15Х25Т?
Сталь AISI 310S содержит 19–22% никеля. При сжигании высокозольного казахстанского угля дымовые газы содержат диоксид серы SO₂ и сероводород H₂S. Никель вступает в реакцию с серой, образуя сульфид никеля с низкой температурой плавления, что вызывает катастрофическую сульфидную коррозию. Безникелевая хромистая сталь 15Х25Т лишена никеля, поэтому в сернистых средах служит в 3–5 раз дольше.
Как проверить герметичность заваренного донышка чехла перед установкой?
После аргонодуговой сварки донышка гильзу опрессовывают сухим сжатым воздухом под давлением 4–6 бар с погружением в водяную ванну (проверка на пузырьки) либо проводят капиллярный цветной дефектоскопический контроль (пенетрант + проявитель) для выявления микропор в кратере сварного шва.
Какой зазор должен быть между термопарой и внутренней стенкой гильзы?
Оптимальный радиальный зазор составляет 1,0–2,0 мм. Слишком плотная посадка затруднит извлечение термопары при регламентной замене из-за теплового расширения и окалины, а чрезмерный зазор (более 4–5 мм) создаст воздушную теплоизолирующую прослойку, существенно увеличив время термического отклика прибора.
Вывод
Жаропрочная бесшовная труба правильной марки стали — это гарантия бесперебойной работы автоматики печи и сохранности дорогостоящих измерительных термопар. Точный расчет толщины стенки, подбор сплава под температуру и газовую среду, а также герметичная заварка донышка аргоном исключают аварийные остановки энергоемкого оборудования.
Заказывайте жаропрочные бесшовные трубы 20Х23Н18, AISI 310S и 12Х18Н10Т в компании АТЛАНТ Snab City в Алматы с доставкой по всему Казахстану и профессиональной резкой в размер под ваши защитные гильзы.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

ТРУБА ЭЛЕКТРОСВАРНАЯ (ЭСВ) 20х2 (27) Длина: м, 6
Самые низкие цены на ТРУБА ЭЛЕКТРОСВАРНАЯ (ЭСВ) (ГОСТ 10705-80; 10704-91): 20х2 (27) Длина: м, 6 в ..
ТРУБА ЭЛЕКТРОСВАРНАЯ (ЭСВ) 1220х12 Длина: м, 11,76
Самые низкие цены на ТРУБА ЭЛЕКТРОСВАРНАЯ (ЭСВ) (ГОСТ 10705-80; 10704-91): 1220х12 Длина: м, 11,76 ..

Труба алюминиевая квадратная 15х15х1,5 мм.
Труба алюминиевая квадратная 15х15х1,5 мм. – высококачественный сортовой металлопрокат, который из..
Труба алюминиевая квадратная 20х20х1,5 мм.
Труба алюминиевая квадратная 20х20х1,5 мм. – высококачественный сортовой металлопрокат, который из..
Труба алюминиевая квадратная 20х20х2,0 мм.
Труба алюминиевая квадратная 20х20х2,0 мм. – высококачественный сортовой металлопрокат, который из..

Труба алюминиевая прямоугольная (20х40)х20х0,9х6000 мм.
Труба алюминиевая прямоугольная (20х40)х20х0,9х6000 мм. – высококачественный сортовой металлопрока..
Труба алюминиевая прямоугольная 20х10х1,5 мм.
Труба алюминиевая прямоугольная 20х10х1,5 мм. – высококачественный сортовой металлопрокат, который..
Труба алюминиевая прямоугольная 30х20х2,0 мм.
Труба алюминиевая прямоугольная 30х20х2,0 мм. – высококачественный сортовой металлопрокат, который..
Труба алюминиевая прямоугольная 40х20х2,0 мм.
Труба алюминиевая прямоугольная 40х20х2,0 мм. – высококачественный сортовой металлопрокат, который..
Труба алюминиевая прямоугольная 40х20х3,0 мм.
Труба алюминиевая прямоугольная 40х20х3,0 мм. – высококачественный сортовой металлопрокат, который..
Труба алюминиевая прямоугольная 50х20х2,0 мм.
Труба алюминиевая прямоугольная 50х20х2,0 мм. – высококачественный сортовой металлопрокат, который..

Труба латунная Л63 20х3х3000 ДКРНТ ГОСТ 494
Труба латунная Л63 20х3х3000 ДКРНТ ГОСТ 494 –полый профильный прокат, имеющий широкую область прим..