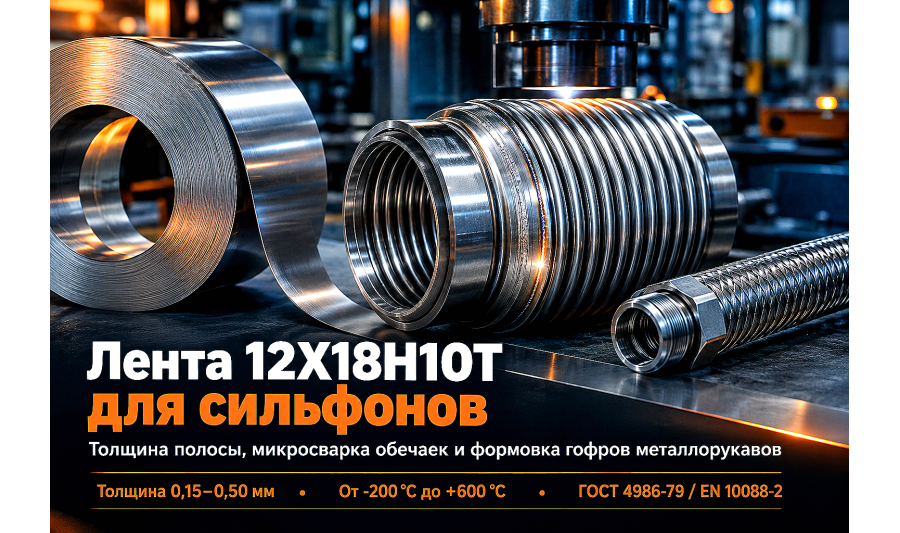
Лента нержавеющая 12Х18Н10Т и AISI 321 для сильфонных компенсаторов: выбор толщины, формовка гофров и микросварка
Гибкие сильфонные компенсаторы и герметичные гофрированные металлорукава работают в условиях непрерывных циклических перемещений, вибрации насосов и перепадов температур от -200 °C до +600 °C. Надежность многослойного сильфона напрямую зависит от однородности...
В трубопроводных системах теплоснабжения, газораспределительных пунктах, криогенных установках, химических реакторах и насосных станциях Алматы температурные расширения труб и вибрация агрегатов создают опасные напряжения. Жесткая заделка магистрали без компенсирующих элементов приводит к деформации фланцев, срезу болтов и усталостным трещинам в зоне сварных стыков.
Для гашения осевых, сдвиговых и угловых смещений применяют сильфонные компенсаторы (КСО, ОПН, СКУ) и герметичные гибкие металлорукава высокого давления (РВД). Рабочим элементом такого узла выступает тонкостенный гофрированный сильфон, сформованный из сварной нержавеющей обечайки.
Попытка изготовить упругий сильфон из стандартной рулонной ленты общего назначения или нестабилизированных марок стали оборачивается катастрофой. В процессе глубокой вытяжки гофра металл дает микротрещины, а околошовная зона продольной микросварки подвергается межкристаллитной коррозии уже при первых пусковых испытаниях системы.
Зачем для сильфонов нужна титаностабилизированная сталь 12Х18Н10Т и AISI 321
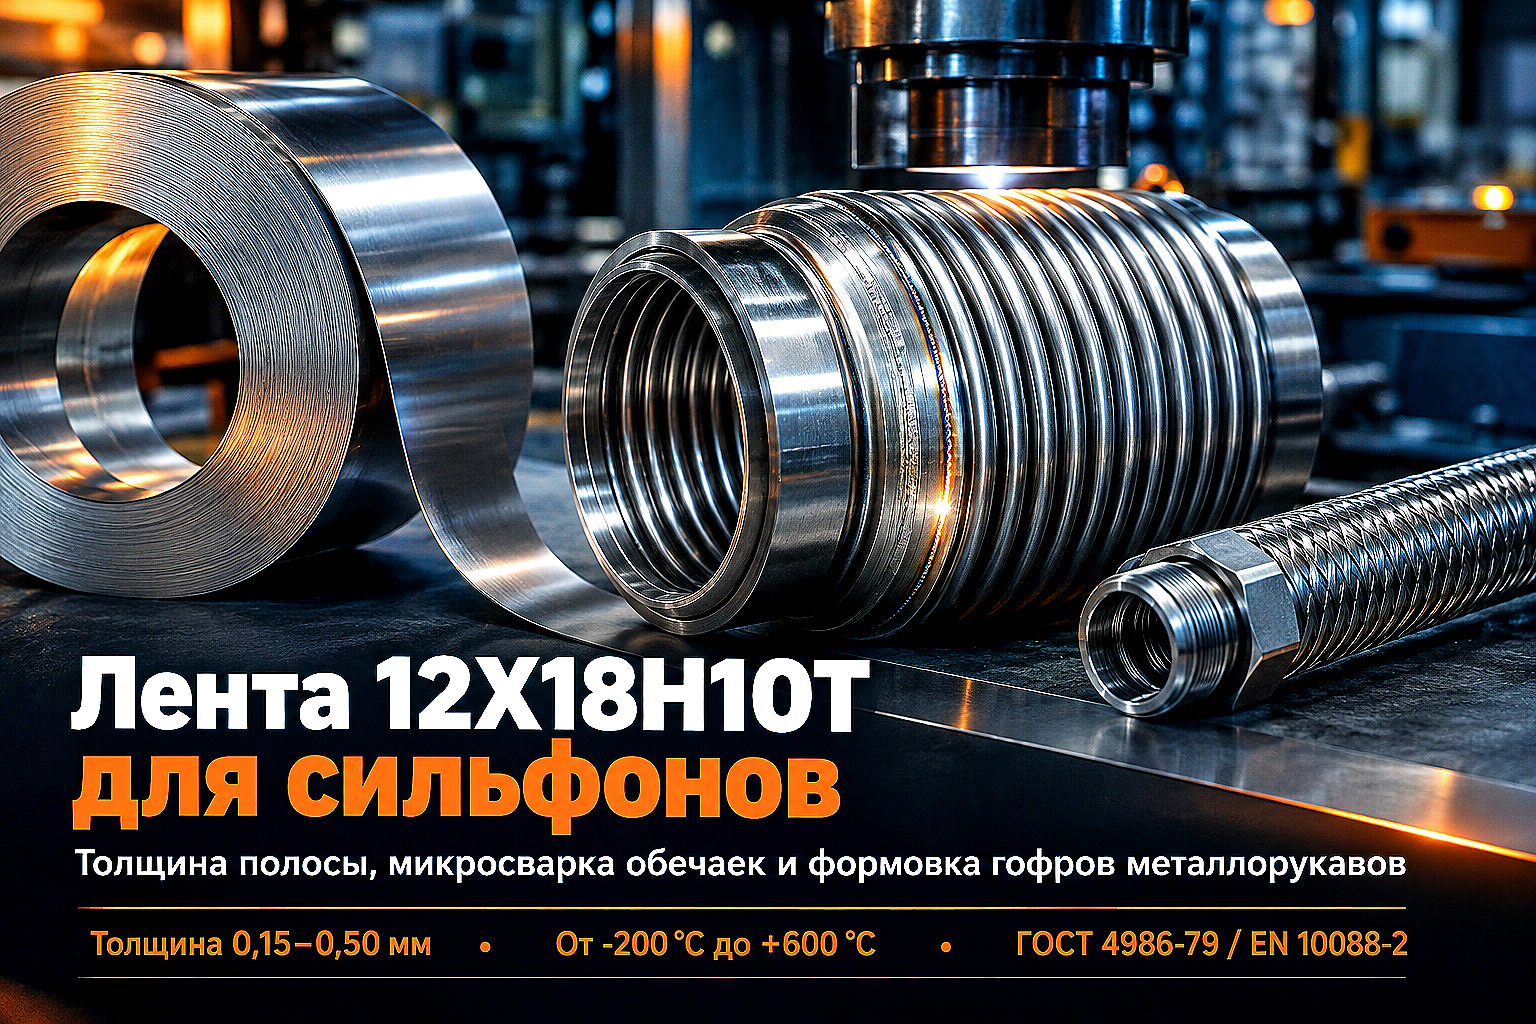
Сильфон металлорукава или компенсатора изготавливается из тонкой ленты толщиной от 0,15 до 0,50 мм. Сначала полоса сворачивается в трубчатую обечайку и сваривается продольным микроплазменным или лазерным швом, после чего подвергается механической или гидравлической формовке гофров.
В процессе формования и последующей циклической работы стенка сильфона испытывает многократный знакопеременный изгиб. Если использовать стандартную аустенитную сталь марки AISI 304 (08Х18Н10), при нагреве теплоносителем в диапазоне от +450 °C до +650 °C углерод связывается с хромом, образуя карбиды Cr₂₃C₆ по границам зерен.
Обеднение приграничных зон хромом ниже критических 12% провоцирует межкристаллитную коррозию (МКК). Тонкая стенка сильфона теряет сплошность и дает сквозной свищ под рабочим давлением.
- Роль титана в сплаве 12Х18Н10Т и AISI 321: титан обладает большим сродством к углероду, чем хром. Он связывает углерод в стабильные тугоплавкие карбиды TiC, сохраняя весь хром в твердом растворе кристаллической решетки;
- Высокая пластичность для глубокой формовки: в отожженном (мягком) состоянии лента 12Х18Н10Т обладает относительным удлинением δ₅ не менее 40–45%, что исключает разрыв металла при гидравлическом раздуве гофров;
- Широкий температурный диапазон: сильфоны из ленты AISI 321 сохраняют упругость и вязкость от глубокого холода сжиженных газов (-196 °C) до термического нагрева выхлопными газами котельных (+550...+600 °C).
Технические требования к нержавеющей ленте по ГОСТ 4986-79 и EN 10088-2
Изготовление сильфонных гофров предъявляет к металлургическому качеству ленты жесткие требования, регламентированные ГОСТ 4986-79 (для отечественных марок) и EN 10088-2 / ASTM A240 (для импортного штрипса). Рядовой упаковочный или декоративный прокат для этой задачи не подходит.
Главный параметр заготовки — разнотолщинность полосы. При толщине стенки 0,20–0,30 мм колебание толщины по ширине рулона не должно превышать ±0,01–0,015 мм (высокая точность прокатки Т или повышенная ВТ). Малейший перепад толщины вызывает неравномерное растяжение металла в штампе и образование асимметричных гофров.
Второй критический фактор — величина зерна аустенита. Для глубокой формовки требуется металл с равномерным мелким зерном номера 7–9 по ГОСТ 5639. Крупное зерно при вытяжке создает эффект «апельсиновой корки» с микроконцентраторами напряжений, по которым зарождаются усталостные трещины.
Требования к кромке полосы: лента для автоматических сварочных линий поставляется с обрезной кромкой (класс точности ОЕ) без заусенцев, серповидности и волнистости, что обеспечивает идеальное сведение стыка без зазоров перед микроплазменной сваркой.
Сравнение марок нержавеющей ленты для сильфонов и металлорукавов
В зависимости от рабочего давления, агрессивности перекачиваемой среды и температуры технологи выбирают оптимальный химический состав нержавеющей ленты. Сравнение ключевых марок представлено в таблице ниже.
| Марка стали (ГОСТ / AISI) | Химический состав (основа) | Диапазон рабочих температур | Относительное удлинение δ₅, % | Рекомендуемая сфера применения |
|---|---|---|---|---|
| 12Х18Н10Т / AISI 321 | 17–19% Cr, 9–11% Ni, Ti = 5×C (до 0.8%) | от -196 °C до +600 °C | ≥ 40% | Сильфонные компенсаторы теплосетей, паропроводов, металлорукава выхлопных систем ДГУ |
| 08Х18Н10Т / AISI 321H | 17–19% Cr, 9–11% Ni, C ≤ 0.08%, Ti стабилизация | от -200 °C до +650 °C | ≥ 43% | Криогенные гибкие шланги СПГ, компенсаторы котельных, авиационная гидравлика |
| 03Х17Н14М3 / AISI 316L | 16–18% Cr, 12–14% Ni, 2.0–3.0% Mo, C ≤ 0.03% | от -196 °C до +450 °C | ≥ 45% | Рукава для кислот, щелочей, морской воды, химических производств и хлоридных сред |
| 08Х18Н10 / AISI 304 | 18–20% Cr, 8–10.5% Ni, C ≤ 0.08% (без Ti) | от -40 °C до +300 °C | ≥ 45% | Бытовые гибкие сильфонные подводки для воды и природного газа низкого давления |
| 20Х23Н18 / AISI 310S | 22–25% Cr, 17–20% Ni, высоколегированная | от -50 °C до +1000 °C | ≥ 35% | Высокотемпературные компенсаторы обжиговых печей, термических установок и газоходов |
Технология продольной сварки обечаек: микроплазма и лазерный шов
Формирование трубчатой заготовки для сильфона — ювелирная сварочная операция. Из нарезанной ленты мерной длины на формовочном стане с роликовыми калибрами сворачивают цилиндрическую гильзу с нулевым зазором по стыку.
Для сварки тонкого металла толщиной 0,15–0,40 мм применяют автоматическую микроплазменную сварку (Micro-TIG) или непрерывную оптоволоконную лазерную сварку в среде защитных газов.
Главная задача — получить узкий шов без усиления и без подрезов, с коэффициентом прочности сварного соединения не менее 1,0 по отношению к основному металлу. Сварка выполняется без присадочной проволоки, за счет оплавления кромок самой ленты.
В качестве защитного газа используют высокочистый аргон высшего сорта (99,998%) с добавлением 2–5% водорода для раскисления сварочной ванны и повышения текучести расплава. Обязательно организуется непрерывный поддув аргона с внутренней стороны обечайки для защиты корня шва от окисления и образования цветов побежалости.
Методы формовки гофров: гидроформовка и механическая раскатка
После сварки и визуально-оптического контроля шва трубная заготовка поступает на участок профилирования гофров. В современном производстве компенсаторов и металлорукавов применяют два основных метода деформации.
- Гидравлическая формовка (гидроформовка): сварная гильза помещается в разъемную матрицу с набором профильных колец. Внутрь трубы подается эмульсия под давлением от 50 до 250 бар при одновременном осевом сжатии матрицы гидроцилиндром. Металл ленты плавно выдавливается в зазоры между кольцами, образуя идеальный U-образный или омега-образный профиль гофра с минимальными остаточными напряжениями;
- Механическая роликовая раскатка: заготовка надевается на оправку, а внешний профильный ролик обкатывает трубу по спирали или по кольцевым канавкам. Метод применяется для металлорукавов малого диаметра (Ду 6–32 мм) и спирально-гофрированных сильфонов;
- Эластомерное формование: внутрь обечайки помещается эластичный полиуретановый вкладыш, который при осевом сжатии прессом радиально деформирует тонкую стенку в жесткую матрицу.
Для компенсаторов высокого давления (на Ру 16, 25 и 40 бар) изготавливают многослойные сильфоны. В этом случае перед формовкой собирают телескопический пакет из 2–4 тонких обечаек, вставленных одна в другую, после чего гидроформовка гофрирует весь многослойный пакет как единое целое.
Многослойная конструкция из тонкой ленты толщиной 0,20–0,30 мм обладает гибкостью однослойного сильфона, но выдерживает колоссальное внутреннее давление без потери упругости.
Контроль качества и проверка герметичности сильфонных узлов
Сильфонные узлы относятся к элементам повышенной ответственности, поэтому контроль качества начинается с входной приемки рулонной нержавеющей ленты и завершается испытаниями готового компенсатора.
Входной контроль ленты включает спектральный анализ химического состава на соответствие ГОСТ 5632-2014, механические испытания образцов на разрывных машинах (предел текучести σ₀.₂, временное сопротивление σ_в, относительное удлинение δ₅), замер микротвердости по Виккерсу (не более 160–180 HV в мягком состоянии) и металлографический контроль отсутствия карбидной сетки.
Готовые сильфоны и гибкие рукава проходят 100% неразрушающий контроль:
- Гелиевый масс-спектрометрический контроль: сильфон вакуумируют и обдувают гелием в барокамере. Метод выявляет сквозные микропоры размером менее 0,1 мкм с порогом чувствительности до 1·10⁻¹⁰ мбар·л/с;
- Пневматические испытания под водой: рукав заполняют сухим воздухом или азотом под давлением 6–10 бар и погружают в ванну с дистиллированной водой для визуального контроля пузырьков;
- Гидравлические испытания на прочность: опрессовка водой с давлением 1,5×P_раб с выдержкой не менее 10 минут без падения стрелки манометра;
- Циклические ресурсные испытания: выборочные образцы из партии устанавливают на стенд динамических перемещений для проверки наработки на отказ (не менее 5000–10000 полных циклов сжатия-растяжения).
Частые ошибки при выборе ленты и изготовлении сильфонов
Нарушение регламента закупки и технологии переработки тонколистовой нержавейки приводит к браку при формовке или досрочному разрушению компенсатора на объекте.
Первая ошибка — использование ленты в нагартованном (полунагартованном) состоянии без термического отжига. Нагартованный металл обладает высоким пределом текучести и недостаточным запасом пластичности: при раздуве гофра на гидравлическом прессе стенка моментально рвется по вершине волны.
Вторая ошибка — закупка ленты с глубокими продольными рисками и отпечатками валков после перекатки. Любая поверхностная царапина глубиной более 5–8 мкм на ленте толщиной 0,2 мм уменьшает рабочее сечение стенки на 4% и служит готовым концентратором усталостного разрушения при циклическом изгибе.
Третья ошибка — пренебрежение защитой обратной стороны сварного шва поддувом аргона. Окисленный «ежик» на внутренней стороне обечайки не раскатывается при формовке, крошится и становится очагом сквозной коррозии при первом контакте с паром или горячей водой.
Четвертая ошибка — замена марки AISI 321 на нестабилизированную AISI 304 в компенсаторах систем теплоснабжения и отопления с температурой теплоносителя свыше +115...+130 °C, что неизбежно ведет к межкристаллитному растрескиванию шва.
FAQ (Часто задаваемые вопросы)
Чем лента 12Х18Н10Т для сильфонов отличается от обычной нержавеющей ленты?
Лента для сильфонов поставляется исключительно в мягком (термообработанном) состоянии с регламентированным мелким зерном (7–9 балл), повышенным относительным удлинением (δ₅ ≥ 40%) и строгими допусками по разнотолщинности (высокая точность прокатки Т). Обычная упаковочная или декоративная лента имеет нагартовку и неравномерную толщину, из-за чего рвется при гидроформовке.
Почему для компенсаторов теплосетей нельзя использовать ленту AISI 304?
При температуре теплоносителя свыше +100...+115 °C в околошовной зоне нестабилизированной стали AISI 304 выпадают карбиды хрома, вызывая межкристаллитную коррозию. Сталь 12Х18Н10Т (AISI 321) легирована титаном, который связывает углерод и сохраняет стойкость тонкой стенки сильфона к коррозионному растрескиванию.
Какая толщина ленты используется для изготовления сильфонных компенсаторов?
Для однослойных сильфонов малого диаметра и металлорукавов применяют ленту толщиной 0,15–0,30 мм. Для многослойных компенсаторов высокого давления (Ру 16–40 бар) используют пакеты из 2–4 слоев ленты толщиной 0,20–0,40 мм каждый, что обеспечивает гибкость при высокой прочности на разрыв.
Каким способом сваривают продольный шов на обечайках сильфонов?
Сварка обечаек толщиной 0,15–0,50 мм выполняется автоматической микроплазменной (Micro-TIG) или оптоволоконной лазерной сваркой встык без присадочной проволоки. С двух сторон шва организуется непрерывная защита чистым аргоном (99,998%) с добавлением водорода для исключения окисления корня шва.
Как проверить герметичность готового сильфона из нержавеющей ленты?
Наиболее точным методом является гелиевый масс-спектрометрический контроль в вакуумной камере (чувствительность до 1·10⁻¹⁰ мбар·л/с). Для стандартных партий компенсаторов применяют пневматические испытания под водой воздухом или азотом под давлением 6–10 бар и гидравлическую опрессовку давлением 1,5×P_раб.
Вывод
Надежность сильфонных компенсаторов и металлорукавов закладывается на этапе выбора металлургического сырья. Прецизионная нержавеющая лента марок 12Х18Н10Т, AISI 321 и AISI 316L с высокой точностью прокатки и мелким аустенитным зерном обеспечивает безаварийную формовку глубоких гофров и гарантирует ресурс работы узла в тысячи циклов деформации.
Компания АТЛАНТ Snab City поставляет нержавеющую ленту и рулонный штрипс по ГОСТ 4986-79 и EN 10088-2 в Алматы и по всему Казахстану. На складе компании также доступны сопутствующие комплектующие для инженерных сетей: компенсаторы и неподвижные опоры для теплосетей, уплотнительные элементы и нержавеющая лента для спирально-навитых прокладок. Продукция сопровождается заводскими сертификатами с подтверждением химического состава и механических свойств, а собственная служба логистики обеспечивает оперативную доставку партий любого объема на производственные площадки Казахстана.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Нержавеющая лента 0,5х99 08Х18Н10 (ЭИ119)
Лента нержавеющая обладает высокой степенью антикоррозийной стойкостью, долговечностью, сохранением ..
Нержавеющая лента 0,6 х 410 12Х18Н10Т
Лента нержавеющая обладает высокой степенью антикоррозийной стойкостью, долговечностью, сохранением ..
Нержавеющая лента 0,6 х 50 12Х18Н9
Лента нержавеющая обладает высокой степенью антикоррозийной стойкостью, долговечностью, сохранением ..
Нержавеющая лента 0,6 х 65 12Х18Н9
Лента нержавеющая обладает высокой степенью антикоррозийной стойкостью, долговечностью, сохранением ..
Нержавеющая лента 0,7 х 415 12Х18Н10Т
Лента нержавеющая обладает высокой степенью антикоррозийной стойкостью, долговечностью, сохранением ..
Нержавеющая лента 0,8 х 360 12Х18Н9
Лента нержавеющая обладает высокой степенью антикоррозийной стойкостью, долговечностью, сохранением ..
Нержавеющая лента 1 х 400 12Х18Н10Т
Лента нержавеющая обладает высокой степенью антикоррозийной стойкостью, долговечностью, сохранением ..
Нержавеющая лента 1,2 х 40 12Х18Н9
Лента нержавеющая обладает высокой степенью антикоррозийной стойкостью, долговечностью, сохранением ..
Нержавеющая лента 1,2x520 08Х18Н10 (ЭИ119)
Лента нержавеющая обладает высокой степенью антикоррозийной стойкостью, долговечностью, сохранением ..
Нержавеющая лента 12Х18Н10Т 0,22 х 3,45
Лента нержавеющая обладает высокой степенью антикоррозийной стойкостью, долговечностью, сохранением ..
Нержавеющая лента 12Х18Н10Т 0,8 х 400
Лента нержавеющая обладает высокой степенью антикоррозийной стойкостью, долговечностью, сохранением ..
Нержавеющая лента 5x1500 08Х18Н10 (ЭИ119)
Лента нержавеющая обладает высокой степенью антикоррозийной стойкостью, долговечностью, сохранением ..