Круг медный БрХ1 и БрХЦр (CuCr1Zr): выбор сплава для электродов контактной сварки, коллекторов и точение
Разбираем, почему чистая медь М1 «грибует» при сварке оцинкованной стали, как хром и цирконий поднимают температуру разупрочнения круга до 500 °C и как выбрать прутки БрХ1 и БрХЦр для контактной сварки и коллекторов в Казахстане.
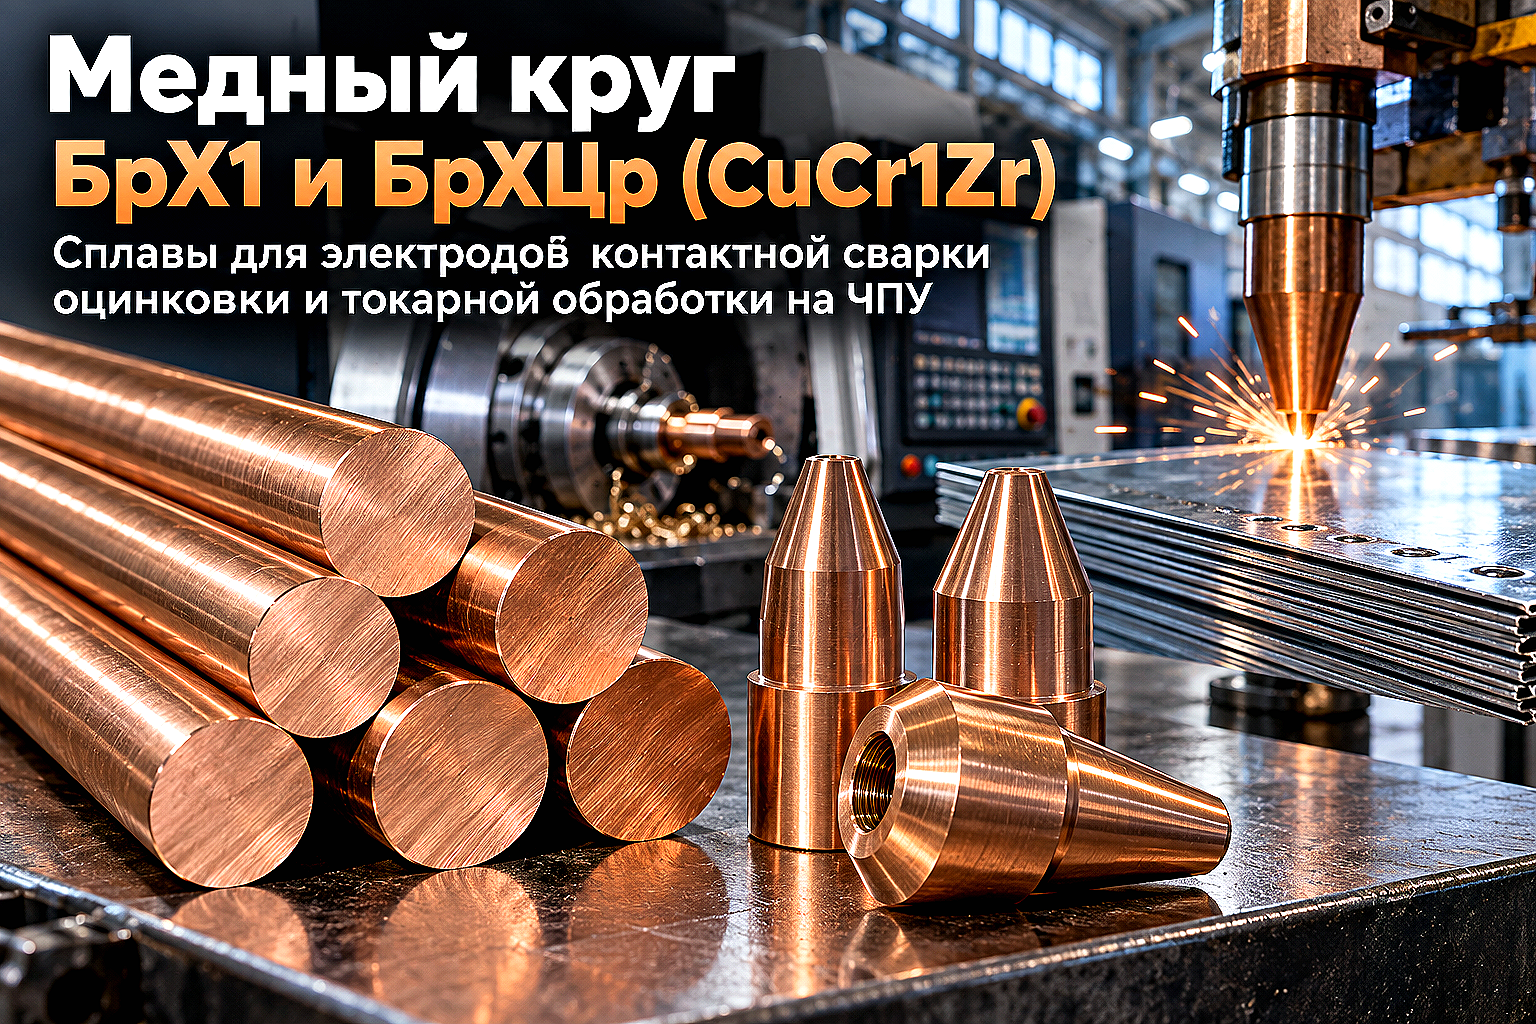
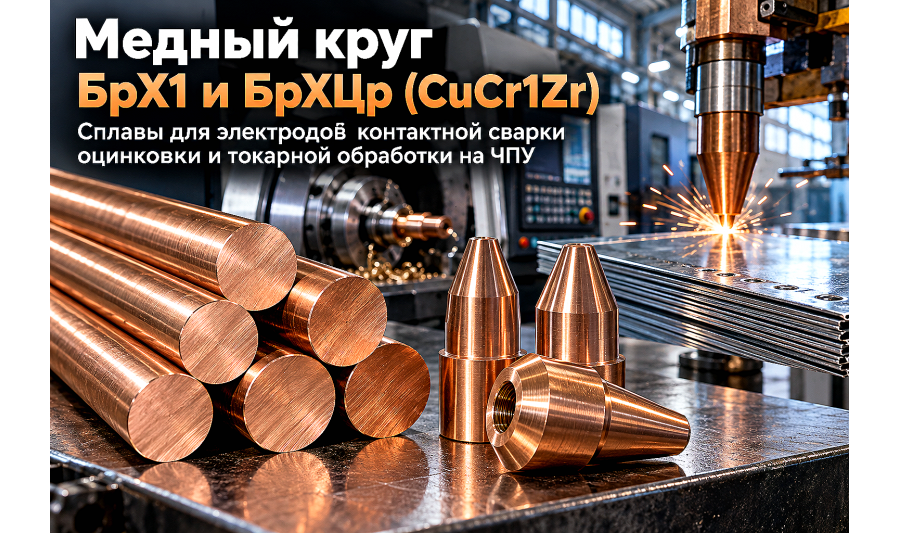
При контактной точечной и шовной сварке оцинкованной стали обычная медь М1 быстро теряет форму. Цинк переносится на поверхность электрода, взаимодействует с медью и меняет свойства контактной площадки. Постепенно появляются налипание, питтинг и «грибование» торца, из-за чего снижается плотность тока и ухудшается повторяемость сварных точек.
Для таких условий применяют дисперсионно-твердеющие медные сплавы БрХ1, БрХЦр, БрХ1Цр и CuCr1Zr. Они уступают чистой меди по электропроводности, но значительно лучше сохраняют твёрдость и геометрию при нагреве и механическом сжатии.
БрХ1, БрХЦр и CuCr1Zr: в чём разница
БрХ1 и БрХЦр технически относятся к безоловянным бронзам, хотя в торговых каталогах такой прокат нередко объединяют с медным кругом. Их свойства зависят не только от химического состава, но и от состояния поставки, термообработки и степени холодной деформации.
- БрХ1 содержит примерно 0,4–1,2% хрома. Сплав применяют для электродов, электрододержателей и деталей контактных сварочных машин.
- БрХЦр или БрХ1Цр дополнительно содержит цирконий. Он повышает стойкость материала к разупрочнению и термическим циклам.
- CuCr1Zr по EN имеет обозначение CW106C, а в системе UNS - C18150. Обычно сплав содержит 0,5–1,2% хрома и 0,03–0,30% циркония.
- RWMA Class 2 - это класс электродных материалов по эксплуатационным характеристикам, а не отдельная марка сплава. К нему могут относиться CuCr и CuCrZr, соответствующие требованиям по твёрдости и проводимости.
БрХЦр и CuCr1Zr близки по назначению, но не являются полными аналогами. При замене необходимо сравнить химический состав, состояние поставки, твёрдость и электропроводность по сертификату.
Какие стандарты указывать при заказе
Химический состав БрХ1 и других деформируемых безоловянных бронз проверяют по ГОСТ 18175-78. Требования к самому прутку задаются техническими условиями или стандартом производителя. ГОСТ 16130-90 относится к сварочной проволоке и сварочным пруткам, поэтому не является универсальным стандартом на круг для электродов контактной сварки.
Для европейского сплава CuCr1Zr применяют обозначение CW106C и стандарты EN на соответствующий вид полуфабриката, например EN 12163 для прутков общего назначения. В заявке также указывают состояние материала: R370, R430, H120, H135 или другое обозначение из сертификата.
Сравнение материалов для электродов
| Материал | Легирование | Электропроводность | Стойкость к нагреву | Типичное применение |
|---|---|---|---|---|
| М1Т | Технически чистая медь | Максимальная | Низкая стойкость к разупрочнению | Токоведущие детали с небольшой механической и тепловой нагрузкой |
| БрХ1 | Хром | Высокая | Выше, чем у чистой меди | Электроды и детали контактных сварочных машин |
| БрХЦр / БрХ1Цр | Хром и цирконий | Высокая | Повышенная | Электроды точечной и шовной сварки, нагруженные токоведущие детали |
| CuCr1Zr CW106C | Хром и цирконий | Обычно около 75–85% IACS | Высокая стойкость к разупрочнению | Электродные наконечники, шовные ролики, электрододержатели и роботизированные сварочные клещи |
Твёрдость, предел текучести и прочность нельзя назначать только по названию сплава. Они зависят от диаметра круга и состояния материала. Поэтому при ответственной закупке в спецификации указывают минимальную твёрдость и электропроводность, а не ограничиваются обозначением БрХ1 или CuCr1Zr.
Температура разупрочнения также не является разрешённой рабочей температурой готового электрода. Она показывает, насколько материал способен сохранять прочность после нагрева в определённых условиях испытания.
Выбор сплава для сварки оцинкованной стали
Оцинкованная сталь изнашивает электроды быстрее, чем лист без покрытия. Расплавленный цинк переносится на рабочую поверхность, изменяет контактное сопротивление и ускоряет разрушение торца. Поэтому для серийной сварки оцинковки обычно выбирают CuCrZr класса RWMA 2 или другой электродный сплав, предусмотренный технологической картой.
БрХ1 подходит для многих операций контактной сварки углеродистой стали. БрХЦр и CuCr1Zr предпочтительнее при высокой частоте циклов, значительном усилии сжатия и регулярном нагреве рабочей площадки.
Точный сварочный ток и усилие нельзя назначать в процентах только по наличию цинкового покрытия. Режим зависит от толщины листов, массы покрытия, формы электрода, времени импульса и возможностей оборудования. Усилие электрода указывают в ньютонах или килоньютонах, а не только по давлению воздуха в пневмосистеме.
Общие различия между чистой медью и электродными сплавами рассмотрены в статье про медный круг для электродов контактной сварки.
Охлаждение и обслуживание электродов
Даже CuCr1Zr быстро разупрочняется при недостаточном охлаждении. Размер внутреннего канала и расстояние от его дна до рабочего торца определяются чертежом электрода, диаметром наконечника и расходом воды. Универсальное значение для всех электродов установить нельзя.
- Контролируйте расход воды. Засорение канала и накипь ухудшают отвод тепла.
- Не создавайте застойных зон. Подающая трубка не должна перекрывать обратный поток воды.
- Сохраняйте геометрию торца. Рабочую площадку периодически правят специальной фрезой-заточником.
- Не используйте болгарку. Ручная абразивная зачистка нарушает форму торца и может внедрить частицы абразива в поверхность электрода.
Ресурс наконечника нельзя заранее выразить единым количеством сварочных точек. Он зависит от режимов сварки, охлаждения, толщины цинкового покрытия и установленного интервала правки.
Токарная обработка БрХ1 и CuCr1Zr
Хромистые и хромоциркониевые медные сплавы обрабатываются сложнее автоматной латуни, но лучше сохраняют размеры детали под нагрузкой. Для точения применяют острые твердосплавные пластины с положительной геометрией и полированной передней поверхностью.
- Скорость резания: в качестве начального диапазона для твёрдосплавного инструмента можно использовать 100–250 м/мин с последующей корректировкой по состоянию материала и диаметру детали.
- Подача: для большинства токарных операций начинают с 0,08–0,20 мм/об.
- Охлаждение: при глубоком сверлении и обработке внутренних каналов требуется обильная подача СОЖ и постоянный отвод стружки.
- Чистовой проход: выполняют острым инструментом без длительного трения и остановки резца в зоне резания.
- Резьба: возможность применения раскатника проверяют по пластичности конкретного состояния сплава. Для твёрдых заготовок может потребоваться обычный режущий метчик.
Указанные режимы являются отправной точкой. Окончательные значения выбирают по каталогу производителя инструмента и уточняют пробным проходом.
Можно ли восстановить перегретый электрод термообработкой
БрХ1 и CuCr1Zr упрочняются закалкой и искусственным старением. Полный цикл может включать нагрев примерно до 950–1000 °C, быстрое охлаждение и старение в диапазоне 425–500 °C. Точные режимы зависят от состава, размера и исходного состояния материала.
Выполнять такую обработку готового электрода в обычной ремонтной мастерской не рекомендуется. Температура закалки близка к температуре плавления медной матрицы, поэтому возможны окисление, коробление и потеря размеров. После термообработки необходимо повторно проверить твёрдость, электропроводность и геометрию.
Если электрод перегрет и разупрочнён, обычно экономичнее заменить его. Проточка допустима только тогда, когда повреждён поверхностный слой, а размеры детали остаются в пределах чертежа.
Применение в коллекторах и токоведущих деталях
CuCr1Zr может использоваться для отдельных нагруженных коллекторных сегментов, контактных деталей, токоподводов и элементов генераторов. Однако его нельзя считать универсальным материалом для всех коллекторов электродвигателей.
Для коллекторов также применяют бескислородную медь с серебром, БрСр0,1, БрКд1 и другие сплавы. Материал выбирают по чертежу двигателя с учётом электропроводности, окружной скорости, температуры и совместимости со щётками. Самостоятельная замена коллекторной меди на БрХЦр без расчёта может увеличить искрение и износ щёточного узла.
Что проверить при приёмке круга
- марку сплава, стандарт или ТУ и номер партии;
- состояние поставки и проведённую термообработку;
- диаметр, овальность и прямолинейность прутка;
- отсутствие трещин, расслоений и глубоких поверхностных дефектов;
- твёрдость и электропроводность, если они заданы в спецификации;
- результаты PMI или спектрального анализа для ответственных деталей.
Визуально надёжно отличить БрХ1, БрХЦр и медь М1 невозможно. Один замер твёрдости тоже не подтверждает марку, поскольку результат зависит от состояния материала. Основой приёмки служат сертификат, прослеживаемость партии и инструментальный контроль.
Если заготовки нужны под конкретную длину, можно заранее заказать резку металлопроката в размер. Для прутков большого диаметра обычно применяется ленточнопильный станок с охлаждением.
FAQ
Чем БрХ1 отличается от БрХЦр и CuCr1Zr?
БрХ1 легирован хромом, а БрХЦр и CuCr1Zr дополнительно содержат цирконий. Хромоциркониевые сплавы обычно лучше сохраняют прочность при циклическом нагреве, но точные свойства необходимо проверять по сертификату.
Подходит ли медь М1 для сварки оцинкованного листа?
Для единичных и малонагруженных операций применение возможно, но при серийной сварке чистая медь быстрее деформируется и загрязняется цинком. Для промышленной линии чаще выбирают CuCrZr или другой электродный сплав по технологической карте.
Можно ли определить CuCr1Zr по цвету и твёрдости?
Нет. Оттенок поверхности зависит от окисления и обработки, а твёрдость - от состояния поставки. Для подтверждения марки используют сертификат и при необходимости проводят PMI или спектральный анализ.
Подходит ли CuCr1Zr для коллектора электродвигателя?
Только если этот материал предусмотрен чертежом или согласован с производителем двигателя. Для многих коллекторов применяют бескислородную медь с серебром и специальные коллекторные бронзы.
Вывод
БрХ1 подходит для электродов и деталей контактных сварочных машин, а БрХЦр и CuCr1Zr предпочтительнее при сварке оцинкованной стали, высокой частоте циклов и повышенной тепловой нагрузке. При заказе необходимо проверить не только марку, но и состояние поставки, твёрдость, электропроводность и стандарт полуфабриката.
В каталоге АТЛАНТ Snab City представлен Круг медный для электротехнических и производственных задач. Для заказа БрХ1, БрХЦр или CuCr1Zr укажите диаметр, длину заготовок, состояние материала, минимальную твёрдость, электропроводность и требования к сертификату.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Кругляк медный d 5x3000 мм М1 твердый
Кругляк медный d 5x3000 мм М1 твердый –это цветной прокат круглого сечения, изготовленный из медны..
Кругляк медный d 6x3000 мм М1 твердый
Кругляк медный d 6x3000 мм М1 твердый –это цветной прокат круглого сечения, изготовленный из медны..
Кругляк медный d 8 мм М1
Кругляк медный d 8 мм М1 –это цветной прокат круглого сечения, изготовленный из медных сплавов. Кр..
Кругляк медный d 8x3000 мм М1 полутвердый
Кругляк медный d 8x3000 мм М1 полутвердый –это цветной прокат круглого сечения, изготовленный из м..
Кругляк медный d 8x3000 мм М1 твердый
Кругляк медный d 8x3000 мм М1 твердый –это цветной прокат круглого сечения, изготовленный из медны..
Кругляк медный d 10x2920 мм М1 полутвердый
Кругляк медный d 10x2920 мм М1 полутвердый –это цветной прокат круглого сечения, изготовленный из ..
Кругляк медный d 10x2930 мм М1 полутвердый
Кругляк медный d 10x2930 мм М1 полутвердый –это цветной прокат круглого сечения, изготовленный из ..
Кругляк медный d 10x2980 мм М1 полутвердый
Кругляк медный d 10x2980 мм М1 полутвердый –это цветной прокат круглого сечения, изготовленный из ..