Лента нержавеющая AISI 304 и AISI 316L для спирально-навитых прокладок: выбор профиля, толщины и навивка
Спирально-навитые прокладки (СНП) обеспечивают надежную герметизацию фланцевых соединений при давлениях до 25 МПа и температурах до +600 °C. Разбираем, как правильно выбрать марку нержавеющей ленты (AISI 304, 304L, 316L, 321), толщину фольги и геометрию V-обра...
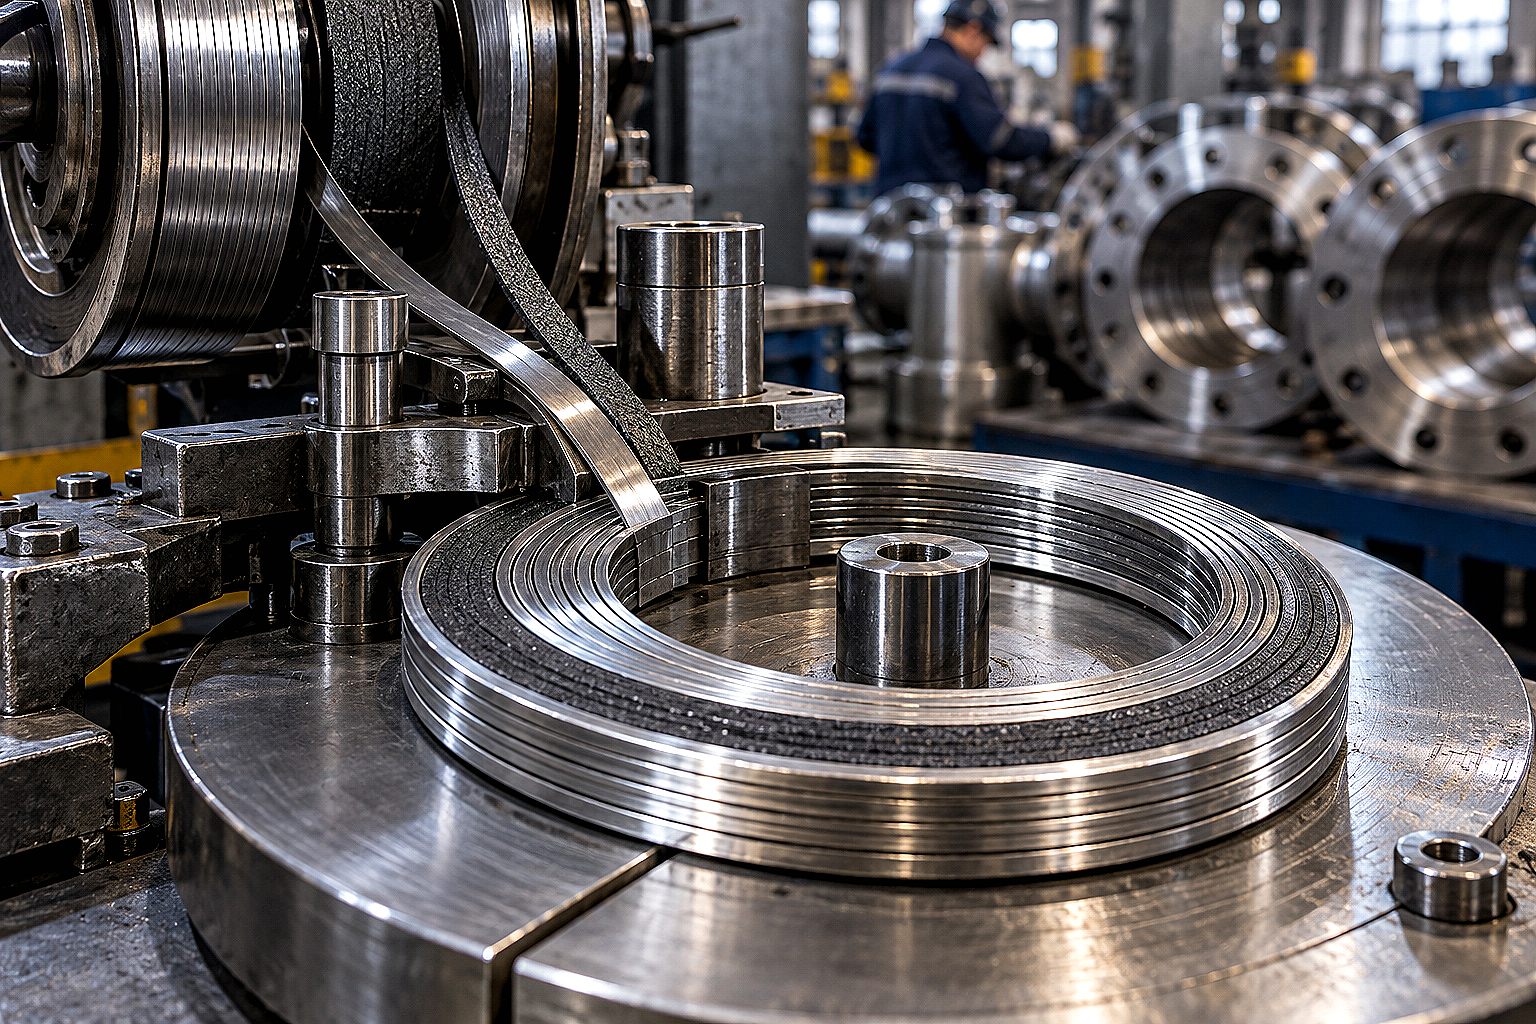
Спирально-навитые прокладки применяют во фланцевых соединениях, где уплотнение должно сохранять герметичность при перепадах давления и температуры. Их рабочая часть состоит из чередующихся витков профилированной металлической ленты и мягкого наполнителя - обычно терморасширенного графита или PTFE.
Нержавеющая лента формирует упругий каркас прокладки. От марки стали, толщины, состояния поставки и качества кромок зависят стабильность навивки и способность СНП компенсировать температурные деформации соединения.
Какие стандарты учитывать при изготовлении СНП
Требования к исходной холоднокатаной нержавеющей ленте можно задавать по ГОСТ 4986-79. Стандарт на готовую прокладку выбирают по проекту и типу фланцевого соединения. Это может быть ГОСТ Р 52376-2005, ASME B16.20, EN 1514-2 или техническая документация изготовителя.
ГОСТ Р 52376-2005 является российским национальным стандартом, поэтому в Казахстане его применяют, если он прямо указан в проекте, спецификации или договоре. Для фланцев по ГОСТ 33259 необходимо дополнительно проверить исполнение уплотнительной поверхности, номинальный диаметр и давление.
AISI 304 или AISI 316L: какую ленту выбрать
Марку нержавеющей стали выбирают не только по температуре, но и по составу рабочей среды. Учитывают хлориды, кислоты, сероводород, влажность, давление и продолжительность контакта.
| Параметр | AISI 304 | AISI 316L |
|---|---|---|
| Ближайший отечественный аналог | 08Х18Н10 | 03Х17Н14М3 |
| Основная особенность | Универсальная хромоникелевая сталь | Низкоуглеродистая сталь с добавкой молибдена |
| Типичные среды | Вода, пар, воздух, нейтральные нефтепродукты и слабоагрессивные среды | Хлоридсодержащие и более агрессивные среды при подтверждённой совместимости |
| Стойкость к питтинговой коррозии | Умеренная | Выше благодаря молибдену |
| Когда выбирать | Для стандартных условий, где применение подтверждено проектом | При повышенном содержании хлоридов и риске локальной коррозии |
Обозначения AISI и ГОСТ нельзя считать полностью взаимозаменяемыми: химический состав и допустимые примеси у ближайших аналогов могут отличаться. При ответственных поставках марку проверяют по сертификату, а при необходимости подтверждают методом PMI.
AISI 316L также нельзя автоматически назначать для любой среды с H₂S. Для сероводородных трубопроводов дополнительно учитывают парциальное давление газа, температуру, содержание хлоридов, pH и требования проекта.
Толщина ленты и V-образный профиль
Если прокладка изготавливается по ГОСТ Р 52376-2005, для металлической спирали применяют ленту толщиной 0,20–0,25 мм. Лента 0,15 или 0,18 мм может использоваться по другим стандартам либо технической документации производителя, но такие размеры нельзя считать универсальными.
Ширина исходной полосы зависит от высоты уплотнительного элемента, профиля роликов и конструкции навивочного станка. Поэтому в заказе её указывают по рабочему чертежу или технологической карте, а не выбирают только по диаметру прокладки.
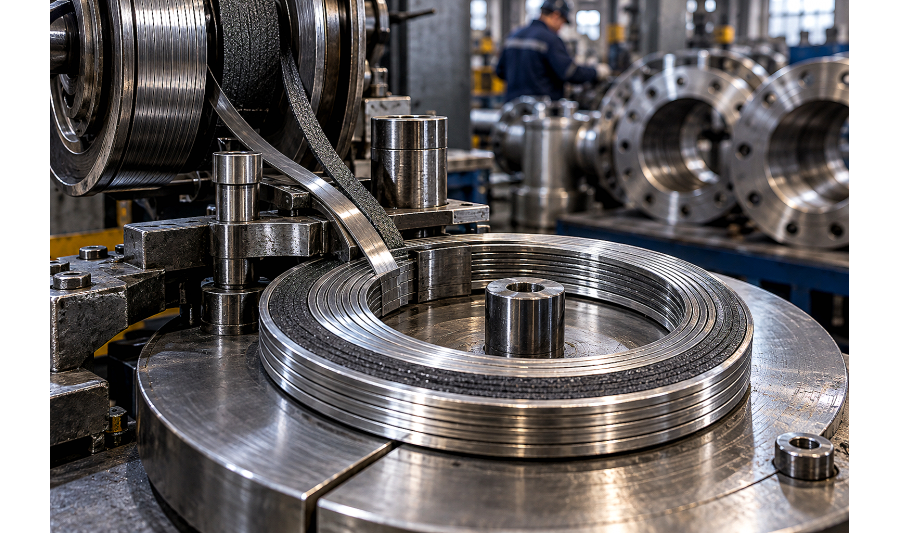
При навивке гладкая лента проходит через профилирующие ролики и получает V-образную форму. Такой профиль работает как пружина: сжимается при затяжке фланца и частично восстанавливает высоту при изменении температуры и давления.
Для стабильного профилирования обычно требуется мягкая отожжённая лента. Возможность применения полунагартованного материала проверяют пробной навивкой. Слишком твёрдая лента сильнее пружинит, хуже удерживает заданный профиль и может получить надрывы на вершине изгиба.
Выбор наполнителя и рабочей температуры
Предельную температуру нельзя определять только по марке нержавеющей стали. Её ограничивает вся конструкция СНП: наполнитель, рабочая среда, давление, наличие кислорода, материал колец и требования стандарта.
- Терморасширенный графит применяют для пара, нефтепродуктов и многих высокотемпературных сред. Для прокладок по ГОСТ Р 52376 плотность графита составляет 1,00 ± 0,10 г/см³, а толщина полосы наполнителя - 0,3–0,6 мм.
- PTFE выбирают при повышенных требованиях к химической стойкости, но его допустимая температура значительно ниже, чем у графита.
- Специальные наполнители применяют по документации изготовителя, если графит или PTFE не соответствуют условиям эксплуатации.
При выборе всегда ориентируются на наиболее чувствительный элемент прокладки. Жаростойкость металлической ленты сама по себе не означает, что готовая СНП может работать при той же температуре.
Как выполняется навивка СНП
- Подготавливают ленту. Проверяют марку стали, толщину, ширину, поверхность и состояние кромок.
- Формируют профиль. Ленту пропускают через ролики, контролируя симметрию V-образного изгиба.
- Навивают начальные металлические витки. Они стабилизируют уплотнительный элемент и фиксируются сваркой. Отдельное внутреннее ограничительное кольцо, если оно предусмотрено конструкцией, устанавливается как самостоятельная деталь.
- Подают наполнитель. Металл и графит или PTFE навиваются одновременно под установленным натяжением.
- Формируют наружные металлические витки. Их количество и способ фиксации определяются стандартом и технологической инструкцией изготовителя.
- Проверяют прокладку. Контролируют внутренний и наружный диаметры, высоту, равномерность навивки, положение наполнителя и качество сварных фиксаций.
Прокладку подбирают вместе с ответными деталями соединения. Типы уплотнительных поверхностей рассмотрены в материале про выбор нержавеющих фланцев по ГОСТ 33259, а требования к крепежу - в статье про шпильки и гайки для фланцевых соединений.
Что проверить при приёмке ленты
- Сертификат. Проверяют марку стали, номер партии или плавки и стандарт поставки.
- Толщину и ширину. Измерения выполняют в нескольких местах рулона или бобины.
- Кромки. Не допускаются надрывы, трещины, расслоения и заусенцы, способные повредить наполнитель.
- Поверхность. На ленте не должно быть глубокой коррозии, масла, окалины и следов загрязнения частицами углеродистой стали.
- Форму рулона. Проверяют телескопичность, замятые витки и повреждения торцов.
- Марку сплава. AISI 304 и AISI 316L практически невозможно надёжно различить визуально, поэтому для ответственных партий применяют PMI-анализ.
В заявке поставщику указывают марку и состояние стали, толщину, ширину, допуски, внутренний диаметр бобины, массу рулона, требования к кромкам и сертификату. Общие рекомендации приведены в статье о выборе нержавеющей ленты AISI.
Хранение и транспортировка
Бобины хранят в сухом помещении отдельно от углеродистой стали, сварочной пыли и абразивов. Рулоны фиксируют на втулках и защищают от смещения, замятия торцов и попадания влаги. Тип упаковки, применение влагопоглотителя и требования к транспортной таре согласовывают при заказе.
FAQ
Какая толщина нержавеющей ленты подходит для СНП?
Для прокладок по ГОСТ Р 52376 применяется металлическая лента толщиной 0,20–0,25 мм. Другие значения допускаются, если они установлены выбранным стандартом, чертежом или технической документацией производителя.
Всегда ли для среды с H₂S нужна AISI 316L?
Нет. AISI 316L обычно лучше сопротивляется локальной коррозии, но пригодность для сероводородной среды подтверждают с учётом температуры, давления, хлоридов, pH и требований проекта.
Можно ли использовать нагартованную ленту?
Только после проверки на профилирование и пробной навивки. Для стандартного производства СНП удобнее мягкая отожжённая лента, которая формуется без чрезмерного пружинения и надрывов.
От чего зависит рабочая температура СНП?
От материала металлической ленты и колец, наполнителя, рабочей среды, давления и конструкции соединения. Температуру нельзя назначать только по жаростойкости нержавеющей стали.
Вывод
Для изготовления СНП важно согласовать не только марку нержавеющей стали, но и толщину, ширину, состояние поставки, качество кромок и стандарт готовой прокладки. AISI 304 подходит для многих стандартных сред, а AISI 316L выбирают при повышенном риске хлоридной и локальной коррозии после проверки химической совместимости.
Компания АТЛАНТ Snab City поставляет сертифицированную нержавеющую сталь для промышленного производства и трубопроводного оборудования с доставкой по Алматы и регионам Казахстана. При заказе ленты для СНП необходимо передать менеджеру марку стали, толщину, ширину, состояние материала и требования к сертификату.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Нержавеющая лента 0,9 х 390 AISI 304
Лента нержавеющая обладает высокой степенью антикоррозийной стойкостью, долговечностью, сохранением ..
Нержавеющая лента 1 х 1250 AISI 304
Лента нержавеющая обладает высокой степенью антикоррозийной стойкостью, долговечностью, сохранением ..
Нержавеющая лента 1 х 400 12Х18Н10Т
Лента нержавеющая обладает высокой степенью антикоррозийной стойкостью, долговечностью, сохранением ..
Нержавеющая лента 1,2 х 40 12Х18Н9
Лента нержавеющая обладает высокой степенью антикоррозийной стойкостью, долговечностью, сохранением ..
Нержавеющая лента 1,2 х 400 08х17н5м3
Лента нержавеющая обладает высокой степенью антикоррозийной стойкостью, долговечностью, сохранением ..
Нержавеющая лента 1,2x520 08Х18Н10 (ЭИ119)
Лента нержавеющая обладает высокой степенью антикоррозийной стойкостью, долговечностью, сохранением ..
Нержавеющая лента 1,2х400 08Х17Н5М3 (ЭИ925)
Лента нержавеющая обладает высокой степенью антикоррозийной стойкостью, долговечностью, сохранением ..
Нержавеющая лента 1,3х75 08Х17
Лента нержавеющая обладает высокой степенью антикоррозийной стойкостью, долговечностью, сохранением ..
Нержавеющая лента 1,5х150 36НХТЮ (ЭИ702)
Лента нержавеющая обладает высокой степенью антикоррозийной стойкостью, долговечностью, сохранением ..
Нержавеющая лента 12Х18Н10Т 0,22 х 3,45
Лента нержавеющая обладает высокой степенью антикоррозийной стойкостью, долговечностью, сохранением ..
Нержавеющая лента 12Х18Н10Т 0,8 х 400
Лента нержавеющая обладает высокой степенью антикоррозийной стойкостью, долговечностью, сохранением ..
Нержавеющая лента 5x1500 08Х18Н10 (ЭИ119)
Лента нержавеющая обладает высокой степенью антикоррозийной стойкостью, долговечностью, сохранением ..