Труба бронзовая БрОЦС5-5-5 и БрАЖ9-4: выбор литых заготовок под втулки, расчет экономии и точение на ЧПУ
При серийном или ремонтном изготовлении подшипников скольжения, ходовых гаек и направляющих втулок в механических цехах Казахстана использование сплошного круга приводит к перерасходу дорогостоящего цветного металла. До 40–70% массы прутка превращается в струж...
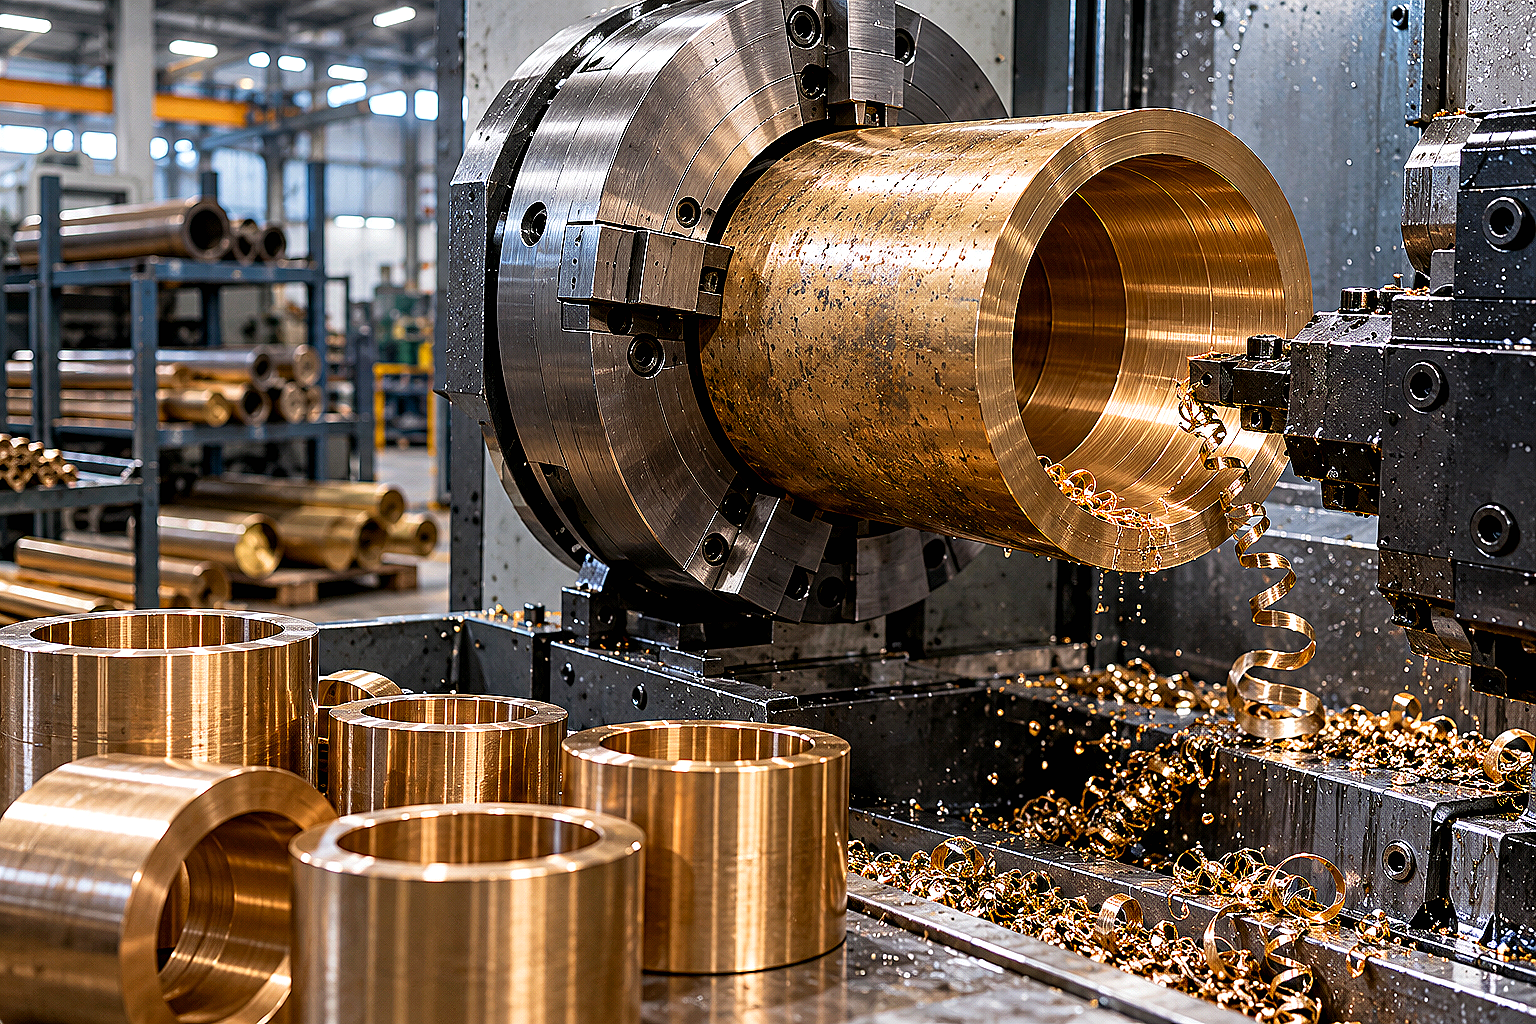
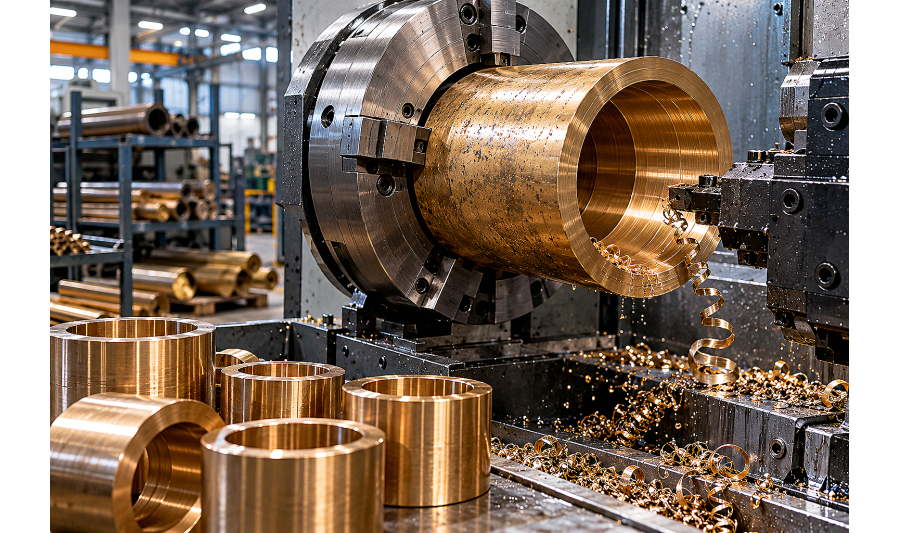
Для изготовления бронзовых втулок, направляющих и колец можно использовать не только сплошной круг, но и полые трубные заготовки. Если деталь имеет большое внутреннее отверстие, полая заготовка позволяет уменьшить расход бронзы и объём механической обработки. Особенно заметна разница при серийном производстве крупных втулок.
При выборе учитывают марку сплава, способ изготовления, наружный и внутренний диаметры, припуски на обработку. Для деталей из БрОЦС5-5-5 и БрАЖ9-4 важно также проверить стандарт или технические условия поставки: далеко не каждая бронзовая труба производится по одному и тому же ГОСТ. Разберём, когда полая заготовка выгоднее круга, как рассчитать массу и что учесть при точении на ЧПУ.
Когда бронзовая труба выгоднее сплошного круга
При изготовлении втулки из круглого прутка приходится удалять металл не только снаружи, но и из центральной части заготовки. Чем больше внутренний диаметр готовой детали, тем значительнее объём сверления и расточки.
Полая заготовка уже имеет отверстие. Это позволяет сократить количество удаляемого металла и в некоторых случаях уменьшить машинное время. Однако экономия зависит от стоимости полуфабриката, его размеров и необходимых припусков.
Полую заготовку особенно полезно рассматривать при изготовлении:
- крупных втулок скольжения для промышленного оборудования;
- направляющих и опорных втулок механизмов;
- втулок шарнирных соединений спецтехники;
- бронзовых колец и других деталей с большим центральным отверстием.
Для небольших втулок или единичных заказов сплошной круг иногда оказывается удобнее: он может быть доступнее по нужному размеру и не требует поиска специальной полой заготовки.
Расчёт экономии бронзы: круг против полой заготовки
Рассмотрим условный заказ на 10 бронзовых втулок с готовыми размерами: наружный диаметр 140 мм, внутренний 80 мм, длина 120 мм.
Для сравнения возьмём два варианта с одинаковым наружным диаметром заготовки 150 мм:
- сплошной круг диаметром 150 мм;
- полую заготовку наружным диаметром 150 мм и внутренним отверстием 70 мм.
Для расчёта принимаем плотность бронзы 8800 кг/м³. Массу круглой заготовки определяют по её объёму, а для полой из объёма наружного цилиндра вычитают объём отверстия.
| Показатель на 10 втулок | Сплошной круг | Полая заготовка |
|---|---|---|
| Исходный размер | Ø150 мм | Ø150×70 мм |
| Расчётная масса заготовок | 186,6 кг | 146,0 кг |
| Масса готовых деталей | 109,5 кг | 109,5 кг |
| Удаляемый металл в пересчёте на массу | 77,1 кг | 36,5 кг |
| Снижение массы заготовок | — | 40,6 кг (21,8%) |
Расчёт показывает геометрическую разницу. Длина каждой заготовки условно принята равной 120 мм, без дополнительных припусков на торцовку, пропилов и технологических потерь. Для реальной партии длину заготовки увеличивают с учетом выбранной технологии.
Снижение массы на 21,8% не означает такую же экономию себестоимости. Полая заготовка может стоить дороже за килограмм, а бронзовая стружка имеет возвратную стоимость. Для точного сравнения учитывают цену обоих полуфабрикатов, стоимость обработки, отходы и затраты на инструмент.
Тем не менее пример показывает главное преимущество: вместо удаления 77,1 кг бронзы при работе со сплошным кругом требуется удалить около 36,5 кг при использовании полой заготовки.
БрОЦС5-5-5 и БрАЖ9-4: какую бронзу выбрать для втулок
Марку бронзы выбирают по условиям работы готовой детали. Важны нагрузка, скорость скольжения, смазка, температура и материал сопряжённого вала. Нельзя определять допустимую нагрузку на втулку только по прочности или твёрдости сплава.
| Марка бронзы | Особенности | Что учитывать при выборе |
|---|---|---|
| БрОЦС5-5-5 | Оловянно-цинково-свинцовая бронза с антифрикционными свойствами | Условия смазки, нагрузку, скорость скольжения и требования к приработке |
| БрАЖ9-4 | Алюминиево-железистая бронза с более высокой прочностью | Контактные нагрузки, материал и твёрдость вала, условия трения |
Бронза БрОЦС5-5-5
Оловянно-цинково-свинцовую бронзу применяют для изготовления антифрикционных деталей, в том числе втулок скольжения. Свинцовая составляющая способствует обрабатываемости и приработке, однако не заменяет необходимую смазку.
В документации на литые трубы по ГОСТ 24301-93 используется обозначение БрО5Ц5С5. При заказе необходимо сверять обозначение марки с документом изготовителя и химическим составом, особенно если в коммерческом предложении указано распространённое обозначение БрОЦС5-5-5.
Бронза БрАЖ9-4
БрАЖ9-4 относится к алюминиево-железистым бронзам. Её рассматривают для механически нагруженных деталей, включая втулки и элементы шарнирных соединений. Однако более высокая прочность не означает, что такой сплав будет лучше работать в любой паре трения.
При выборе необходимо учитывать твёрдость и состояние сопряжённого вала, смазку и характер нагрузки. Допустимые параметры работы втулки определяются конструкцией узла и расчётом.
Химический состав деформируемой бронзы БрАЖ9-4 устанавливает ГОСТ 18175-78. При этом ГОСТ 1208-2014 на прессованные бронзовые трубы распространяется на марки БрАЖМц10-3-1,5 и БрАЖН10-4-4, а не на БрАЖ9-4. Поэтому полую заготовку БрАЖ9-4 следует заказывать с уточнением стандарта или технических условий изготовления.
Литые и прессованные бронзовые трубы: в чём различия
Полые бронзовые заготовки получают разными способами. От технологии производства зависят структура металла, доступные размеры, допуски и требования к последующей обработке.
- Горизонтальное непрерывное литьё. Позволяет получать полые заготовки для дальнейшей механической обработки. ГОСТ 24301-93 распространяется на предусмотренные им марки бронз и латуней, изготовленные этим способом, включая БрО5Ц5С5.
- Центробежное литьё. Применяется для получения полых отливок, в том числе крупного сечения. При выборе учитывают состояние внутренней поверхности и припуски на удаление технологического слоя.
- Прессование. Используется для изготовления труб из соответствующих деформируемых бронз. ГОСТ 1208-2014 устанавливает требования к прессованным трубам предусмотренных им марок.
Ни один способ производства не гарантирует полного отсутствия внутренних дефектов. Качество заготовки оценивают по требованиям стандарта или ТУ, документам изготовителя и предусмотренным методам контроля.
Особенно важно не путать стандарт на химический состав бронзы со стандартом на готовую трубу. Марка сплава сама по себе не подтверждает способ производства, геометрические допуски и состояние поставки.
Припуски и точение бронзовых втулок на ЧПУ
Перед подготовкой управляющей программы технолог проверяет размеры заготовки и чертёж детали. Для полой трубы необходимо учитывать наружный и внутренний припуски, овальность, разностенность и состояние поверхностей после литья.
Универсального припуска 2 или 5 мм для всех бронзовых труб не существует. Его выбирают по способу изготовления, фактическим отклонениям размеров и требованиям к готовой детали.
При обработке есть различия между сплавами:
- БрОЦС5-5-5 обычно обеспечивает сравнительно хорошую обрабатываемость резанием, в том числе благодаря свинцовой составляющей.
- БрАЖ9-4 требует внимательного выбора режущего инструмента и режимов с учётом прочности материала и условий обработки.
Скорость резания, подачу, глубину прохода и необходимость СОЖ выбирают по рекомендациям производителя инструмента и возможностям станка. Для литой заготовки дополнительно учитывают возможную неоднородность поверхностного слоя.
При изготовлении втулок важно правильно выбрать схему закрепления. Чрезмерный зажим тонкостенной заготовки может вызвать деформацию, которая проявится после снятия детали с патрона.
Что учесть при посадке бронзовой втулки
В машиностроении бронзовые втулки нередко устанавливают в корпус с натягом. При запрессовке внутренний диаметр может уменьшиться, поэтому окончательные размеры определяют с учетом конструкции втулки, материала корпуса и требуемого рабочего зазора.
Посадки H7/p6, H7/r6 и другие сочетания полей допусков нельзя назначать универсально. Они выбираются конструктором по условиям работы соединения.
Если предусмотрены смазочные канавки, их расположение и форма должны соответствовать схеме подачи смазки. Вывод канавок к торцам может увеличивать утечку масла, но конкретное решение зависит от конструкции подшипника.
Для ответственных узлов окончательную обработку внутреннего диаметра иногда выполняют после запрессовки втулки в корпус. Необходимость такой операции должна быть предусмотрена технологией изготовления.
Как проверить бронзовую трубную заготовку при получении
Перед запуском в производство важно убедиться, что поставленный материал соответствует заказу и чертежу будущей детали.
- Проверьте марку бронзы. Сопоставьте обозначение сплава и химический состав с документом о качестве.
- Уточните стандарт или ТУ. Проверьте, относятся ли они к конкретному способу изготовления трубы.
- Измерьте размеры. Сверьте наружный и внутренний диаметры, толщину стенки, длину и предусмотренные допуски.
- Оцените геометрию. Проверьте овальность, разностенность и наличие достаточного припуска на обработку.
- Осмотрите поверхности и торцы. Обратите внимание на видимые трещины, раковины, включения и другие дефекты.
Для ответственных деталей могут потребоваться дополнительные методы контроля, предусмотренные чертежом или технической документацией. Нельзя считать отсутствие видимых дефектов подтверждением полной однородности литой заготовки.
Часто задаваемые вопросы
Ответы на популярные запросы
Обычно её выгодно рассматривать для втулок с большим внутренним отверстием, особенно при серийном производстве. Экономия зависит от разницы массы заготовок, цены за килограмм, стоимости обработки и возвратной стружки. При небольших партиях сплошной круг может оказаться доступнее.
ГОСТ 1208-2014 не предусматривает изготовление прессованных труб марки БрАЖ9-4. Он распространяется на трубы БрАЖМц10-3-1,5 и БрАЖН10-4-4. Для полой заготовки БрАЖ9-4 необходимо уточнить стандарт или технические условия изготовителя.
Из площади наружного круга вычитают площадь внутреннего отверстия, затем результат умножают на длину и плотность бронзы. Все размеры предварительно переводят в метры. Для точного расчёта используют плотность конкретного сплава и фактические размеры заготовки.
Припуск зависит от способа литья, размеров, овальности, разностенности и требований к готовой поверхности. Для центробежнолитой заготовки может потребоваться удаление внутреннего технологического слоя. Конкретные значения определяют по документации и фактическим размерам заготовки.
БрОЦС5-5-5 — оловянно-цинково-свинцовая бронза с антифрикционными свойствами. БрАЖ9-4 — алюминиево-железистая бронза с более высокой прочностью. Для втулки выбор зависит от нагрузки, скорости скольжения, смазки и материала сопряжённого вала, а не только от марки сплава.
Укажите марку бронзы, наружный и внутренний диаметры, длину, количество, способ изготовления и стандарт или ТУ, если они определены проектом. Для заготовок под точение желательно приложить чертёж готовой втулки и согласованные припуски на обработку.
Вывод
Полая бронзовая заготовка может существенно сократить расход металла и объём расточки по сравнению со сплошным кругом. Но перед закупкой важно сравнить не только массу, но и стоимость полуфабриката, необходимые припуски и затраты на обработку. Марку бронзы, способ изготовления и размеры выбирают по чертежу втулки и условиям её работы.
В АТЛАНТ Snab City в Алматы можно уточнить ассортимент и возможность поставки бронзового проката для изготовления втулок и других деталей. Для подготовки предложения передайте менеджеру марку сплава, размеры заготовки, количество и требования к стандарту поставки. Наличие конкретных марок и типоразмеров бронзовых труб, а также возможность поставки по Казахстану необходимо согласовать до оформления заказа.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Кругляк бронзовый 85 мм БрАЖ9-4
Кругляк бронзовый 85 мм БрАЖ9-4 – это прутья из бронзы поперечного круглого сечения. Круг бронзов..
Кругляк бронзовый 90 мм БрАЖ9-4
Кругляк бронзовый 90 мм БрАЖ9-4 – это прутья из бронзы поперечного круглого сечения. Круг бронзов..
Кругляк бронзовый 100 мм БрАЖ9-4
Кругляк бронзовый 100 мм БрАЖ9-4 – это прутья из бронзы поперечного круглого сечения. Круг бронзо..
Кругляк бронзовый 110 мм БрАЖ9-4
Кругляк бронзовый 110 мм БрАЖ9-4 – это прутья из бронзы поперечного круглого сечения. Круг бронзо..
Кругляк бронзовый 160 мм БрОЦС5-5-5
Кругляк бронзовый 160 мм БрОЦС5-5-5 – это прутья из бронзы поперечного круглого сечения. Круг бро..

Труба бронзовая БрАЖМц10-3-1,5 75х17,5
Бронзовая труба отличает гибкость, пластичностью, химическая инертность, прочность, устойчиво..