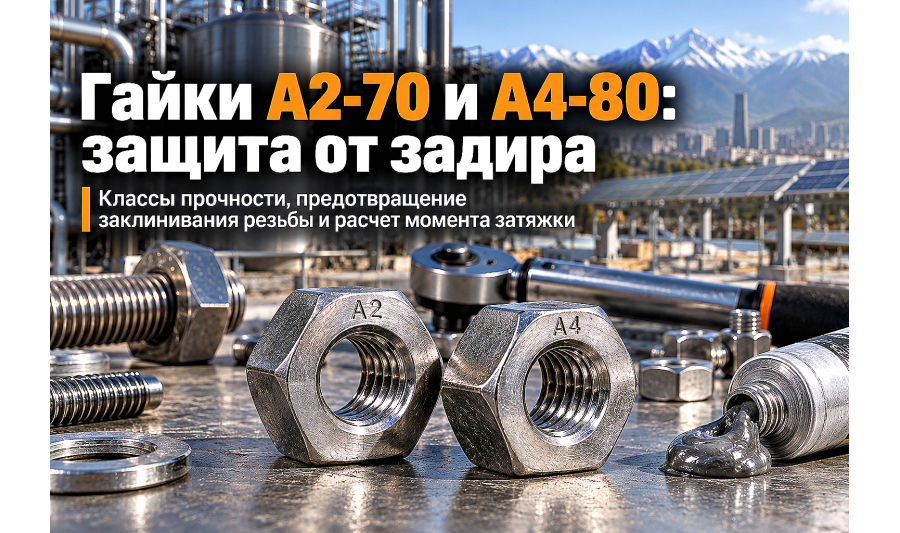
Гайки нержавеющие А2-70 и А4-80: выбор классов прочности, защита от задира резьбы (galling) и правила затяжки
Разбираем подбор нержавеющих гаек А2-70 и А4-80: физику холодного схватывания резьбы (galling), таблицы моментов затяжки, подбор противозадирных паст и правила сборки ответственных узлов в Казахстане.
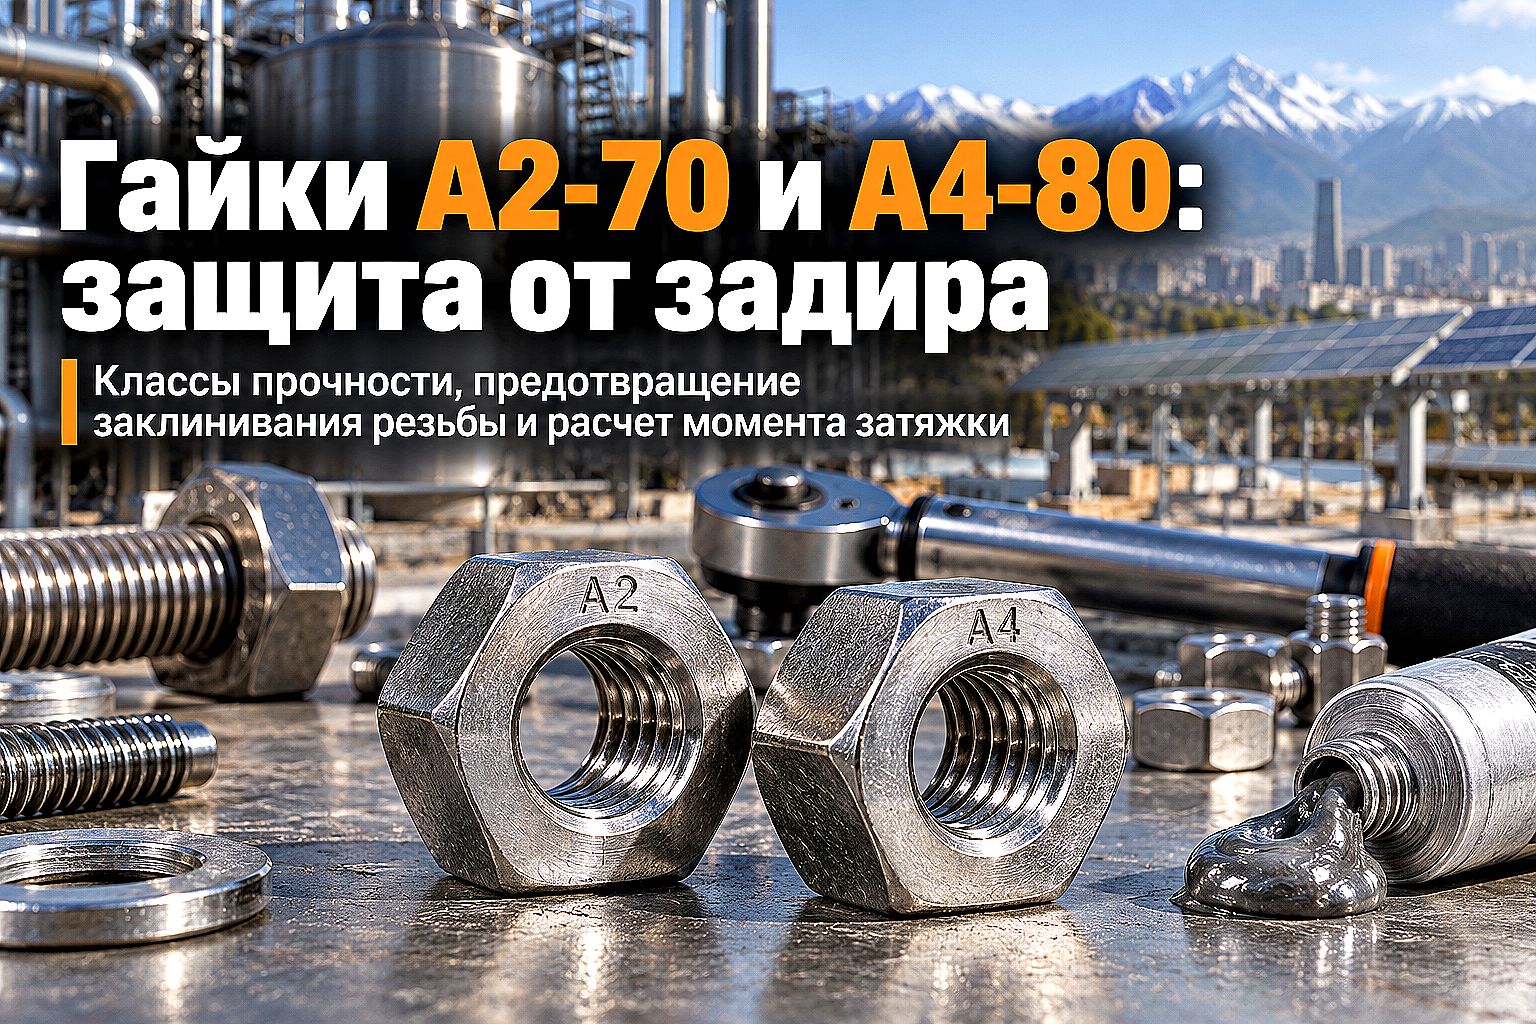
Сборка технологических трубопроводов, каркасов навесных вентилируемых фасадов, опор солнечных электростанций, емкостей пищевых производств и насосных станций в Казахстане требует коррозионностойкого крепежа. Обычный оцинкованный болтокомплект во влажной или слабоагрессивной среде начинает ржаветь уже через 2–3 сезона, загрязняя конструкцию потеками гидроксида железа.
Нержавеющие гайки из аустенитных сталей марок А2 (AISI 304) и А4 (AISI 316) обеспечивают химическую инертность на протяжении 30–50 лет. Однако монтажники и снабженцы регулярно сталкиваются со специфической проблемой: при закручивании гайковертом резьба мгновенно «закусывает» намертво, не доходя до проектного упора. Разберем технические параметры нержавеющих гаек, физику заклинивания резьбы и правила безаварийного монтажа.
Классы прочности нержавеющих гаек по ГОСТ ISO 3506-2
В отличие от крепежа из углеродистой стали, где прочность обозначается цифрами (8, 10, 12), маркировка нержавеющих гаек состоит из буквы марки стали и двузначного числа предела прочности при растяжении (деленного на 10).
- А2-50 и А4-50: гайки в мягком отожженном состоянии с минимальным пределом прочности 500 МПа. Применяются в ненагруженных декоративных и приборных соединениях малых диаметров (до М5).
- А2-70 и А4-70: базовый промышленный стандарт с пределом прочности 700 МПа. Прокат упрочнен холодной деформацией (наклепом) в процессе объемной высадки. Совместим по нагрузкам с болтами нормальной прочности класса 6.8 и 8.8.
- А2-80 и А4-80: высокопрочный аустенитный крепеж с пределом прочности 800 МПа и повышенным пределом текучести. Применяется в тяжелонагруженных фланцевых узлах, насосных агрегатах и конструкциях, работающих под высоким вибрационным напором.
При комплектации узла класс прочности гайки обязан быть не ниже класса сопрягаемого болта или резьбовой шпильки. Если на шпильку А4-80 накрутить мягкую гайку А4-50, при затяжке динамометрическим ключом произойдет срез внутренней резьбы гайки.
Почему «заваривается» нержавеющая резьба: физика эффекта Galling
Главная технологическая сложность нержавеющего крепежа — склонность к фрикционному задиру и холодному схватыванию (в международной инженерной практике — Galling или галлообразование). В отличие от углеродистой стали, аустенитные сплавы обладают низкой теплопроводностью, высоким коэффициентом линейного расширения и тончайшей поверхностной оксидной пленкой Cr₂O₃ толщиной всего несколько нанометров.
В процессе скоростного закручивания гайки ударным гайковертом в зоне микроконтактов витков резьбы происходят следующие процессы:
- Разрушение защитной оксидной пленки: точечное контактное давление на микронеровностях резьбы сдирает защитный слой оксида хрома, обнажая чистый химически активный металл.
- Локальный мгновенный перегрев: из-за плохой теплопроводности нержавеющей стали тепло трения не рассеивается в массу детали, а разогревает контактные площадки витков до +400...+600 °C за доли секунды.
- Пластическая диффузия и схватывание: микровыступы гребней резьбы болта и впадин гайки мгновенно свариваются на молекулярном уровне. Попытка довернуть или открутить такую гайку приводит к вырыву кусков металла, срезу резьбы или скручиванию тела болта.
Заклинивший узел невозможно разобрать гаечным ключом: заклинившую нержавеющую пару приходится срезать углошлифовальной машиной или срубать гайкорезом, повреждая сопрягаемые детали конструкции.
Таблица моментов затяжки нержавеющих гаек А2-70 и А4-80
Затягивать нержавеющий крепеж «до упора на глаз» категорически запрещено. Превышение расчетного момента вызывает пластическую вытяжку болта, а недотяг приводит к раскрытию стыка под ветровой или технологической нагрузкой. В таблице приведены рекомендуемые моменты затяжки (Н·м) для метрической резьбы с крупным шагом при использовании противозадирной смазки (коэффициент трения μ = 0,12–0,14):
| Диаметр резьбы | Шаг резьбы, мм | Момент затяжки А2-70 / А4-70 (Н·м) | Момент затяжки А2-80 / А4-80 (Н·м) | Макс. осевое усилие затяжки, кН |
|---|---|---|---|---|
| М6 | 1,00 | 7,3 | 9,8 | 6,0 |
| М8 | 1,25 | 17,5 | 23,5 | 11,0 |
| М10 | 1,50 | 35,0 | 47,0 | 17,5 |
| М12 | 1,75 | 60,0 | 80,0 | 25,5 |
| М16 | 2,00 | 145,0 | 195,0 | 48,0 |
| М20 | 2,50 | 285,0 | 380,0 | 75,0 |
| М24 | 3,00 | 490,0 | 650,0 | 108,0 |
Для сухой резьбы без смазки (μ = 0,20–0,30) расчетный крутящий момент возрастает на 30–40%, однако риск заклинивания резьбы при сухой сборке приближается к 90% даже при ручном нажиме.
Основные типы нержавеющих гаек и сферы их применения
На складе АТЛАНТ Snab City в Алматы нержавеющий крепеж представлен линейкой специализированных стандартов DIN под конкретные условия монтажа:
- Гайка шестигранная DIN 934 (ISO 4032): базовая гайка нормальной высоты (0,8d). Применяется для сборки несущих каркасов, соединения через нержавеющие фланцы и монтажа технологического оборудования. Рекомендуется использовать совместно с болтами по стандарту DIN 933.
- Гайка самоконтрящаяся DIN 985 (ISO 10511): низкая гайка с полиамидным (нейлоновым) стопорным кольцом. Полимерный вкладыш плотно обжимает резьбу, исключая самоотвинчивание при циклической вибрации от работы насосов, вентиляторов и компрессоров. Рабочий диапазон температур ограничен стойкостью нейлона (от -50 до +120 °C). Подробнее о стопорных метизах читайте в обзоре самоконтрящихся гаек.
- Гайка с зубчатым фланцем DIN 6923 (EN 1661): монолитная конструкция с широким опорным буртиком и радиальной насечкой. Заменяет связку «гайка + увеличенная шайба», равномерно распределяет контактное давление и предотвращает продавливание тонколистовых металлоконструкций.
- Гайка колпачковая DIN 1587: глухая шестигранная гайка со сферическим куполом. Защищает выступающий конец резьбы от скопления грязи, механических повреждений и исключает травмирование персонала на объектах пищевой промышленности, в бассейнах и детских игровых комплексах.
5 правил монтажа нержавеющего крепежа без заклинивания
Чтобы исключить брак и задиры при монтаже конструкций из нержавеющей стали на объектах в Казахстане, монтажные бригады обязаны соблюдать технологический регламент:
- Ограничение скорости вращения инструмента: категорически запрещено закручивать нержавеющие гайки высокоскоростными импульсными винтовертами (импактами). Скорость монтажа не должна превышать 200–300 об/мин. При приближении к упору докручивание выполняется вручную.
- Обязательное применение противозадирных паст (Anti-Seize): перед наживлением гайки на резьбу наносится тонкий слой монтажной смазки на основе никеля, дисульфида молибдена (MoS₂), синтетического воска или керамики. Смазка выдерживает контактные давления до 1500 МПа и разделяет соприкасающиеся юбки витков.
- Использование разнородных пар сплавов: проверенный инженерный метод предотвращения галлообразования — комплектация болта А2 гайкой из стали А4 (или наоборот). Разница в кристаллической микроструктуре и твердости сплавов снижает склонность к адгезионному схватыванию в 4–5 раз.
- Контроль чистоты и геометрии резьбы: попадание цементной пыли, песка или металлической стружки в резьбовой зазор многократно увеличивает сухое трение. Перед сборкой резьба очищается и продувается сжатым воздухом.
- Затяжка поверенным динамометрическим ключом: финальное усилие контролируется по шкале инструмента, не допуская перетяжки за пределы текучести материала. По сопряжению силовых узлов ориентируйтесь на руководство по классам прочности болтов. Если узел собирается тонколистовым методом, изучите специфику нержавеющих вытяжных заклепок.
Ошибки при закупке и монтаже в условиях Казахстана
На строительных и промышленных объектах Алматы и регионов РК снабженцы нередко совершают типовые ошибки:
- Замена стали А4 на А2 в приморских и засоленных зонах: крепеж марки А2 быстро покрывается точечной питтинговой коррозией в присутствии хлоридов (на побережье Каспия, объектах водоочистки с хлорированием и химических комбинатах). В таких средах обязательна молибденсодержащая сталь А4.
- Контакт нержавеющей гайки с оцинкованным черным болтом: прямой контакт нержавейки и углеродистой стали в присутствии влаги образует гальванопару. Цинк и железо выступают анодом и интенсивно разрушаются электрохимической коррозией.
- Повторное использование гаек DIN 985: после однократного откручивания полиамидное кольцо теряет упругость и профиль резьбы, снижая удерживающий момент самоконтрения на 60–70%.
FAQ: частые вопросы по нержавеющим гайкам
Чем принципиально отличаются нержавеющие гайки А2 и А4?
Сплав А2 (AISI 304) содержит 18% хрома и 8–10% никеля, обеспечивая отличную стойкость к пресной воде, атмосферным осадкам и пищевым средам. Сплав А4 (AISI 316) дополнительно легирован 2–3% молибдена, что придает металлу абсолютную стойкость к соленой морской воде, растворам кислот, хлору и противогололедным реагентам.
Какую смазку использовать для защиты нержавеющей резьбы от задира?
Для сборки нержавеющего крепежа применяются специализированные противозадирные пасты (Anti-Seize): никелевые, керамические (для температур до +1200 °C) или пищевые пасты с допуском NSF H1 (для линий пищепрома и фармацевтики). Обычный солидол или машинное масло не выдерживают точечного контактного давления и выдавливаются из зоны сопряжения.
Притягиваются ли нержавеющие гайки А2 магнитом?
В исходном отожженном состоянии аустенитная сталь А2 немагнитна. Однако в процессе холодной объемной штамповки на гайковысадочных автоматах и нарезки резьбы металл испытывает наклеп, вызывающий частичный фазовый переход аустенита в мартенсит деформации. Поэтому готовая нержавеющая гайка А2-70 может слабо или умеренно притягиваться постоянным магнитом, сохраняя при этом все антикоррозионные свойства.
Можно ли использовать нержавеющую гайку А2 с оцинкованной шайбой?
Не рекомендуется. При наличии атмосферной влаги или конденсата контакт разнородных металлов с разным электрохимическим потенциалом приводит к контактной гальванической коррозии: цинковое покрытие шайбы быстро растворится, после чего начнется ускоренная коррозия черной стали под шайбой. Весь пакет крепежа (болт, гайка, шайба) должен быть выполнен из нержавеющей стали одной марки.
Вывод
Нержавеющие гайки марок А2-70 и А4-80 — это надежный конструкционный крепеж, гарантирующий долговечность и коррозионную стойкость ответственных строительных и технологических узлов. Предотвращение эффекта холодного сваривания достигается соблюдением регламента затяжки: ограничением скорости вращения инструмента, обязательным нанесением противозадирных монтажных паст и контролем момента динамометрическим ключом.
Компания АТЛАНТ Snab City поставляет со склада в Алматы полный сортамент нержавеющего крепежа стандартов DIN 934, DIN 985, DIN 6923, DIN 1587 и сопутствующих метизов из сталей А2 и А4 с заводскими сертификатами соответствия и оперативной доставкой по всему Казахстану.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Жаропрочная труба 15Х5М 102 мм ГОСТ 9941-81
Характеристики трубы жаропрочной: способность не терять свою устойчивость и эксплуатационные характе..
Жаропрочная труба 15Х5М 108 мм ГОСТ 9941-81
Характеристики трубы жаропрочной: способность не терять свою устойчивость и эксплуатационные характе..
Жаропрочная труба 15Х5М 114 мм ГОСТ 9941-81
Характеристики трубы жаропрочной: способность не терять свою устойчивость и эксплуатационные характе..
Жаропрочная труба 15Х5М 12 мм ГОСТ 9941-81
Характеристики трубы жаропрочной: способность не терять свою устойчивость и эксплуатационные характе..
Жаропрочная труба 15Х5М 127 мм ГОСТ 9941-81
Характеристики трубы жаропрочной: способность не терять свою устойчивость и эксплуатационные характе..
Жаропрочная труба 15Х5М 133 мм ГОСТ 9941-81
Характеристики трубы жаропрочной: способность не терять свою устойчивость и эксплуатационные характе..
Жаропрочная труба 15Х5М 138 мм ГОСТ 9941-81
Характеристики трубы жаропрочной: способность не терять свою устойчивость и эксплуатационные характе..
Жаропрочная труба 15Х5М 140 мм ГОСТ 9941-81
Характеристики трубы жаропрочной: способность не терять свою устойчивость и эксплуатационные характе..