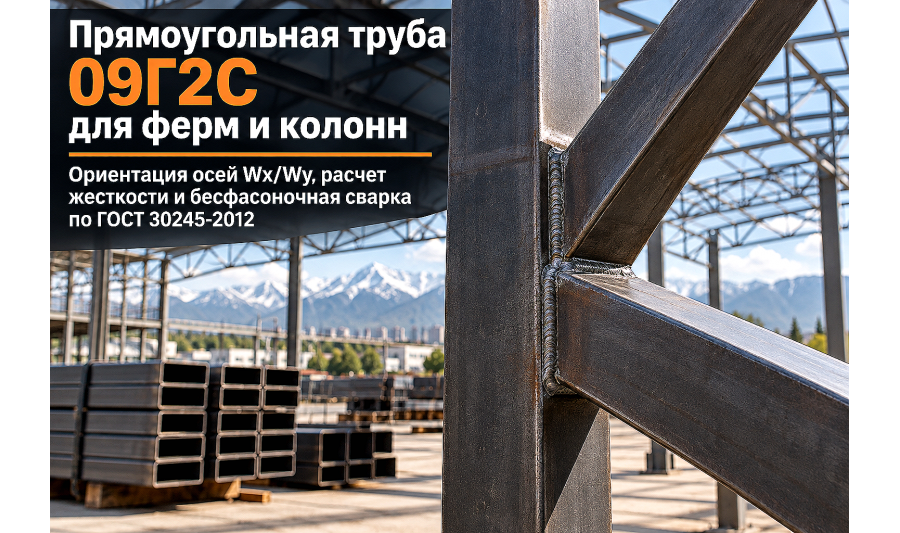
Прямоугольная профильная труба 09Г2С для ферм и колонн: расчет жесткости, ориентация осей и монтаж в сейсмозоне
Разбираем инженерные правила подбора прямоугольной профильной трубы из стали 09Г2С по ГОСТ 30245-2012 для несущих ферм, колонн и ригелей в Казахстане. Объясняем ориентацию осей Wx/Wy, расчет на прогиб, узлы бесфасоночной сварки и защиту от скрытого брака на об...
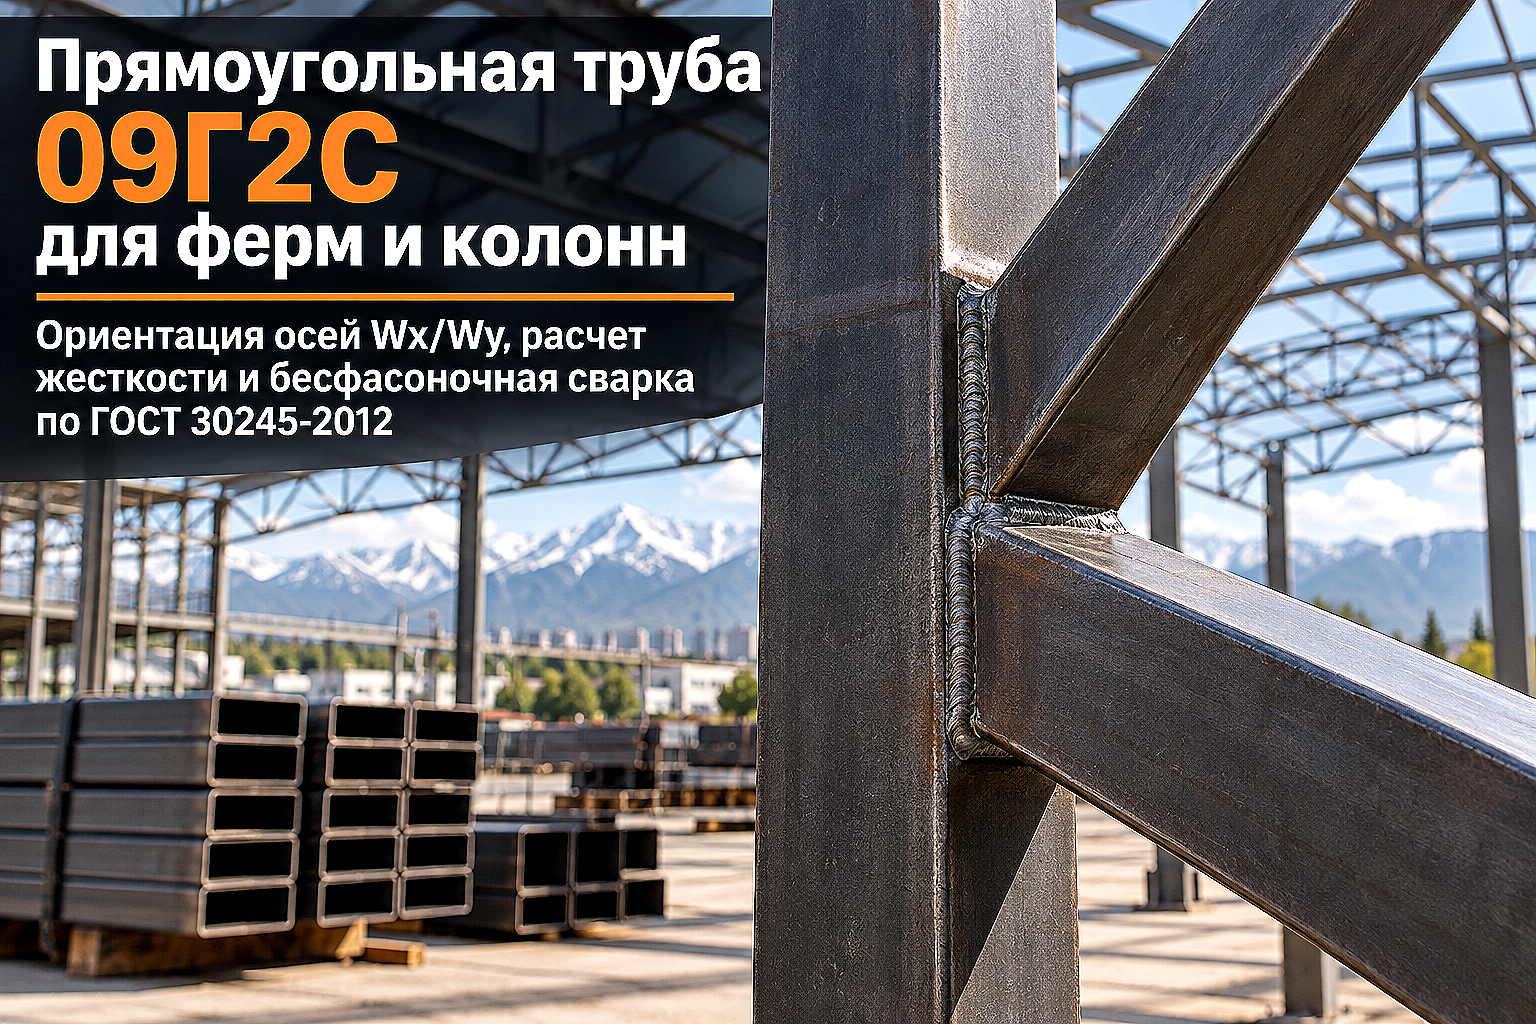
При возведении большепролетных ангаров, логистических терминалов, производственных цехов и навесов в Алматы стальной каркас испытывает совместное воздействие снеговых мешков, шквального ветра и динамических сейсмических колебаний интенсивностью до 9–10 баллов по шкале MSK-64.
Прямоугольная профильная труба (замкнутый гнутосварной профиль) является базовым элементом поясов стропильных ферм и составных колонн. Благодаря асимметричной геометрии сечения она позволяет направить максимальный момент сопротивления строго в плоскость действия изгибающих нагрузок без лишнего расхода металла.
Однако ошибка в выборе марки стали, неправильная ориентация главных осей инерции или локальный прожог тонкой стенки при монтаже приводят к потере устойчивости фермы и аварийному прогибу покрытия еще до сдачи объекта технадзору.
ГОСТ 30245-2012 против ГОСТ 8645-68: стандарты для несущих каркасов
На металлобазах Казахстана прямоугольный трубный прокат представлен двумя ключевыми стандартами, которые принципиально различаются по своему назначению и требованиям к металлу.
ГОСТ 8645-68 регламентирует сортамент общемашиностроительных электросварных труб малых и средних размеров. Этот стандарт допускает поставку проката без обязательного контроля ударной вязкости при отрицательных температурах и ориентирован на мебель, ограждения и ненагруженные конструкции.
Для несущих строительных каркасов стандартом выступает ГОСТ 30245-2012 (профили стальные гнутые замкнутые сварные для строительных конструкций). Прокат по этому стандарту проходит строгий контроль радиусов скругления углов, гарантирует плотный провар продольного шва с коэффициентом прочности не менее 0,8–0,95 и поставляется с заводским снятием внутренних остаточных напряжений формовки.
- Размерный ряд по ГОСТ 30245-2012: от 50×30 до 400×200 мм с толщиной стенки от 3,0 до 14,0 мм;
- Качество продольного шва: 100% неразрушающий контроль (УЗК или вихретоковый метод);
- Геометрия углов: внешний радиус скругления R не превышает 2,0–3,0t, что обеспечивает максимальную жесткость полок при примыкании раскосов.
Почему для сейсмозоны Алматы обязательна сталь 09Г2С (С345)
Рядовая углеродистая сталь марки Ст3сп5 (класс С255) обладает пределом текучести 245–255 МПа и при зимних температурах ниже -20 °C переходит в хрупкое состояние. При сейсмическом знакопеременном толчке в зоне сварных узлов тонкостенной фермы из Ст3 мгновенно образуются хрупкие усталостные микротрещины.
Низколегированная конструкционная сталь 09Г2С (класс прочности С345 по ГОСТ 27772-2021) легирована марганцем (до 1,3–1,7%) и кремнием (до 0,5–0,8%). Она сохраняет гарантированную ударную вязкость KCU/KCV до 34 Дж/см² при морозах до -40 °C и имеет предел текучести не менее 325–345 МПа.
Использование профильной трубы из стали 09Г2С снижает общую металлоемкость стропильной системы на 18–25% по сравнению со сталью Ст3, одновременно снижая массу кровли и динамические инерционные нагрузки на фундамент.
Ориентация главных осей инерции Wx и Wy: как не перепутать плоскость изгиба
Главное преимущество прямоугольной трубы перед квадратной — наличие двух различных моментов сопротивления относительно взаимно перпендикулярных осей X-X и Y-Y. Момент сопротивления Wx вдоль большей стороны H в 1,5–3 раза превышает показатель Wy вдоль малой стороны B.
При сборке поясов ферм прямоугольную трубу ориентируют большей стороной H строго в вертикальной плоскости действия изгибающего момента от веса кровли и снега. Меньшая сторона B обеспечивает устойчивость пояса из плоскости фермы за счет раскрепления прогонами и связями.
Если монтажники по ошибке положат трубу 120×80×4 мм плашмя (горизонтально), расчетный момент сопротивления W упадет со 46,2 см³ до 34,1 см³. В результате прогиб пояса под расчетной нагрузкой вырастет более чем в 1,8 раза, вызвав провисание кровельного покрытия.
Сравнительная таблица типоразмеров прямоугольных труб ГОСТ 30245-2012
| Типоразмер (H×B×t), мм | Марка стали | Масса 1 м, кг | Момент сопротивления Wx, см³ | Момент сопротивления Wy, см³ | Типовая область применения |
|---|---|---|---|---|---|
| 60×40×3.0 | 09Г2С / С345 | 4.31 | 8.45 | 6.32 | Раскосы и стойки ферм пролетом 12–18 м, стеновые фахверки |
| 80×40×3.5 | 09Г2С / С345 | 6.07 | 15.22 | 9.14 | Прогоны кровли с шагом 3 м, раскосы тяжелонагруженных ферм |
| 100×60×4.0 | 09Г2С / С345 | 9.34 | 30.12 | 20.85 | Верхний и нижний пояса ферм пролетом 18–24 м, стойки навесов |
| 120×80×5.0 | 09Г2С / С345 | 14.65 | 58.40 | 43.10 | Пояса большепролетных ферм 24–30 м, колонны одноэтажных зданий |
| 140×100×6.0 | 09Г2С / С345 | 20.92 | 97.50 | 75.40 | Несущие колонны высотой до 6 м, тяжелые кровельные ригели |
| 160×120×6.0 | 09Г2С / С345 | 24.69 | 138.20 | 111.40 | Колонны складов с кран-балками до 5 т, межэтажные ригели |
| 200×120×8.0 | 09Г2С / С345 | 37.11 | 248.50 | 172.10 | Главные колонны складов, опорные рамы промышленного оборудования |
Узлы примыкания: бесфасоночная сварка типа «Молодечно»
В современных металлоконструкциях 85% стропильных ферм из прямоугольных и квадратных труб собирают по бесфасоночной схеме (серия «Молодечно»). Элементы решетки (раскосы и стойки) приваривают напрямую к полкам поясов без использования промежуточных стальных пластин-фасонок.
Для сборки бесфасоночного узла торцы раскосов обрезают под расчетными углами (обычно 35–55°) на ленточнопильных станках или установках плазменной резки с ЧПУ. Подгонка должна обеспечивать равномерный сварочный зазор не более 1,5–2,0 мм по всему периметру примыкания.
- Ширина элементов решетки: ширина раскоса B_р должна составлять не менее 0,6 и не более 0,85 от ширины пояса B_п для обеспечения качественного наложения углового шва;
- Толщина стенки пояса: для предотвращения продавливания полки пояса раскосом толщина стенки пояса t_п должна быть не менее толщины стенки раскоса t_р;
- Сварочные материалы: полуавтоматическая сварка в смеси Ar+CO₂ сплошной омедненной проволокой Св-08Г2С (ER70S-6) с катетом шва k_f = 1,2–1,5t_р.
Перед началом серийной сборки ознакомьтесь с материалом о проектировании ферм из профильной трубы и правилами высокоточной резки труб под углом 45 градусов.
Ошибки при раскрое, сварке и антикоррозийной защите
На строительных объектах Алматы монтажные бригады регулярно допускают технологические нарушения, снижающие ресурс несущего каркаса.
1. Ручная резка болгаркой без шаблонов. Косой рез абразивным кругом оставляет зазоры до 5–8 мм. Сварщик вынужден заваривать щели на повышенном токе, что вызывает локальный перегрев, прожиг стенки и внутренние усадочные напряжения в узле.
2. Сплошной поперечный шов на поясе. Наложение сплошного кольцевого поперечного шва поперек растянутого нижнего пояса фермы создает концентратор напряжений. Поперечные швы должны отступать от узлов примыкания раскосов минимум на 150–200 мм.
3. Негерметичные торцы колонн и поясов. Открытый торец замкнутого профиля накапливает дождевую воду и конденсат. При замерзании вода расширяется и разрывает прямоугольную трубу по продольному шву. Все торцы должны наглухо завариваться стальными заглушками толщиной не менее 4–6 мм.
Дополнительную информацию о нормативных марках стали для каркасов вы найдете в статье о строительных сталях по ГОСТ 27772-2021, а нюансы контроля швов описаны в руководстве по сварке металлоконструкций на объекте.
Чек-лист входного контроля и приемки прямоугольных труб
- Сверка сертификата завода: проверка плавки, марки стали (строго 09Г2С / С345 по ГОСТ 30245-2012) и гарантии ударной вязкости KCU/KCV при -40 °C.
- Замер фактической геометрии: проверка высоты H, ширины B штангенциркулем и толщины стенки t микрометром на торцах (допустимое отклонение по толщине стенки не более ±10%).
- Контроль радиусов скругления: проверка внешних углов радиусным шаблоном (R ≤ 2.5–3.0t без продольных трещин и надрывов металла).
- Проверка кривизны и скручивания: стрела прогиба не должна превышать 1,0 мм на 1 метр длины хлыста; винтообразное скручивание вокруг продольной оси — не более 0,5° на 1 метр.
- Осмотр продольного сварного шва: шов должен быть плотным, без свищей, подрезов, трещин и грата высотой более 0,5 мм на внешней поверхности.
Часто задаваемые вопросы (FAQ)
Чем прямоугольная труба 09Г2С лучше квадратной при одинаковом весе?
Прямоугольное сечение имеет выраженную главную ось жесткости X-X. При одинаковой массе погонного метра прямоугольная труба (например, 120×80×4 мм) имеет момент сопротивления Wx на 30–45% выше, чем квадратная труба 100×100×4 мм. Это позволяет перекрывать большие пролеты ферм без увеличения общей массы металла.
Можно ли варить прямоугольные трубы 09Г2С обычной ручной дуговой сваркой (ММА)?
Да, сталь 09Г2С относится к свариваемым без ограничений (эквивалент углерода C_экв ≤ 0,40%). Для ручной дуговой сварки ММА на открытых площадках применяют электроды с основным покрытием типа Э50А (УОНИ-13/55, LB-52U). Перед сваркой кромки зачищают от ржавчины и окалины до металлического блеска на ширину не менее 20 мм.
Какой минимальный радиус скругления углов допускается по ГОСТ 30245-2012?
По ГОСТ 30245-2012 для труб с толщиной стенки t до 6 мм внешний радиус скругления R составляет от 1,5t до 2,0t; для толщин от 6 до 10 мм — от 2,0t до 2,5t; для толщин свыше 10 мм — от 2,5t до 3,0t. Слишком острый угол свидетельствует о перенапряжении металла в процессе гибки на стане.
Нужно ли грунтовать внутреннюю полость прямоугольной трубы перед монтажом?
Если торцы прямоугольной трубы наглухо заварены заглушками и сварные швы герметичны, внутренняя полость не требует окрашивания. Замкнутый объем воздуха содержит ограниченное количество кислорода, после связывания которого коррозия внутри полностью останавливается. Однако если герметичность не обеспечена, в нижней точке трубы сверлят дренажные отверстия Ø8–10 мм для отвода конденсата.
Вывод
Прямоугольная профильная труба из стали 09Г2С по ГОСТ 30245-2012 — инженерный стандарт для надежных, легких и сейсмостойких металлоконструкций в Казахстане. Грамотный расчет главных осей инерции Wx/Wy, точный раскрой узлов примыкания и контроль герметичности полостей гарантируют долговечность каркаса при экстремальных снеговых и динамических нагрузках.
Компания АТЛАНТ Snab City поставляет сертифицированную прямоугольную профильную трубу марок Ст3 и 09Г2С со склада в Алматы. Мы выполняем высокоточную резку хлыстов в проектный размер на ленточнопильных станках и организуем оперативную доставку металлопроката длинномерами на строительные площадки по всему Казахстану.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Труба профильная квадратная 150х150х5,0 (12,0) ГОСТ30245-03 / 8639-82
Квадратная труба – это изделие имеющее одинаковые стороны в поперечном сечении, что отлично помогает..
Труба профильная квадратная 160х160х4,0 (12,0) ГОСТ30245-03 / 8639-82
Квадратная труба – это изделие имеющее одинаковые стороны в поперечном сечении, что отлично помогает..
Труба профильная квадратная 160х160х5,0 (12,0) ГОСТ30245-03 / 8639-82
Квадратная труба – это изделие имеющее одинаковые стороны в поперечном сечении, что отлично помогает..
Труба профильная квадратная 160х160х6,0 (12,0) ГОСТ30245-03 / 8639-82
Квадратная труба – это изделие имеющее одинаковые стороны в поперечном сечении, что отлично помогает..
Труба профильная квадратная 180х180х5,0 (12,0) ГОСТ30245-03 / 8639-82
Квадратная труба – это изделие имеющее одинаковые стороны в поперечном сечении, что отлично помогает..
Труба профильная квадратная 180х180х6,0 (12,0) ГОСТ30245-03 / 8639-82
Квадратная труба – это изделие имеющее одинаковые стороны в поперечном сечении, что отлично помогает..
Труба профильная квадратная 180х180х8,0 (12,0) ГОСТ30245-03 / 8639-82
Квадратная труба – это изделие имеющее одинаковые стороны в поперечном сечении, что отлично помогает..
Труба профильная квадратная 200х200х5,0 (12,0) ГОСТ30245-03 / 8639-82
Квадратная труба – это изделие имеющее одинаковые стороны в поперечном сечении, что отлично помогает..
Труба профильная квадратная 200х200х6,0 (12,0) ГОСТ30245-03 / 8639-82
Квадратная труба – это изделие имеющее одинаковые стороны в поперечном сечении, что отлично помогает..
Труба профильная квадратная 200х200х8,0 (12,0) ГОСТ30245-03 / 8639-82
Квадратная труба – это изделие имеющее одинаковые стороны в поперечном сечении, что отлично помогает..
Труба профильная квадратная 250х250х6,0 (12,0) ГОСТ30245-03 / 8639-82
Квадратная труба – это изделие имеющее одинаковые стороны в поперечном сечении, что отлично помогает..
Труба профильная квадратная 250х250х8,0 (12,0) ГОСТ30245-03 / 8639-82
Квадратная труба – это изделие имеющее одинаковые стороны в поперечном сечении, что отлично помогает..