Порошковая сварочная проволока (E71T-GS, E71T-1): выбор самозащитной и газозащитной проволоки, настройка полуавтомата и монтаж на ветру
Разбираем особенности порошковой сварочной проволоки: отличия самозащитной (E71T-GS) от газозащитной (E71T-1), выбор прямой полярности DCEN, настройку прижимных роликов с насечкой и правила качественной сварки металлоконструкций на открытом воздухе без баллоно...
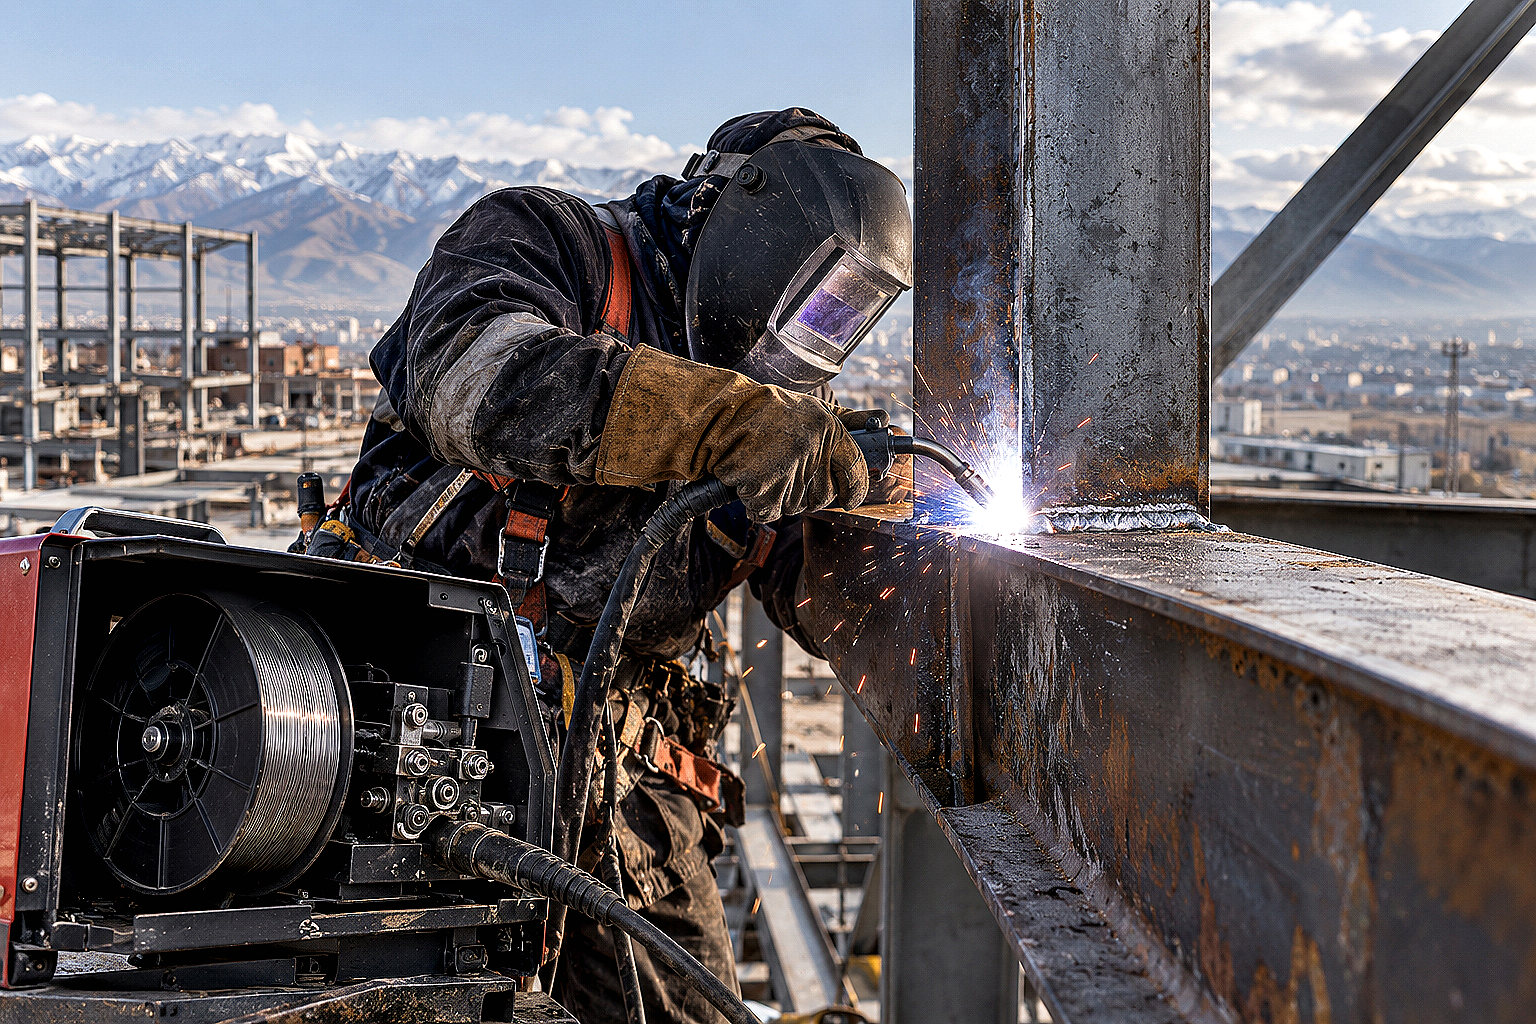
Сварка несущих металлокаркасов, ангаров, ограждений и монтажных узлов на высоте в Казахстане регулярно сталкивается с климатическими факторами. В ветреную погоду в степных зонах или предгорьях Алматы стандартный защитный газ (углекислоту или смесь Ar+CO₂) моментально сдувает из зоны дуги. В результате шов насыщается азотом и кислородом воздуха, вспенивается и покрывается сквозными порами.
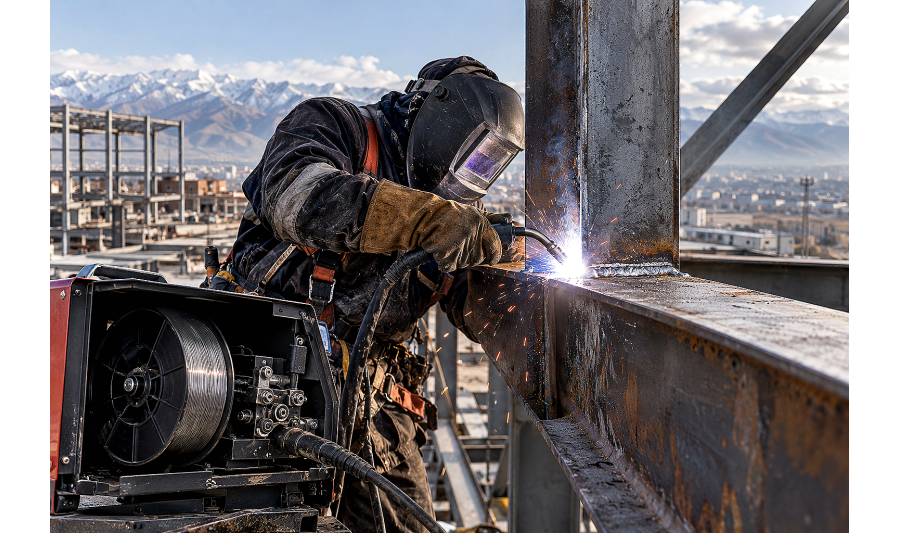
Таскать тяжелые 40-литровые баллоны с газом и редукторы по лесам и кровле неудобно и небезопасно. В полевом строительстве стандартом мобильной сварки полуавтоматом выступает порошковая (флюсовая) сварочная проволока, позволяющая получать плотный шов прямо на открытом ветру.
Конструкция порошковой проволоки: трубчатая оболочка и порошковый сердечник
В отличие от сплошной омеднённой проволоки, порошковая проволока представляет собой полую металлическую трубку из низкоуглеродистой стали, плотно заполненную гранулированным флюсовым шихтовым наполнителем.
В состав порошковой шихты входят газообразующие компоненты (карбонаты), шлакообразующие минералы (рутил, плавиковый шпат), раскислители (марганец, кремний, алюминий) и стабилизаторы дуги. При плавлении проволоки сгорающий флюс создает локальное облако защитных газов и формирует тонкую шлаковую корку поверх кристаллизующегося металла.
- Самозащитная порошковая проволока (FCAW-S): не требует подключения внешнего газового баллона, вся газовая и шлаковая защита генерируется исключительно сердечником;
- Газозащитная порошковая проволока (FCAW-G): работает в среде защитного газа (CO₂ или сварочной смеси), обеспечивая глубокий провар и минимальное разбрызгивание в цеховых условиях;
- Металлопорошковая проволока (MCAW): содержит в сердечнике металлический порошок железа без шлакообразующих, используется для высокоскоростной роботизированной сварки с минимальной зачисткой швов.
Самозащитная E71T-GS против газозащитной E71T-1: технические отличия
Главная ошибка при закупке — путаница между марками E71T-GS и E71T-1 по международной классификации AWS A5.20 (ГОСТ 26271-84).
Проволока марки E71T-GS (General Single-pass) рассчитана исключительно на однопроходную сварку листового металла толщиной до 3–5 мм без подачи защитного газа. Ее сердечник содержит повышенное количество алюминия и магния для активного раскисления сварочной ванны на открытом воздухе. Если наложить проволокой GS многослойный шов на толстом металле, шов станет хрупким из-за накопления интерметаллидов.
Для многопроходных ответственных швов и несущих балок применяют самозащитную проволоку E71T-11 либо газозащитную проволоку марки E71T-1 (E71T-1M), которая сваривает металл толщиной от 6 до 40 мм с гарантированной ударной вязкостью при отрицательных температурах.
| Марка проволоки (AWS A5.20) | Тип защиты | Полярность подключения | Количество проходов | Ударная вязкость KCU / KCV | Сфера применения на объекте |
|---|---|---|---|---|---|
| E71T-GS | Самозащитная (без газа) | Прямая (DCEN, минус на горелке) | Только однопроходная (до 5 мм) | Не нормируется | Монтаж заборов, профлиста, легких каркасов на ветру |
| E71T-11 | Самозащитная (без газа) | Прямая (DCEN, минус на горелке) | Многопроходная (до 12–16 мм) | ≥ 27 Дж при 0 °C | Монтаж ферм, балок, фахверков на стройплощадке |
| E71T-1C / E71T-1M | Газозащитная (CO₂ / Mix) | Обратная (DCEP, плюс на горелке) | Многопроходная (любая толщина) | ≥ 47 Дж при -20 °C | Резервуары, мостовые конструкции, тяжелые колонны |
| СВ-08Г2С (ER70S-6) | Внешний газ (CO₂ / Ar+CO₂) | Обратная (DCEP, плюс на горелке) | Многопроходная | ≥ 34 Дж при -20 °C | Стационарная цеховая сварка без сквозняков |
Критический фактор: полярность подключения полуавтомата (DCEN)
При переходе со стандартной сплошной проволоки на самозащитную порошковую проволоку сварщики часто забывают сменить полярность на клеммах сварочного аппарата.
Сплошную проволоку СВ-08Г2С всегда варят на обратной полярности (DCEP), когда держатель горелки подключен к плюсу (+), а клемма массы — к минусу (-). В этом случае максимальное тепло выделяется на изделии, обеспечивая глубокий провар.
Самозащитную порошковую проволоку (E71T-GS, E71T-11) варят строго на прямой полярности (DCEN), подключая горелку к минусу (-), а массу к плюсу (+). На минусовом контакте температура выше, что необходимо для быстрого сгорания флюса внутри трубки и формирования газового купола до расплавления наружной стальной оболочки. При сварке порошком на обратной полярности дуга горит нестабильно, металл разлетается каплями, а шов покрывается порами.
Настройка подающего механизма: ролики с V- и K-канавками
Полая порошковая проволока имеет значительно меньшую радиальную жесткость, чем сплошной стальной пруток. Если зажать ее стандартными гладкими роликами с V-образной канавкой, проволока сплющивается в овал.
Деформированная трубка застревает в направляющей спирали рукава и в медном наконечнике горелки, проволока сминается в «бороду» на выходе из подающего механизма, а подача стопорится. Для порошковой проволоки используют специализированные ролики с зубчатой насечкой (K-образные или рифленые канавки).
- Зубчатые K-ролики: насечка мягко захватывает трубку без чрезмерного сдавливания прижимным винтом;
- Ослабление прижима: регулировочный винт натяжения прижимают ровно настолько, чтобы исключить пробуксовку кассеты;
- Специальный наконечник: используют контактные наконечники с увеличенным на 0,1 мм каналом (маркировка Flux / Alu), так как порошковая трубка расширяется при нагреве;
- Укороченный рукав: на монтаже рекомендуется использовать сварочные горелки длиной не более 3 метров с прямой геометрией кабеля.
Техника ведения горелки: сварка «углом назад»
При работе сплошной проволокой полуавтоматчики чаще всего ведут горелку «углом вперед» (толкают ванну), чтобы видеть стык и получать широкий плоский шов. Для порошковой самозащитной проволоки такая техника категорически противопоказана.
При ведении «углом вперед» образующийся жидкий шлак затекает вперед дуги и подминается расплавленным металлом, образуя грубые шлаковые включения внутри шва. Порошковую проволоку всегда ведут техникой «углом назад» (тянут горелку на себя) под углом 10–15 градусов к вертикали.
Давление сварочной дуги оттесняет шлак назад на сформированный валик, не позволяя ему попасть в корень соединения. После завершения прохода шлаковая корка легко отделяется легким постукиванием шлакоотделителя, открывая мелкочешуйчатый шов.
Типичные ошибки при работе с порошковой проволокой
- Сварка на ветру на обратной полярности: приводит к неполному прогоранию флюса, разбрызгиванию до 35% массы кассеты и сквозным порам;
- Попытка наложить многослойный шов проволокой E71T-GS: вызывает охрупчивание металла и образование трещин по линии сплавления из-за избытка алюминия;
- Чрезмерный вылет проволоки: рабочий вылет (stick-out) для самозащитной проволоки должен составлять 12–20 мм, при слишком коротком вылете флюс не успевает прогреться;
- Хранение начатой кассеты в сырости: порошковый наполнитель гигроскопичен, влажная шихта мгновенно насыщает шов диффузионным водородом и вызывает холодные трещины;
- Сварка по ржавчине и толстому маслу: несмотря на терпимость флюса к небольшим загрязнениям, толстый слой прокатной окалины и влаги перед сваркой необходимо зачистить УШМ.
FAQ: частые вопросы снабженцев и монтажников
Можно ли варить самозащитной проволокой E71T-GS кузовной металл автомобиля?
Да, тонкую сталь 0,8–1,2 мм варить можно, однако из-за высокой температуры капли требуется тщательно подбирать напряжение и вести сварку короткими прихватками (точками), чтобы избежать сквозных прожогов тонкого листа.
Почему порошковая проволока стоит дороже сплошной омеднённой СВ-08Г2С?
Технология производства полой трубки с прецизионным заполнением флюсовой шихтой сложнее сплошного волочения. Однако на монтаже порошковая проволока окупается отсутствием затрат на аренду, заправку и доставку газовых баллонов.
Как определить, поменял ли сварщик полярность на полуавтомате?
При правильной прямой полярности (DCEN) дуга горит с мягким сухим шелестом, шлак равномерно покрывает остывающий валик, а разбрызгивание минимально. При неверной полярности дуга трещит с громкими хлопками, а капли металла налипают вокруг шва крупными шариками.
Нужно ли прокаливать порошковую проволоку перед работой?
Кассеты заводской вакуумной упаковки прокаливать не требуется. Если кассета долго хранилась на неотапливаемом объекте в открытом виде, ее необходимо просушить в сушильном шкафу при температуре 120–150 °C в течение 1,5–2 часов.
Какой защитный газ нужен для проволоки E71T-1C?
Газозащитная проволока E71T-1C работает на чистом углекислом газе (CO₂ высшего сорта) либо на смеси К-18 (82% Ar + 18% CO₂), обеспечивая глубокий провар и минимум брызг при сварке ответственных металлоконструкций.
Вывод
Порошковая самозащитная проволока E71T-GS и E71T-11 — незаменимый инструмент для монтажных бригад при сборке заборов, навесов, каркасных зданий и ремонте техники на объектах Алматы и регионов Казахстана в условиях ветра и высоты.
Грамотный выбор марки проволоки, переключение полуавтомата на прямую полярность (минус на горелке) и установка подающих роликов с зубчатой насечкой гарантируют получение надежного, плотного и эстетичного шва без привлечения баллонов с защитным газом.
На складах компании АТЛАНТ Snab City в Алматы всегда в наличии сертифицированная сварочная проволока всех типов (самозащитная порошковая, омеднённая СВ-08Г2С, нержавеющая и алюминиевая) в кассетах по 1 кг, 5 кг и 15 кг с оперативной доставкой по Казахстану.

Материал помог разобраться?Отметка сохраняется только в браузере. Нам важно понимать, какие темы стоит раскрывать подробнее.
Рекомендуемые товары
Позиции, которые связаны с материалом и помогут быстрее перейти от чтения к заявке.

Проволока латунная Л63м 1,5 мм
Проволока латунная – это длинномерная металлическая нить (шнур) с поперечным сечением, производимое ..
Проволока латунная Л63м 1,6 мм
Проволока латунная – это длинномерная металлическая нить (шнур) с поперечным сечением, производимое ..
Проволока латунная Л63м 1,8 мм
Проволока латунная – это длинномерная металлическая нить (шнур) с поперечным сечением, производимое ..
Проволока латунная Л63м 2 мм
Проволока латунная – это длинномерная металлическая нить (шнур) с поперечным сечением, производимое ..
Проволока латунная Л63м 2,5 мм
Проволока латунная – это длинномерная металлическая нить (шнур) с поперечным сечением, производимое ..
Проволока латунная Л63м 3 мм
Проволока латунная – это длинномерная металлическая нить (шнур) с поперечным сечением, производимое ..
Проволока латунная Л63М 3,5 мм
Проволока латунная – это длинномерная металлическая нить (шнур) с поперечным сечением, производимое ..
Проволока латунная Л63М 3,6 мм
Проволока латунная – это длинномерная металлическая нить (шнур) с поперечным сечением, производимое ..
Проволока латунная Л63М 4 мм
Проволока латунная – это длинномерная металлическая нить (шнур) с поперечным сечением, производимое ..
Проволока латунная Л63м 4,5 мм
Проволока латунная – это длинномерная металлическая нить (шнур) с поперечным сечением, производимое ..
Проволока латунная Л63м 5 мм
Проволока латунная – это длинномерная металлическая нить (шнур) с поперечным сечением, производимое ..
Проволока вязальная 1,6мм ГОСТ 3282-74 Т/О термообработанная отожженная
Проволока вязальная – это металлическое изделие, которое имеет круглое поперечное сечение. Основным ..